Oct 22,2026
Comment obtenir une précision dimensionnelle élevée dans le meulage optique de précision
Le traitement du verre TFT/LCD de grande taille impose des exigences spécifiques en matière de qualité des bords, de précision dimensionnelle et de cohérence de la production. La sélection de disques abrasifs adaptés au traitement des panneaux TFT/LCD nécessite bien plus que l'adaptation d'un outil aux dimensions du verre. Le matériau du verre, le profil des bords, la finition requise, la configuration de la machine et les conditions de production influencent tous le choix final.
Un disque abrasif qui fonctionne bien dans une application peut ne pas fournir les mêmes résultats dans différentes conditions de fonctionnement. Les fabricants doivent donc évaluer à la fois les spécifications de l'outil et les exigences du processus d'usinage complet. Ce guide explique les principaux facteurs impliqués dans la sélection du disque de meulage, comment les caractéristiques de l'outil affectent les résultats de traitement et quelles informations doivent être confirmées avant de choisir un disque pour verre d'écran de grande taille.
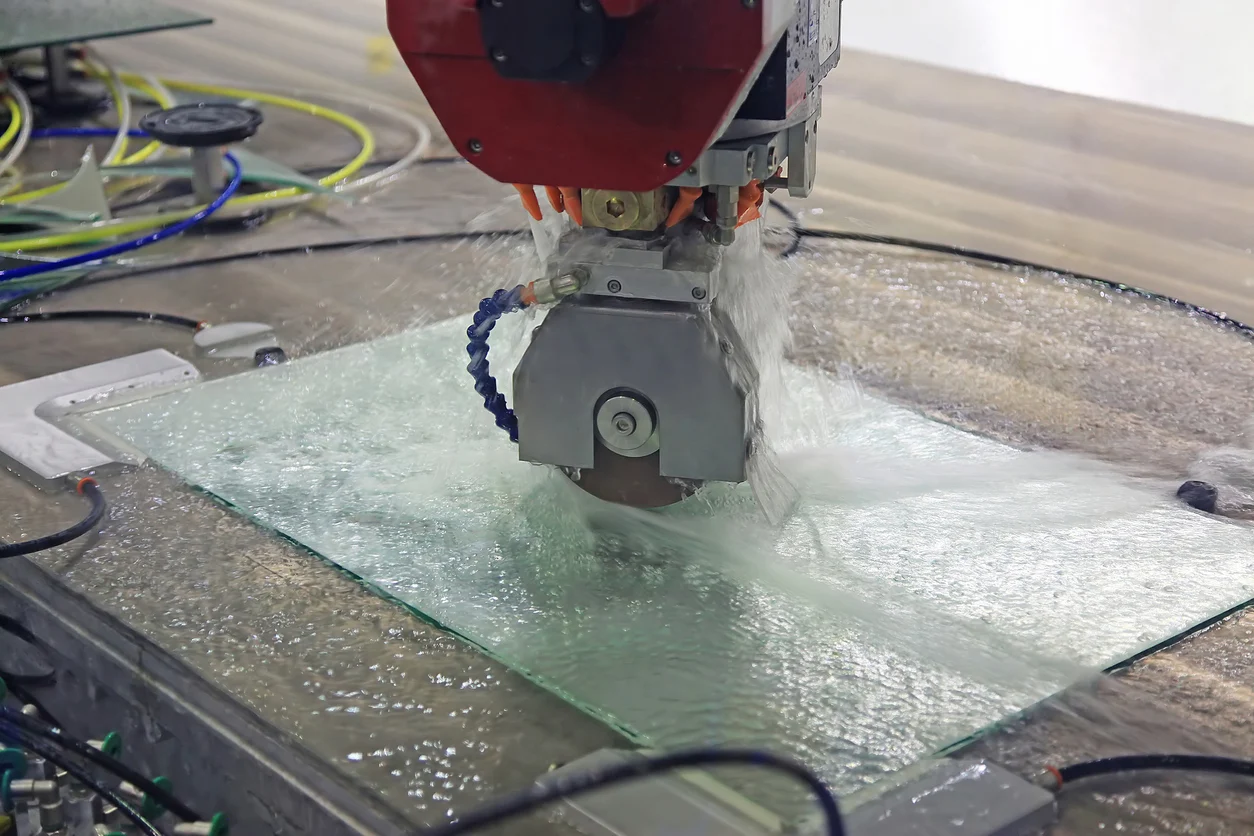
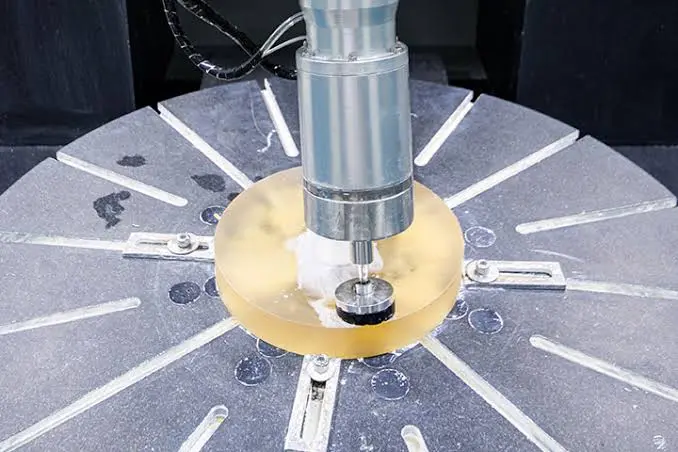
Les panneaux TFT/LCD de grande taille nécessitent un traitement contrôlé des bords pour répondre aux exigences dimensionnelles et d'apparence. Selon le produit et le procédé de fabrication, l'opération peut impliquer le meulage des bords, le chanfreinage ou le façonnage d'un profil de verre défini. Chaque tâche impose des exigences différentes à l'outil de meulage.
Le bord fini est une considération importante car les éclats, les profils irréguliers et les dommages excessifs à la surface peuvent affecter la manipulation ou l'assemblage ultérieur. Le niveau de qualité requis dépend de la conception du panneau et de son application prévue. Un disque adapté à l’enlèvement de matière de base n’est peut-être pas le meilleur choix lorsque des tolérances dimensionnelles plus strictes ou une finition de bord plus raffinée sont requises.
Les dimensions des panneaux influencent également la façon dont la pièce est soutenue et déplacée tout au long du processus d'usinage. Les grands panneaux de verre nécessitent un positionnement et un support appropriés pour réduire les mouvements indésirables pendant le meulage. La plage de travail, la disposition de serrage et la trajectoire de l'outil de la machine doivent s'adapter au panneau sans compromettre la stabilité du traitement.
Cependant, la taille du panneau à elle seule ne détermine pas le disque abrasif approprié. Deux panneaux de dimensions similaires peuvent nécessiter des outils différents car les spécifications du verre, la géométrie des bords, l'équipement de production ou les exigences de qualité diffèrent. Le processus de sélection doit donc commencer par la tâche d'usinage proprement dite plutôt que par l'hypothèse générale selon laquelle les panneaux plus grands ont toujours besoin de disques plus grands ou plus agressifs.
Pour les fabricants qui examinent différentes solutions pour le traitement du verre d'affichage, la relation entre les spécifications du verre, la méthode d'usinage et l'état des bords requis constitue un point de départ plus utile que les seules dimensions du panneau.
Le choix d'un disque de meulage approprié implique d'évaluer ensemble la pièce à usiner, les caractéristiques abrasives, la géométrie de l'outil et les conditions de fonctionnement. Ces facteurs sont liés, mais ils ne doivent pas être traités comme interchangeables. Un abrasif approprié ne peut pas compenser un profil de disque incompatible, et les dimensions correctes de l'outil ne garantissent pas une finition satisfaisante si les conditions de traitement ne sont pas adaptées.
La première étape consiste à identifier le verre en cours de traitement et l'opération que le disque doit effectuer. La fabrication TFT/LCD utilise du verre avec des exigences dimensionnelles et de surface spécifiques à l'application, de sorte que la sélection doit être basée sur la pièce réelle plutôt que sur l'étiquette large du verre d'affichage.
L’opération envisagée compte également. La rectification des bords, le chanfreinage et l'usinage de profils ne nécessitent pas nécessairement la même géométrie d'outil ou les mêmes conditions de contact. Par exemple, un outil destiné à enlever de la matière le long d'une arête droite peut ne pas être approprié pour produire un chanfrein ou un profil profilé particulier. La géométrie des bords requise doit être claire avant la sélection du disque.
Les fabricants doivent également faire la distinction entre la quantité de matériau à enlever et la qualité du bord fini. Un processus axé sur l'enlèvement initial de matière peut imposer des exigences différentes au disque par rapport à une opération de finition. Lorsque plusieurs étapes sont utilisées, chaque étape doit être évaluée en fonction de son rôle dans le processus global.
L'épaisseur du verre, les dimensions de la pièce, la conception des bords et les tolérances dimensionnelles doivent être confirmées ensemble. Ces détails aident à établir la géométrie de l'outil et l'approche d'usinage requises. Si les spécifications ou le dessin du verre sont incomplets, le confirmer avant d'acheter un disque peut empêcher qu'un outil par ailleurs approprié soit appliqué à une mauvaise opération.
Les caractéristiques abrasives affectent la façon dont un disque abrasif interagit avec le verre. Le type d'abrasif doit être adapté au matériau et à l'opération prévue, tandis que la taille des grains influence l'équilibre entre l'enlèvement de matière et l'état de surface qui en résulte.
Les abrasifs plus grossiers sont généralement associés à un enlèvement de matière plus agressif, tandis que les abrasifs plus fins sont couramment utilisés lorsqu'une finition plus raffinée est requise. Il s'agit d'un principe général de sélection et non d'une garantie qu'un grain particulier fournira une qualité de bord spécifique. Les résultats réels dépendent du système abrasif, de la construction du disque, des conditions de la machine et des caractéristiques de la pièce.
La granulométrie appropriée doit donc être sélectionnée en fonction du résultat de traitement requis. Si l’objectif principal est d’enlever de la matière efficacement, l’outil doit néanmoins maintenir une intégrité acceptable des bords. Si la priorité est une finition contrôlée, le processus doit atteindre ce résultat sans créer de temps d'usinage inutile ni d'usure des outils.
Lorsqu'un processus comprend des étapes d'ébauche et de finition, les spécifications des abrasifs doivent être considérées comme faisant partie de la séquence complète. Un seul disque n’est peut-être pas le choix le plus approprié pour chaque étape. La décision doit refléter la quantité de matière à éliminer, la qualité requise à chaque étape et si la machine peut prendre en charge le processus prévu.
Les fabricants doivent éviter de sélectionner la granulométrie sur la seule base d’une recommandation générale ou d’une spécification utilisée pour un autre produit en verre. Les conseils du fournisseur et les essais contrôlés peuvent aider à déterminer si une spécification d'abrasif proposée est appropriée au panneau et aux conditions de fonctionnement réels.
La géométrie d'un disque abrasif doit correspondre à la fois à l'opération d'usinage et à l'équipement. Les dimensions pertinentes peuvent inclure le diamètre extérieur, l'épaisseur, le profil de travail, les dimensions de montage et d'autres caractéristiques définies par l'interface de la machine. Ces détails doivent être vérifiés par rapport à la documentation de l'équipement et à la forme des bords requise.
La géométrie du disque influence la zone et le mode de contact entre l'outil et le verre. Un profil conçu pour une forme de bord peut ne pas produire le résultat escompté sur une autre. De même, une dimension d'outil incorrecte peut affecter la compatibilité de la machine, le jeu de travail ou la capacité à suivre la trajectoire d'usinage requise.
La sélection des outils doit commencer par les dimensions de disque autorisées par la machine et les exigences de montage. Le profil de bord souhaité et la séquence d'usinage peuvent ensuite être utilisés pour affiner les options appropriées. Cette approche réduit le risque de choisir un disque uniquement sur la base d'un nom de produit ou d'un diamètre nominal sans vérifier si l'outil peut effectuer l'opération requise.
Pour une référence d'application dédiée, les fabricants peuvent consulter la page produit des disques de meulage pour panneaux LCD TFT . L'adéquation réelle de tout disque doit encore être vérifiée par rapport au profil requis, à l'interface machine et aux conditions de fonctionnement. Une page produit est un point de départ pour évaluer les spécifications et ne remplace pas la confirmation de la compatibilité avec le processus prévu.
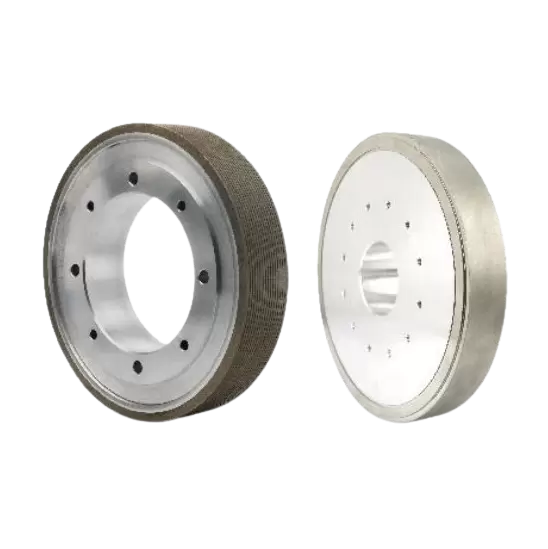
Un disque abrasif doit fonctionner dans les conditions permises à la fois par l'outil et par la machine. Avant la sélection, les fabricants doivent vérifier la vitesse de broche, la disposition de montage, les conditions d'alimentation, le jeu de travail disponible et la méthode de refroidissement utilisée en production. Ces exigences déterminent si le disque peut être installé et utilisé de manière appropriée.
La vitesse de broche et l’avance ne doivent pas être sélectionnées indépendamment des spécifications du disque. Un réglage adapté à un outil ou à une machine peut ne pas convenir à un autre. La plage de fonctionnement autorisée, les instructions de l'équipement et les recommandations du fournisseur doivent être utilisées pour établir les limites applicables.
Le serrage et le support de la pièce sont également importants. Les mouvements ou vibrations pendant le traitement peuvent affecter la cohérence des bords, tandis qu'un support inadapté peut contribuer à un contact instable entre l'outil et le verre. Ces problèmes doivent être évalués parallèlement à la sélection des disques plutôt qu'attribués automatiquement à la qualité de l'abrasif.
Le refroidissement et l'élimination des débris doivent être pris en compte en fonction des exigences de la machine et du processus. La disposition choisie doit permettre un fonctionnement stable et doit être compatible avec les instructions du fabricant de l'outil. Aucune approche de refroidissement unique ne doit être considérée comme adaptée à chaque disque abrasif ou ligne de production.
Pour obtenir des conseils supplémentaires sur les considérations liées à l'équipement, consultez les exigences en matière de meules pour le traitement CNC des bords du verre . Bien que les configurations des machines diffèrent, la vérification des dimensions des outils, des conditions de fonctionnement et de la compatibilité des machines est pertinente lors de l'évaluation des solutions de meulage pour le verre d'affichage.
Le but du choix d’un disque abrasif n’est pas simplement de trouver un outil qui enlève le verre. Le disque doit effectuer l'opération requise tout en maintenant une qualité et une stabilité de production acceptables. Ces résultats dépendent de l’interaction entre les paramètres de l’outil, de la machine, du verre et de l’usinage.
La qualité des bords est l'un des principaux critères d'évaluation. En fonction de l'application, les fabricants peuvent avoir besoin de contrôler les éclats de bord, la rugosité de la surface, la précision du profil et la cohérence sur l'ensemble du panneau traité. Ces caractéristiques doivent être évaluées par rapport aux exigences définies du produit plutôt que jugées uniquement par l'apparence visuelle.
Les conditions de meulage peuvent également affecter l’équilibre entre l’enlèvement de matière et les dommages superficiels. Des conditions d'usinage excessives ou inappropriées peuvent contribuer à des défauts de bord, mais la cause doit être systématiquement recherchée. L'état de l'outil, la stabilité de la machine, le support de la pièce et les paramètres de fonctionnement peuvent tous nécessiter un examen avant que des mesures correctives ne soient prises.
L’efficacité du traitement ne se limite pas à la vitesse d’enlèvement des matériaux. Un disque qui enlève rapidement de la matière n'est peut-être pas le choix le plus productif s'il provoque des défauts inacceptables, nécessite un remplacement fréquent ou crée un travail de finition supplémentaire. À l’inverse, un processus trop conservateur peut produire des bords acceptables mais ne pas répondre aux exigences de production. L’objectif est de trouver un équilibre viable pour les conditions réelles de fabrication.
La durée de vie de l'outil doit être évaluée dans des conditions de fonctionnement comparables. Les différences dans les spécifications du verre, les réglages des machines, les dispositions de refroidissement et les calendriers de production peuvent rendre trompeuses les simples comparaisons de durée de vie. Les fabricants doivent enregistrer l'utilisation des outils et les résultats de traitement dans des conditions cohérentes avant de conclure qu'un disque offre un avantage significatif par rapport à un autre.
Lors de la comparaison des options de disques abrasifs, les critères suivants constituent une base pratique d'évaluation :
Qualité des bords : conformité au profil requis, tolérances dimensionnelles et état acceptable des bords.
Efficacité du traitement : enlèvement de matière, temps de cycle et quantité de finition supplémentaire requise.
Durée de vie et stabilité de l'outil : comportement à l'usure, fréquence de remplacement et cohérence lors de productions répétées.
Ces critères doivent être considérés ensemble. Un disque ne doit pas être jugé sur un résultat favorable s'il crée des problèmes ailleurs dans le processus. Lorsque les différences de performances sont incertaines, un essai contrôlé utilisant le verre et la machine prévus est plus fiable que de supposer qu'une spécification d'abrasif particulière produira toujours le meilleur résultat.
Avant de demander un devis ou de confirmer une commande, les fabricants doivent préparer suffisamment d'informations techniques pour que le fournisseur puisse évaluer la demande. Le nom du produit ou la taille du panneau à lui seul peuvent ne pas fournir suffisamment d'informations pour identifier un disque approprié. Des exigences claires permettent de restreindre les options et de réduire le risque de sélectionner un outil qui ne peut pas être utilisé comme prévu.
Les informations les plus utiles incluent les spécifications du verre, l'opération d'usinage, le profil de bord cible et les détails de l'équipement. Des dessins ou des échantillons peuvent aider à clarifier la géométrie requise lorsque les descriptions écrites sont insuffisantes. Les fabricants doivent également expliquer les critères de qualité auxquels le chant fini doit répondre.
Les conditions de production constituent une autre partie de l'évaluation. Le rendement attendu, le calendrier d'exploitation, les étapes d'usinage existantes et les exigences de remplacement des outils peuvent influencer le choix pratique. Ces détails ne remplacent pas les contrôles de compatibilité technique, mais ils aident les fournisseurs à comprendre l'environnement d'exploitation dans lequel le disque sera utilisé.
Avant de finaliser la sélection, confirmez les informations suivantes :
Exigences en matière de verre et d'usinage : type de verre, dimensions, épaisseur, profil de bord et finition requise.
Compatibilité des outils et des machines : dimensions des disques, interface de montage, limites de la broche, conditions d'avance et dispositions de refroidissement.
Objectifs de production et de qualité : tolérances dimensionnelles, état acceptable des bords, rendement attendu et durée de vie attendue de l'outil.
Après l'examen initial, tout disque proposé doit être vérifié par rapport aux spécifications du fournisseur et aux limites de fonctionnement du fabricant de la machine. Lorsque l'application est nouvelle ou que le résultat est incertain, un essai peut être utilisé pour évaluer la qualité des bords, la précision dimensionnelle, la stabilité du processus et l'usure dans des conditions réelles. Les critères d'acceptation doivent être convenus à l'avance afin que les résultats puissent être évalués de manière cohérente.
Cette étape de vérification est particulièrement importante lors du remplacement d'un disque existant par une spécification différente. Des dimensions similaires ou une description de produit comparable ne signifient pas automatiquement que deux disques sont interchangeables. Le remplacement doit être adapté à la machine, au profil de bord requis et aux conditions de processus établies.
La sélection de disques abrasifs pour le traitement des panneaux TFT/LCD nécessite une évaluation combinée des spécifications du verre, des exigences d'usinage, des caractéristiques abrasives, de la géométrie des outils et de la compatibilité des machines. Les grandes dimensions des panneaux sont pertinentes, mais elles ne doivent pas être utilisées comme seule base pour choisir un disque.
L’option la plus appropriée est celle qui répond à la qualité des bords et à la précision dimensionnelle requises tout en permettant une production stable dans les conditions de fonctionnement prévues. Les fabricants doivent confirmer les spécifications techniques avant de commander et évaluer les applications incertaines au moyen de tests contrôlés. Cette approche fournit une base plus fiable pour sélectionner un disque abrasif que de se fier à un seul paramètre ou à une recommandation générale.