Aug 06,2026
Qu'est-ce qu'une meule diamantée et comment fonctionne-t-elle ?
Les composants céramiques semi-conducteurs nécessitent souvent plus que de simples surfaces planes ou des trous percés. Des rainures, des bords incurvés, des éléments encastrés et d'autres profils usinés peuvent être nécessaires pour répondre aux dessins de composants, aux exigences d'assemblage ou aux spécifications de conception d'équipement. La production de ces caractéristiques dans des céramiques dures et cassantes nécessite un contrôle minutieux de la géométrie de l'outil, de la trajectoire d'usinage et du processus d'enlèvement de matière.
L'usinage de rainures en céramique de semi-conducteurs et l'usinage de profils en céramique impliquent généralement des outils de meulage diamantés car ces outils sont conçus pour le traitement de matériaux durs. Cependant, la méthode appropriée dépend de l’élément à produire, du matériau céramique, des dimensions requises et des capacités de la machine. Un outil adapté au brochage de rainures n'est peut-être pas le meilleur choix pour chaque profil incurvé ou élément étroit.
Comprendre comment les méthodes d'usinage, la sélection des outils et l'inspection fonctionnent ensemble aide les fabricants à développer un processus qui répond aux exigences de chaque composant sans s'appuyer sur un ensemble unique de paramètres pour chaque application.
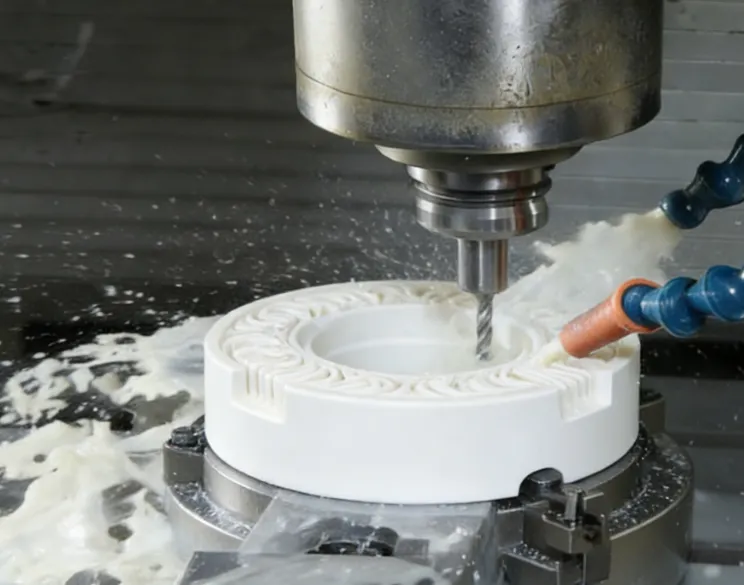
Les rainures et les profils répondent à des objectifs géométriques différents, leurs exigences d'usinage ne sont donc pas identiques. Une rainure est généralement définie par sa largeur, sa profondeur, sa forme en coupe transversale et sa position sur le composant. En comparaison, un profil usiné peut inclure des bords incurvés, des arcs, des transitions ou un contour externe plus complexe. Certains composants nécessitent les deux fonctionnalités, ce qui rend l'accès aux outils et le contrôle dimensionnel particulièrement importants.
La difficulté augmente lorsque ces éléments sont réalisés dans des matériaux céramiques. Des céramiques telles que l'alumine, la zircone, le carbure de silicium et le nitrure de silicium sont utilisées dans les équipements semi-conducteurs, mais leur comportement en usinage varie selon le matériau et la qualité. Leur dureté peut rendre l'enlèvement de matière exigeant, tandis que leur fragilité signifie que les contraintes locales lors de l'usinage peuvent entraîner un écaillage des bords ou des dommages à la surface.
L'usinage de rainures dans les composants en céramique présente également des limitations pratiques liées à l'accès aux outils. Une rainure étroite peut nécessiter un outil avec un petit diamètre de travail, tandis qu'une rainure plus profonde peut nécessiter une longueur efficace suffisante pour atteindre la zone cible. Si la géométrie de l'outil ne correspond pas à la fonction, le processus peut produire une forme de rainure incorrecte ou rendre difficile le maintien de dimensions cohérentes tout au long de la trajectoire d'usinage complète.
L'usinage de profils introduit des considérations supplémentaires. L'outil doit suivre le contour prévu tout en conservant la géométrie requise. Des changements brusques de direction, un accès restreint ou un enlèvement de matière incohérent peuvent affecter la forme finie. La machine, la disposition des porte-pièces, la configuration de l'outil et la trajectoire programmée influencent tous le résultat.
Ces défis doivent être évalués par rapport au dessin des composants plutôt que traités comme un seul problème général. La largeur et la profondeur de la rainure, la géométrie du profil, l'état des bords et les tolérances dimensionnelles doivent être identifiées avant de sélectionner la méthode d'usinage.
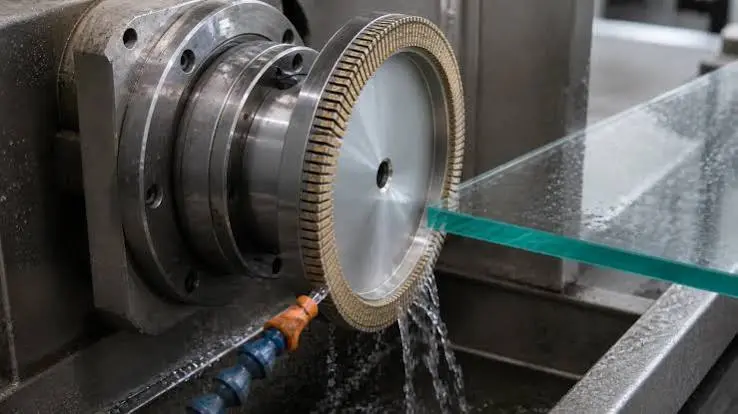
Le meulage au diamant des composants en céramique constitue une approche d’usinage importante lorsque des matériaux céramiques durs doivent être façonnés ou finis. L'abrasif diamanté convient aux applications exigeantes d'enlèvement de matière, mais la configuration de l'outil et les conditions de fonctionnement doivent correspondre à la pièce à usiner et à l'élément à usiner.
Le choix de l'opération d'usinage dépend de la géométrie souhaitée. Une rainure peut être produite par une opération de meulage ou de brochage appropriée, tandis qu'un bord incurvé ou un contour externe peut nécessiter une forme d'outil différente et un mouvement contrôlé de l'outil. Le fraisage de plate-forme et d'autres opérations de meulage spécifiées peuvent également être pertinentes pour des composants céramiques semi-conducteurs particuliers.
Les équipements à commande numérique par ordinateur (CNC) peuvent aider à guider un outil le long d'une trajectoire programmée. Pour un profil, le tracé doit correspondre au contour prévu. Pour une rainure, le processus doit contrôler sa position, sa largeur, sa profondeur et sa section transversale. La commande CNC n'élimine pas la nécessité d'une sélection d'outils appropriée ou d'une vérification du processus ; le résultat final dépend toujours de la capacité de la machine, de l'état de l'outil, du maintien de la pièce et des paramètres d'usinage.
Les dimensions physiques de l'outil sont particulièrement importantes. Un outil trop grand risque de ne pas atteindre un élément étroit ou de reproduire sa géométrie prévue. Un outil dont la longueur efficace est insuffisante peut ne pas atteindre la profondeur requise. A l’inverse, choisir un outil uniquement parce qu’il est petit ne garantit pas un résultat convenable, puisqu’il faut également considérer la rigidité, l’accès et le fonctionnement prévu.
La tête de meulage en céramique semi-conductrice de Meijie est répertoriée pour le traitement de matériaux céramiques, notamment l'alumine, la zircone, le carbure de silicium et le nitrure de silicium. Ses applications spécifiées comprennent le fraisage de plates-formes, la rectification de bords d'arc, la rectification de filetage, la rectification de trous intérieurs et le brochage de rainures. Ces applications en font une option pertinente à évaluer lors de la planification de certaines opérations d’usinage de céramique.
Les paramètres répertoriés du produit incluent un diamètre de tige de 10 mm, une longueur efficace de 25 à 60 mm, des tailles de grains de 60# à 400#, une vitesse de rotation de l'équipement de 9 000 à 28 000 tr/min, une vitesse d'avance de 100 à 1 500 mm/min et une profondeur de meulage de 0,005 à 0,05 mm. Il s’agit de spécifications de produits et non d’une recette universelle pour l’usinage de rainures ou de profils. La configuration et les conditions de fonctionnement appropriées doivent être confirmées pour la fonctionnalité, la machine et le matériau prévus.
Lors de la comparaison des méthodes, les principales considérations sont :
Géométrie des caractéristiques : section transversale, profondeur, forme du profil et exigences dimensionnelles de la rainure.
Accessibilité de l'outil : indique si l'outil peut atteindre la zone cible avec une longueur efficace suffisante et une géométrie appropriée.
Capacité de la machine : contrôle de mouvement disponible, maintien de la pièce, plage de broche et stabilité du processus.
La méthode choisie doit être basée sur ces facteurs ensemble. Une opération d'usinage qui fonctionne bien pour une rainure peu profonde peut ne pas être appropriée pour une rainure profonde ou un profil à courbure serrée.
Le contrôle dimensionnel commence par la traduction du dessin du composant en exigences d'usinage mesurables. Pour une rainure, ceux-ci peuvent inclure la largeur, la profondeur, l'emplacement et la géométrie de la section transversale. Pour un profil, les exigences pertinentes peuvent inclure les dimensions du contour, les rayons, les transitions et la relation entre l'élément usiné et les surfaces adjacentes.
La géométrie de l'outil est l'un des premiers facteurs à vérifier. Le diamètre de l'outil et la forme de travail affectent la caractéristique qui peut être produite, tandis que la longueur effective détermine jusqu'où l'outil peut atteindre la pièce. La tige et le dispositif de serrage doivent également être compatibles avec l'équipement. Ces dimensions doivent être vérifiées avant l'usinage plutôt que corrigées par des ajustements par essais et erreurs après l'installation d'un outil inadapté.
Le parcours d'outil programmé est un autre facteur clé. Un profil peut nécessiter que l'outil suive une courbe continue ou une série de mouvements connectés. Des erreurs dans la trajectoire programmée, la configuration des coordonnées ou le positionnement de la pièce peuvent créer des écarts par rapport au contour prévu. Pour les rainures, le chemin doit conserver la position et la direction correctes tout en contrôlant le matériau enlevé le long de l'élément.
Les paramètres d'usinage influencent le processus d'enlèvement et l'état de la surface finie. La vitesse de broche, la vitesse d'avance et la profondeur de meulage doivent être prises en compte ensemble, avec des ajustements basés sur le matériau céramique, les spécifications de l'outil, l'équipement et la géométrie des caractéristiques. L'augmentation de l'avance ou de la profondeur de meulage sans valider le processus résultant peut affecter la qualité de la surface ou la cohérence dimensionnelle. De même, fonctionner à une vitesse particulière ne garantit pas le même résultat sur différents outils et machines.
Le tableau suivant résume les principaux contrôles et ce qui doit être vérifié.
| Facteur de contrôle | Influence potentielle | Objectif de vérification |
|---|---|---|
| Géométrie de l'outil | Forme de rainure, accès aux fonctionnalités et dimensions réalisables | Diamètre, forme de travail, longueur efficace |
| Parcours d'outil CNC | Précision et cohérence des contours | Définition du chemin, positionnement, surcoupe locale |
| Paramètres de meulage | Enlèvement de matière et état de surface | Vitesse, avance, profondeur de meulage |
| Fixation et configuration | Position des fonctionnalités et répétabilité | Serrage, alignement, localisation de la pièce |
| Inspection | Conformité aux exigences du dessin | Largeur de rainure, profondeur, dimensions du profil |
L'inspection doit être basée sur le dessin réel et les critères d'acceptation. Selon la caractéristique, cela peut impliquer une mesure dimensionnelle, une inspection du profil ou un examen des bords et des surfaces usinés. Un composant peut atteindre une profondeur de rainure nominale tout en présentant des dommages inacceptables sur les bords. Les contrôles dimensionnels et les contrôles de qualité de surface ne doivent donc pas être considérés comme interchangeables.
La cohérence du processus dépend également de l'état de l'outil. Les changements dans l'usure des outils peuvent affecter le comportement d'usinage et les dimensions produites au fil du temps. L'établissement d'une fréquence d'inspection appropriée et l'examen des résultats sur des pièces répétées peuvent aider à identifier les changements avant qu'ils n'entraînent un lot plus important de composants non conformes.
L'objectif n'est pas d'appliquer les paramètres d'usinage les plus agressifs, mais d'obtenir la géométrie et l'état de surface requis dans les limites des capacités de l'équipement et de l'outil.
L'écaillage des bords est l'un des problèmes liés à l'usinage de rainures en céramique. Les matériaux céramiques étant fragiles, les contraintes locales lors de l'enlèvement de matière peuvent endommager le bord d'une rainure ou la limite d'un profil usiné. L'étendue des dommages dépend du matériau, de la géométrie des caractéristiques, de l'état de l'outil et du processus d'usinage. Un bord ébréché doit donc être étudié dans son contexte plutôt que attribué automatiquement à un paramètre de fonctionnement.
L’écart dimensionnel est un autre problème possible. Une rainure peut être trop large, trop profonde ou mal positionnée, tandis qu'un profil peut ne pas suivre le contour prévu. Les facteurs contributifs potentiels incluent la géométrie de l'outil, l'alignement de la pièce, l'état de la machine, l'usure des outils et les erreurs de programmation. Modifier à plusieurs reprises la vitesse d'alimentation sans vérifier ces autres facteurs peut ne pas résoudre la cause réelle.
Des dommages superficiels peuvent également survenir lors du meulage. L'apparition et la gravité des dommages dépendent du matériau et des conditions d'usinage. L'inspection doit déterminer si le problème se limite au bord visible ou s'il affecte également la surface usinée. Lorsque le composant a des exigences définies en matière de surface ou de dimensions, l'évaluation doit utiliser ces critères plutôt qu'un seul jugement visuel général.
Un processus de dépannage structuré permet de distinguer les causes possibles :
Inspectez l'outil : vérifiez l'usure, les dommages et l'inadéquation entre la géométrie de l'outil et la fonctionnalité requise.
Vérifiez la configuration et le processus : confirmez le positionnement de la pièce, le parcours d'outil et les paramètres d'usinage sélectionnés.
Vérifiez le résultat : mesurez les dimensions critiques et examinez l'état des bords et de la surface par rapport aux exigences des composants.
Les changements doivent être évalués systématiquement. Si plusieurs variables sont modifiées en même temps, il devient difficile de déterminer quel changement a amélioré ou détérioré le résultat. Si nécessaire, un essai contrôlé utilisant une pièce représentative peut aider à déterminer si la configuration de l'outil et les conditions d'usinage sont adaptées avant la production complète.
La sélection des outils et le contrôle des processus sont liés, mais ils ne se substituent pas l’un à l’autre. Un outil approprié ne peut pas compenser un positionnement incorrect ou un parcours d'outil inapproprié. De même, une trajectoire bien programmée ne peut pas surmonter une inadéquation fondamentale entre la géométrie de l'outil et la caractéristique à produire.
La sélection des outils doit commencer par la géométrie de la fonction plutôt que par le seul nom du produit. Pour une rainure, la largeur, la profondeur, la section transversale et l'emplacement requis aident à déterminer les dimensions de l'outil et la forme de travail. Pour un profil, le contour, la géométrie des coins et l'accessibilité de la surface cible doivent être pris en compte. Le même outil ne doit pas être considéré comme adapté à chaque fonctionnalité d’un composant.
Le matériau céramique et l’état de finition requis sont également importants. L'alumine, la zircone, le carbure de silicium et le nitrure de silicium ne doivent pas automatiquement être traités comme des matériaux d'usinage interchangeables. La qualité du matériau, la géométrie des composants et les exigences de qualité spécifiées peuvent affecter le choix de l'outil et les conditions de fonctionnement. La granulométrie et les paramètres de broyage appropriés doivent donc être confirmés par rapport à l'application réelle.
Les dimensions des outils doivent correspondre à la machine et à la tâche d'usinage. Les contrôles pertinents incluent le diamètre de l'outil, le diamètre de la tige, la longueur efficace, la disposition de serrage et la plage de fonctionnement autorisée. Pour les fonctionnalités profondes ou étroites, la portée et l’accès peuvent être critiques. Pour les profils plus complexes, l'outil doit être capable de suivre le contour requis sans interférer avec les surfaces adjacentes.
L'opération d'usinage elle-même doit également être prise en compte. Le perçage, la rectification de trous, l'alésage, le brochage de rainures et la rectification de profils sont des opérations différentes, même lorsqu'elles impliquent des outils ou des matériaux de pièce à usiner similaires. Choisir un produit parce qu’il est décrit comme une tête de meulage en céramique n’est pas suffisant ; ses applications et dimensions documentées devraient être revues.
Par exemple, la tête de meulage de Meijie pour l'usinage de trous en céramique semi-conductrice est spécifiée pour le perçage par débourrage, le meulage de trous, l'alésage de trous et le brochage de rainures. Son diamètre de tête indiqué est de 0,5 à 5 mm, le diamètre de sa tige est de 6 mm, sa longueur efficace est de 2 à 20 mm, la granulométrie est de 100# à 600# et sa profondeur de meulage est de 0,005 à 0,02 mm. La page produit ne précise pas sa vitesse de rotation ni son avance, ces valeurs ne doivent donc pas être déduites.
Ce produit peut valoir la peine d'être évalué pour des opérations appropriées de petite taille ou liées aux trous, mais ses spécifications n'établissent pas qu'il convient à chaque rainure ou profil complexe. Le fonctionnement prévu, les dimensions requises et la configuration de la machine doivent encore être vérifiés.
Un examen pratique de la sélection des outils devrait couvrir les éléments suivants :
| Facteur de sélection | Questions à confirmer |
|---|---|
| Géométrie des fonctionnalités | Quelles sont les dimensions de rainure ou la forme du profil requises ? |
| Dimensions de l'outil | Le diamètre, la tige et la longueur efficace sont-ils adaptés ? |
| Matériel et qualité | Quelle céramique est usinée et quels critères de qualité s'appliquent ? |
| Compatibilité des machines | La méthode de serrage et les conditions opératoires sont-elles compatibles avec l’équipement ? |
| Validation du processus | La configuration proposée peut-elle répondre aux exigences des dessins lors d’un essai représentatif ? |
Un essai et une inspection ultérieure fournissent la preuve que l'outil et le processus proposés sont adaptés. Lorsqu'un composant possède plusieurs fonctionnalités différentes, chaque opération doit être évaluée en fonction de ses propres exigences au lieu de supposer qu'une configuration d'outil fournira le meilleur résultat pour toutes.
L'usinage de rainures en céramique de semi-conducteurs et l'usinage de profils en céramique nécessitent une approche coordonnée de la géométrie des outils, des trajectoires d'usinage, des paramètres de fonctionnement et de l'inspection. Le bon processus dépend des dimensions et de la forme de l'élément, du matériau céramique et des capacités de la machine. Les têtes de meulage diamantées peuvent prendre en charge plusieurs types d'usinage de la céramique, mais leurs applications et spécifications documentées doivent guider la sélection.
Pour les fabricants, la priorité pratique est d'adapter l'outil à la fonctionnalité requise, de valider les conditions d'usinage et d'inspecter les dimensions et l'état de surface. Cette approche fournit une base plus fiable pour produire des rainures et des profils qui répondent aux exigences de dessin des composants.