Sep 11,2026
Meulage grossier ou meulage fin pour les plaquettes semi-conductrices
Les vitres d'affichage des véhicules nécessitent une géométrie des bords et une qualité de surface soigneusement contrôlées, en particulier dans les couvercles du groupe d'instruments et les écrans d'affichage des commandes centrales. Lors de la fabrication, les meules de verre d'affichage de véhicule sont utilisées pour des opérations telles que le meulage d'angles et le meulage de précision des bords, aidant ainsi les composants en verre à répondre à leurs exigences dimensionnelles et d'assemblage. La meule appropriée dépend de l'épaisseur du verre, du profil des bords, de l'équipement de traitement et de la finition requise. Comprendre ces facteurs aide les fabricants à sélectionner les outils de meulage appropriés, à maintenir une qualité de traitement constante et à gérer l'efficacité de la production sans compromettre l'état du verre.
Le verre d’affichage d’un véhicule n’est pas toujours un simple panneau rectangulaire aux bords droits. Selon la conception du produit, le verre peut avoir des coins façonnés, des sections incurvées ou d'autres contours qui doivent être traités avec précision. Les meules enlèvent la matière des zones désignées pour obtenir la géométrie et l’état des bords requis.
Pour les fabricants produisant des couvercles de combiné d’instruments et des vitres de protection d’écran central, les principales applications incluent le meulage des coins et la finition précise des bords. Les opérations spécifiques dépendent du dessin des composants et des exigences du processus de production.
Le meulage des coins de verre d’affichage de véhicule est utilisé pour traiter les coins d’un composant en verre afin qu’ils correspondent à sa forme prévue. La géométrie des coins peut affecter la manière dont le verre s'insère dans son boîtier ou s'aligne avec les composants adjacents. Un profil d'angle imprécis peut créer des difficultés d'assemblage, tandis qu'un enlèvement de matière excessif peut faire en sorte que la pièce finie ne réponde pas à ses exigences dimensionnelles.
Le choix de la meule doit donc tenir compte du rayon du coin, de l'épaisseur du verre et de la quantité de matériau à enlever. L'outil doit atteindre la zone de traitement prévue tout en maintenant une condition de contact appropriée. Les dimensions et le profil des roues sont particulièrement importants lorsque la conception comprend de petits coins ou des transitions entre des bords droits et incurvés.
La séquence de traitement compte également. Si l'opération implique à la fois un meulage grossier et une finition, l'étape initiale doit éliminer le matériau requis sans laisser de dommages excessifs pour que l'étape de finition puisse les corriger. L'opération finale se concentre ensuite sur l'obtention du profil et de l'état des bords spécifiés.
Le processus exact doit être établi au moyen d’essais utilisant les exigences réelles en matière de verre, d’équipement et de dessin. Une meule adaptée à un modèle de verre de protection peut ne pas produire les mêmes résultats sur une autre pièce présentant un contour ou une épaisseur différente.
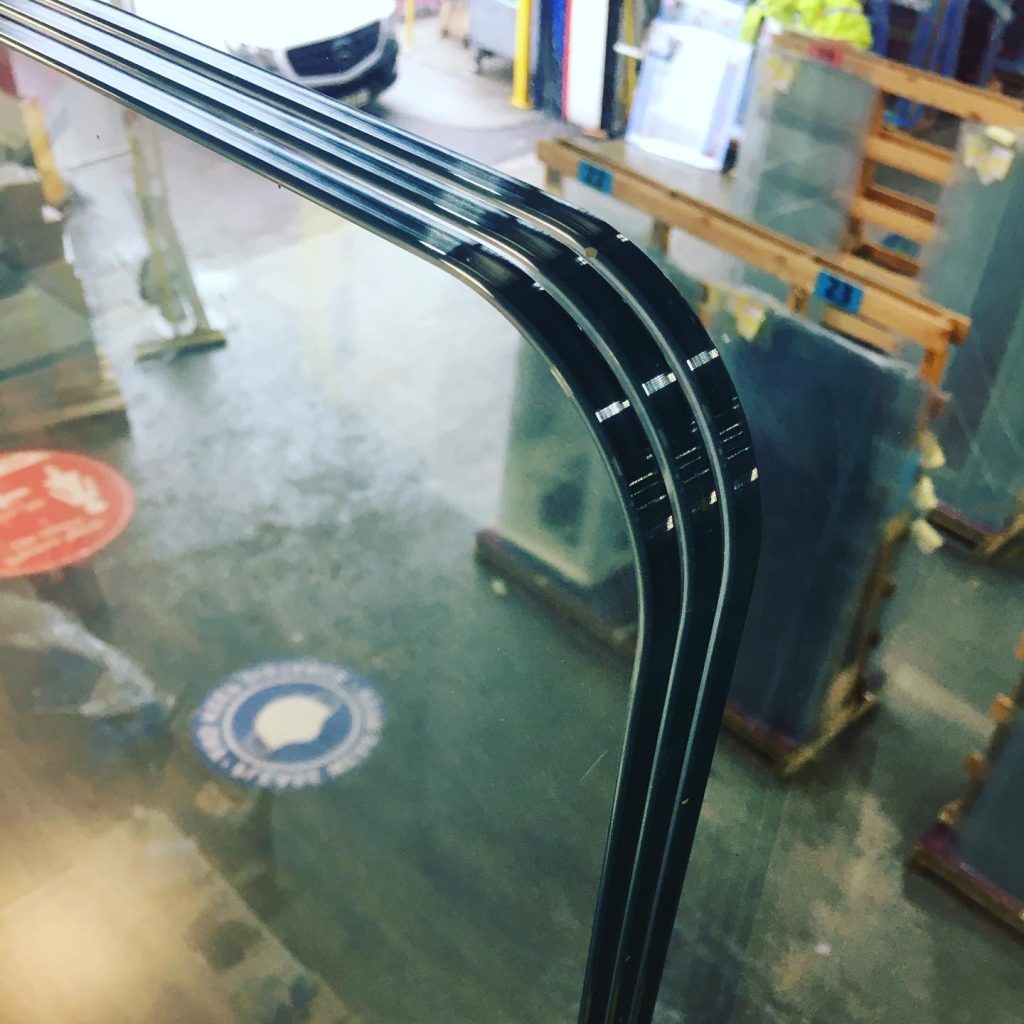
Le meulage des bords du verre d’affichage de véhicule est utilisé pour amener le bord du verre aux dimensions et au profil requis. Pour les lamelles d'écran, cette opération doit équilibrer l'enlèvement de matière avec le contrôle des défauts de bord et la cohérence dimensionnelle.
La finition précise des bords devient particulièrement importante lorsque le composant fini doit s'adapter à un boîtier défini ou s'aligner avec d'autres éléments d'affichage. L'écaillage des bords, les profils inégaux ou les variations dimensionnelles excessives peuvent créer des problèmes lors de l'inspection et de l'assemblage. Ces problèmes ne peuvent pas toujours être corrigés simplement en ralentissant la machine ou en utilisant un abrasif plus fin. Ils peuvent également être liés à la géométrie de la meule, à l'état de l'outil, au positionnement de la pièce ou à l'interaction entre la meule et le verre.
Une meule appropriée doit correspondre au profil de bord prévu et aux capacités de la machine de traitement. La meule doit enlever le matériau de manière constante sur toute la zone de contact requise sans créer d'interférence inutile avec les surfaces adjacentes.
Pour les fabricants traitant le verre du groupe d'instruments et les couvercles d'écran de commande centrale, la finition des bords du verre d'affichage automobile doit être évaluée par rapport aux critères de dessin et d'inspection du composant fini. L’apparence visuelle à elle seule peut ne pas suffire à déterminer si le bord répond aux exigences dimensionnelles et d’assemblage.
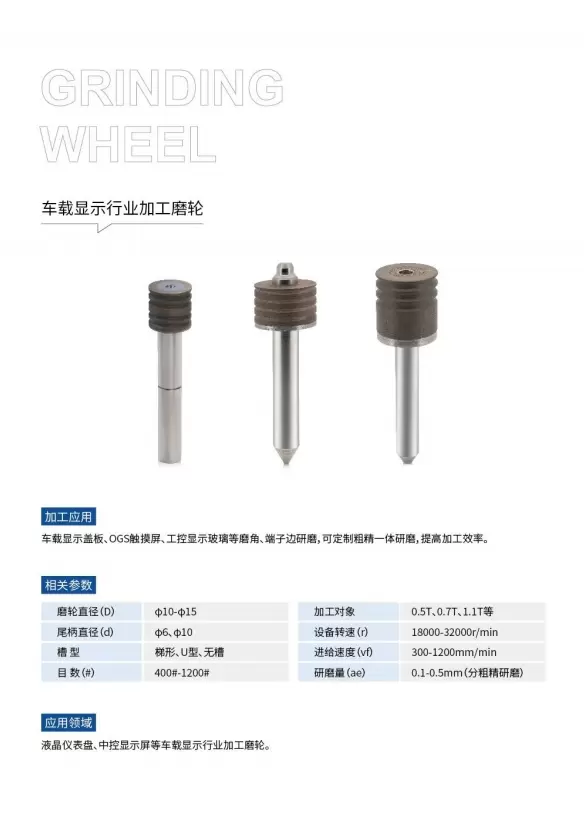
La meule de verre d'affichage de véhicule de Meijie est conçue pour le meulage de coin et le meulage de précision des bords terminaux du verre de couverture d'affichage de véhicule, des écrans tactiles OGS et du verre d'affichage de contrôle industriel. Le produit est destiné aux applications de traitement de précision du verre où le profil de bord requis et les conditions d'usinage doivent être pris en compte ensemble.
La qualité d’un bord meulé ne dépend pas seulement de l’abrasif utilisé dans la meule. Les spécifications du verre, la conception des outils, l’état de l’équipement et les paramètres d’usinage influencent tous le résultat. Avant de sélectionner une roue, les fabricants doivent identifier les critères d'acceptation du composant fini et déterminer quels facteurs de traitement ont le plus grand effet sur ces critères.
La qualité des bords est une considération centrale dans le meulage du verre d’affichage automobile. En fonction de la conception du composant, les exigences peuvent couvrir le profil des bords, la géométrie des coins, la tolérance dimensionnelle et la présence de copeaux visibles ou d'autres défauts.
Ces exigences doivent être définies avant le début de la production. Un processus conçu uniquement pour enlever rapidement de la matière peut ne pas fournir un contrôle suffisant sur le bord fini. À l’inverse, un processus axé exclusivement sur l’apparence de la surface peut s’avérer inefficace s’il utilise des passes de finition inutiles ou s’il enlève de la matière plus lentement que nécessaire.
La quantité de matière enlevée à chaque étape doit correspondre à la surépaisseur d'usinage et à la géométrie finale souhaitée. Si le meulage grossier laisse un profil incohérent, l'opération de finition devra peut-être retirer du matériau supplémentaire pour obtenir la forme cible. Cela peut augmenter le temps de cycle et rendre les dimensions finales plus difficiles à contrôler.
Les critères d'inspection doivent également refléter l'application réelle. Les fabricants doivent utiliser le dessin, les spécifications du client et les procédures d'inspection convenues pour déterminer les conditions de bord acceptables. Une tolérance universelle ne doit pas être supposée pour chaque composant d'affichage du véhicule, car différentes conceptions peuvent avoir des exigences différentes en matière de dimensions et d'apparence.
L'efficacité de la production dépend de la relation entre l'enlèvement de matière, le temps de cycle, l'état de l'outil et la proportion de pièces répondant aux exigences d'inspection. Une vitesse d'avance élevée ne signifie pas nécessairement que le processus global est plus productif s'il augmente les défauts ou nécessite des ajustements répétés.
Le tranchant de la meule, les caractéristiques abrasives, la structure des dents et l'adéquation de la géométrie de la meule peuvent influencer la façon dont l'outil s'engage avec le verre. La stabilité de l’équipement et le positionnement cohérent des pièces sont également importants. Si ces facteurs changent pendant la production, les mêmes paramètres d'usinage nominaux peuvent ne pas fournir des résultats cohérents.
Une évaluation pratique doit prendre en compte à la fois le résultat et la qualité. Les indicateurs utiles incluent le temps de cycle, la proportion de pièces acceptées, la fréquence des défauts de bord et la stabilité des dimensions sur des cycles de production répétés. Ces mesures constituent une base plus fiable pour l'amélioration des processus que la vitesse seule.
Lorsque le meulage d'ébauche et le meulage de finition sont intégrés, la répartition du travail entre les deux étapes doit être établie en fonction de l'état des bords requis et de la tolérance du matériau. La meule pour verre d'affichage de véhicule de Meijie prend en charge des solutions intégrées personnalisées de meulage d'ébauche et de finition, selon la description de son produit. La pertinence d'une solution combinée pour une ligne particulière dépend toujours de la pièce à usiner, de l'équipement et des exigences validées du processus.
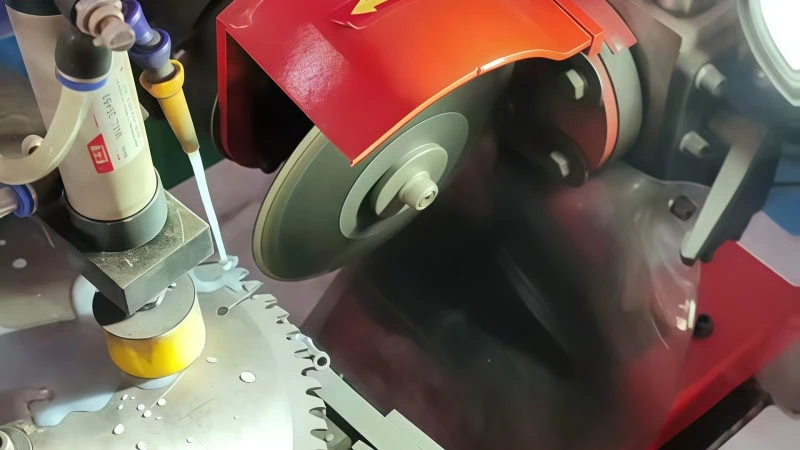
Le broyage du verre génère de la chaleur et produit des débris abrasifs et de verre. Si le processus n’élimine pas efficacement la chaleur et les copeaux, les conditions locales à l’interface de broyage peuvent devenir moins stables. Les débris peuvent interférer avec le contact entre la meule et la pièce, tandis que l'accumulation de chaleur peut contribuer à des défauts de traitement dans des conditions inappropriées.
La structure des roues est donc pertinente pour le processus de sélection. Meijie identifie la dissipation thermique et l'élimination des copeaux comme des considérations de conception de produit, décrivant une structure dentaire dense et uniforme destinée à supporter le refroidissement et l'évacuation des copeaux. Ces caractéristiques doivent être évaluées parallèlement aux dimensions de la meule, aux spécifications abrasives et à la compatibilité avec la machine.
Cependant, la conception des roues ne détermine pas à elle seule le résultat. Le dispositif de refroidissement réel, la configuration de l'équipement, les caractéristiques du verre et les conditions d'usinage doivent également être pris en compte. Les fabricants doivent vérifier que la roue sélectionnée fonctionne comme requis dans leurs propres conditions de production plutôt que de se fier à une description générale du produit comme garantie d'un traitement sans défaut.
La sélection des meules pour vitres d'affichage de véhicules commence par la tâche d'usinage, et non par un seul paramètre tel que la granulométrie ou la vitesse de rotation. La meule doit être adaptée à la géométrie de la pièce, au profil de bord requis, à l'interface machine et à la séquence d'usinage prévue.
La première étape consiste à identifier les dimensions de la pièce et les zones à meuler. Les informations pertinentes incluent l'épaisseur du verre, la forme des coins, le profil des bords, la surépaisseur d'usinage et la quantité de matière à enlever.
Ces détails permettent de déterminer si la roue peut accéder à la zone requise et suivre le profil prévu. Une roue trop grande peut restreindre l'accès à un petit coin, tandis qu'un profil inadapté peut rendre difficile l'obtention cohérente de la géométrie cible. L'outil sélectionné doit également être compatible avec le montage et le mouvement de l'équipement de traitement.
L'épaisseur du verre doit être considérée comme faisant partie de la configuration d'usinage complète plutôt que comme une règle de sélection isolée. La meule, le support de la pièce, la surépaisseur de traitement et les réglages de la machine doivent fonctionner ensemble. Par exemple, la meule appropriée pour un verre de protection mince peut différer du choix pour un composant plus épais, même si les deux pièces ont des formes externes similaires.
La meule pour verre d'affichage de véhicule de Meijie répertorie une gamme de pièces qui comprend 0,5 mm, 0,7 mm, 1,1 mm et d'autres épaisseurs de verre. Ce sont les épaisseurs identifiées dans les informations sur le produit, et ne garantissent pas que chaque configuration de roue est adaptée à chaque épaisseur. La spécification finale doit être confirmée par rapport aux composants réels et aux conditions d'usinage.
Le diamètre de la meule, le diamètre de la tige et le type de rainure affectent l'ajustement de l'outil et son interaction avec la pièce. Ces spécifications doivent être vérifiées par rapport à l’interface de l’équipement et à la géométrie de la zone traitée.
Les informations produit pour la meule en verre d'affichage de véhicule de Meijie répertorient les spécifications suivantes :
| Paramètre | Spécification répertoriée |
|---|---|
| Diamètre de la meule | Ø10–Ø15 mm |
| Diamètre de la tige | Ø6 mm, Ø10 mm |
| Type de rainure | Trapézoïdal, en forme de U, sans rainure |
| Taille du grain | 400#–1200# |
| Épaisseur de la pièce | 0,5 mm, 0,7 mm, 1,1 mm et autres épaisseurs |
| Vitesse de rotation de l'équipement | 18 000 à 32 000 tr/min |
| Vitesse d'avance | 300 à 1 200 mm/min |
| Profondeur de meulage | 0,1–0,5 mm, divisé en meulage grossier et finition |
Ces valeurs décrivent les spécifications répertoriées du produit. Ils ne doivent pas être interprétés comme une configuration universelle dans laquelle chaque diamètre, queue, rainure, grain et paramètre d'usinage peuvent être combinés librement.
Le type de rainure doit être sélectionné en fonction du profil de contact prévu et de la tâche d'usinage. De même, la tige doit correspondre au dispositif de serrage de la machine et le diamètre de la roue doit être adapté aux conditions d'accès et d'exploitation requises. La confirmation de ces détails avant l'installation permet d'éviter des problèmes de compatibilité évitables pendant la production.
Pour d'autres applications de traitement du verre, la catégorie des meules pour le traitement du verre offre un aperçu plus large de la gamme de meules pour le verre de Meijie.
La taille des grains affecte l'interaction entre l'abrasif et la surface du verre. Le choix approprié dépend de l'étape d'usinage, des exigences d'enlèvement de matière et de la qualité des bords à obtenir. Un abrasif plus grossier peut être approprié pour une tâche d'ébauche particulière, tandis qu'un abrasif plus fin peut être sélectionné pour une opération de finition. Le résultat réel dépend cependant du processus complet et la taille des grains ne doit pas être considérée comme le seul facteur contrôlant la qualité des bords.
Les fabricants doivent tenir compte de la granulométrie ainsi que de la structure de la roue, de l'épaisseur du verre, de la surépaisseur d'usinage et de l'état de l'équipement. Un changement de grain peut nécessiter de revoir les conditions de traitement plutôt que de simplement remplacer une meule par une autre tout en conservant tous les réglages précédents.
La vitesse de rotation, l'avance et la profondeur de meulage doivent être vérifiées par rapport aux spécifications de la meule sélectionnée et aux limites de fonctionnement de la machine. La plage indiquée par Meijie, comprise entre 18 000 et 32 000 tr/min, par exemple, s'applique au produit décrit ci-dessus. Il n'est pas recommandé d'exécuter chaque pièce à la limite supérieure.
Le même principe s'applique à l'avance et à la profondeur de meulage. L'augmentation de l'enlèvement de matière peut réduire le temps de cycle dans certaines conditions, mais elle peut également affecter la qualité des bords et la stabilité du processus. Les paramètres doivent être validés à l'aide de la pièce réelle et évalués par rapport à l'efficacité de la production et aux exigences de la pièce finie.
Avant d'acheter ou d'installer une meule diamantée pour le verre automobile, les fabricants doivent confirmer l'interface de l'équipement, la vitesse de rotation autorisée, les dimensions de l'outil et la disposition de traitement. La compatibilité doit être établie en fonction des exigences du fabricant de la machine et des spécifications techniques de la roue sélectionnée.
Meijie décrit sa meule pour verre d'affichage de véhicule comme étant compatible avec les machines à double bordure de différentes marques. Pour une ligne de production particulière, la configuration exacte doit toujours être vérifiée. Les modèles de machines, les dispositifs de serrage, les limites de fonctionnement et les trajectoires d'usinage peuvent varier. Une déclaration générale de compatibilité ne doit donc pas remplacer une vérification technique.
Il est également important de distinguer l’adéquation physique de l’adéquation du processus. Une meule peut s'adapter à la broche mais ne parvient toujours pas à produire le profil de bord requis dans les conditions d'usinage existantes. La confirmation doit donc couvrir l'installation, le mouvement de l'outil, le support de la pièce et la qualité du bord traité.
Lorsque la géométrie requise est complexe ou que les conditions de production ne sont pas familières, un essai d'usinage contrôlé peut aider à déterminer si la configuration de roue proposée est adaptée avant son introduction dans la production régulière.
Une fois qu'une meule appropriée a été sélectionnée, des résultats cohérents dépendent du contrôle de l'ensemble du processus d'usinage. Les vérifications suivantes aident les fabricants à identifier rapidement les problèmes sans supposer que chaque défaut a la même cause.
Avant l'usinage : vérifiez l'épaisseur du verre, le profil des bords, la surépaisseur d'usinage, les dimensions de la roue, les conditions de serrage et les limites de fonctionnement de la machine. Vérifiez que la configuration de l'outil correspond à l'opération prévue.
Pendant l'usinage : surveillez l'écaillage des bords, la cohérence du profil, l'élimination des copeaux, les vibrations inhabituelles et les changements dans l'état de l'outil. Si des défauts apparaissent, examinez la meule, le positionnement de la pièce, l'état de l'équipement et les paramètres d'usinage avant d'effectuer des réglages.
Après l'usinage : Inspectez le bord fini par rapport au dessin et aux critères d'acceptation convenus. Enregistrez les défauts récurrents et les changements dans les conditions du processus afin que les actions correctives puissent être basées sur les preuves de production.
Ces contrôles sont particulièrement utiles lorsque les résultats de l'inspection sont liés aux conditions réelles de transformation. Si les défauts de bord augmentent après un changement d'outil, par exemple, les spécifications et l'installation de la roue doivent être revues parallèlement aux paramètres de la machine. Si les dimensions dérivent progressivement au cours de la production, l’usure des outils et la stabilité de l’équipement peuvent justifier une enquête. Aucune des deux situations ne doit être attribuée à une seule cause sans preuves à l’appui.
Les ajustements de processus doivent également être contrôlés. La modification simultanée de l'avance, de la profondeur de meulage et de la vitesse de rotation rend plus difficile l'identification du facteur qui a influencé le résultat. Dans la mesure du possible, évaluez systématiquement les changements et comparez les pièces finies avec les critères de qualité établis.
Le remplacement de la meule doit être basé sur l'état de l'outil et sa capacité à maintenir les résultats de traitement requis. Un intervalle de remplacement fixe peut être utile lorsqu'il est étayé par l'historique de production, mais la durée de vie réelle peut varier en fonction de la pièce à usiner, des conditions de fonctionnement et de la charge d'usinage. Les données d’inspection fournissent une base plus solide pour établir un calendrier de remplacement.
Pour plus d'informations sur l'adaptation des équipements et des outils dans le traitement CNC des bords du verre, voir Traitement CNC des bords du verre : exigences en matière de meules pour les centres d'usinage . Cet article aborde la relation plus large entre les équipements d'usinage et les exigences en matière de meules, tandis que cet article se concentre sur les applications de verre d'affichage pour véhicules.
Les meules jouent un rôle important dans le meulage des coins et la finition précise des bords des vitres d’exposition des véhicules. Le bon choix dépend de la géométrie de la pièce, de l'épaisseur du verre, de la qualité des bords requise, des dimensions de la meule, des spécifications de l'abrasif et des conditions de la machine. Aucun paramètre ne peut à lui seul déterminer si une roue convient à chaque application.
Pour les fabricants traitant des couvercles de combiné d'instruments, des vitres d'affichage de commande centrale et des composants associés, l'approche la plus fiable consiste d'abord à définir les exigences en matière de pièces finies, à adapter la roue à la tâche d'usinage et à vérifier le processus dans des conditions de production réelles. La surveillance de la qualité des arêtes, des dimensions et de l’état de l’outil permet ensuite de maintenir des résultats cohérents au fil du temps.
La meule pour verre d'affichage de véhicule de Meijie est conçue pour le meulage de coins et le meulage de précision des bords terminaux, avec des options répertoriées pour les dimensions de roue, les types de rainures et les tailles de grain. Les fabricants peuvent utiliser ces spécifications comme point de départ pour l'évaluation technique et confirmer la configuration appropriée en fonction de leurs composants en verre, de leur équipement et de leurs exigences de traitement.