Aug 20,2026
Comment les paramètres de meulage affectent les performances de la meule en verre
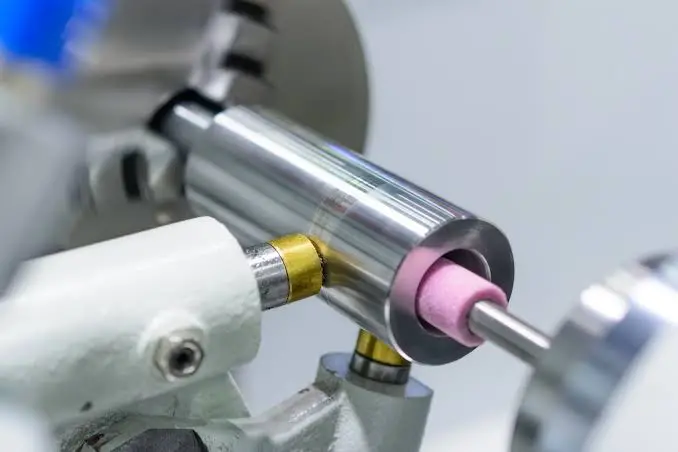
Les composants céramiques semi-conducteurs contiennent souvent de petits trous, rainures et autres éléments de précision qui nécessitent un usinage contrôlé. Les matériaux tels que l'alumine, la zircone, l'yttria, le carbure de silicium et le nitrure de silicium sont durs et cassants, ce qui rend le choix des outils particulièrement important pour l'usinage des trous.
La bonne tête de meulage pour l’usinage de trous en céramique semi-conductrice ne dépend pas uniquement du diamètre du trou. Le matériau céramique, la profondeur du trou, la méthode d'usinage, la taille des grains, la longueur efficace, les conditions de l'équipement et la qualité de surface requise doivent tous être pris en compte avant de sélectionner un outil.
Les composants céramiques semi-conducteurs sont utilisés dans des applications où la cohérence dimensionnelle et l'état de surface sont importants. Les exemples incluent les buses en nitrure d'aluminium, les composants de distribution de gaz, les anneaux de pompe et les bases en céramique utilisées dans les équipements semi-conducteurs.
Contrairement aux matériaux techniques plus souples, les céramiques combinent généralement une dureté élevée et une fragilité. Cette combinaison rend l’enlèvement de matière plus exigeant et laisse moins de place aux forces de coupe incontrôlées.
Lors de l'usinage de trous en céramique, plusieurs problèmes peuvent survenir si la tête de meulage ou les conditions du processus ne sont pas correctement adaptées :
Pour les petits trous, l'influence de la géométrie de l'outil devient encore plus importante. Une légère différence entre le diamètre de l'outil et la taille de trou requise peut affecter la précision de l'usinage, tandis qu'une longueur effective inadaptée peut rendre plus difficile l'usinage de trous plus profonds.
Pour un aperçu plus large des applications de meulage au diamant pour les céramiques semi-conductrices, voir Outils de meulage au diamant pour les composants en céramique semi-conductrice .
La sélection d'une tête de meulage en céramique doit commencer par les exigences réelles d'usinage. Les principaux facteurs peuvent être résumés comme suit :
| Facteur de sélection | Pourquoi c'est important |
|---|---|
| Diamètre du trou | Détermine la taille de tête de meulage et le jeu d'usinage appropriés |
| Matériau céramique | Affecte le comportement de meulage, les exigences en matière d'abrasif et l'usure des outils |
| Profondeur du trou | Détermine la longueur de travail efficace requise |
| Opération d'usinage | Différentes opérations peuvent nécessiter différentes géométries d'outils |
| Taille du grain | Influence l'enlèvement de matière et la qualité de la surface |
| Compatibilité des équipements | Détermine si l'outil peut fonctionner correctement sur la machine |
Ces facteurs doivent être considérés ensemble plutôt que séparément. Par exemple, un trou de petit diamètre dans un matériau céramique dur peut nécessiter une combinaison d'outils différente de celle d'un trou plus grand dans l'alumine.
La qualité de surface requise est également importante. Un outil sélectionné uniquement pour l'enlèvement de matière peut ne pas convenir lorsque le trou fini nécessite un contrôle plus strict de l'état de la surface.
Le diamètre du trou est l'une des premières spécifications à vérifier lors du choix d'une tête de meulage pour l'usinage de la céramique.
La tête de meulage doit s'adapter à la zone d'usinage tout en fournissant suffisamment de contact abrasif pour un enlèvement de matière stable. Un outil surdimensionné peut ne pas convenir à un petit trou, tandis qu'un outil sous-dimensionné peut augmenter le nombre de passes d'usinage ou affecter l'efficacité du traitement.
Pour les applications d'usinage de trous couvertes par Meijie, les diamètres des têtes de meulage vont de Ø0,5 mm à Ø5 mm. Cette gamme couvre des trous en céramique relativement petits et permet de mieux adapter la taille de l'outil à la fonctionnalité requise.
Cependant, le diamètre de l'outil ne doit pas être sélectionné uniquement à partir du diamètre du trou. La surépaisseur d'usinage réelle, la géométrie des trous, le matériau céramique et la précision dimensionnelle requise doivent également être pris en compte.
Par exemple, un trou qui nécessite uniquement un enlèvement de matière peut avoir des exigences en matière d'outils différentes de celles d'un trou qui nécessite une dimension finale et un état de surface contrôlés.
C'est pourquoi le diamètre de la tête de meulage doit être traité comme une partie de la sélection complète de l'outil plutôt que comme la seule spécification.
Le matériau céramique usiné affecte directement le comportement de meulage. L'alumine, la zircone, l'yttria, le carbure de silicium et le nitrure de silicium ont des duretés et des caractéristiques mécaniques différentes, de sorte que les mêmes conditions de broyage ne peuvent pas être automatiquement appliquées à chacun d'eux.
L'alumine et la zircone sont des céramiques techniques largement utilisées avec une dureté élevée et une bonne stabilité dimensionnelle. Lors de l'usinage de trous, la tête de meulage doit permettre un enlèvement de matière contrôlé sans générer de charge mécanique excessive.
L'état de l'abrasif et la taille des grains doivent être adaptés au résultat d'usinage requis plutôt que sélectionnés uniquement en fonction du nom du matériau.
Le carbure de silicium et le nitrure de silicium présentent des conditions de meulage exigeantes en raison de leur dureté et de leur comportement cassant. L'usure des outils et la stabilité de l'affûtage nécessitent une attention particulière, en particulier lors de l'usinage de trous petits ou relativement profonds.
Pour ces matériaux, les outils de meulage diamantés peuvent fournir la capacité abrasive requise pour l’usinage de précision de la céramique. Les spécifications réelles de l'outil doivent encore être adaptées à l'opération d'usinage et à l'équipement.
Le point clé est que le matériau céramique doit être pris en compte dès le début du processus de sélection. Une tête de meulage qui fonctionne bien dans une condition matérielle peut ne pas fournir les mêmes résultats dans une autre.
La taille des grains affecte l’équilibre entre l’enlèvement de matière et la qualité de la surface. Pour l'usinage de trous en céramique semi-conductrice, le grain approprié dépend de l'étape d'usinage et du résultat requis.
Les TÊTES DE MEULAGE D'USINAGE DE TROU de Meijie sont disponibles avec des grains allant de 100# à 600#.
Un grain relativement grossier peut offrir une plus grande capacité d'enlèvement de matière, tandis qu'un grain plus fin peut être envisagé lorsqu'une finition et une qualité de surface plus contrôlées sont requises. Cependant, la granulométrie ne doit pas être interprétée comme une règle fixe selon laquelle un grain correspond toujours à une étape d'usinage.
Le matériau céramique, les dimensions des trous, la surépaisseur d'usinage, les conditions de l'équipement et la finition de surface requise influencent tous les spécifications de l'abrasif approprié.
Pour cette raison, les fabricants doivent définir la qualité du trou requise avant de choisir le grain. Un outil sélectionné pour un enlèvement de matière agressif peut ne pas être le bon choix pour une opération de finition finale.
La profondeur des trous est une autre considération importante, en particulier lors de l'usinage de trous en céramique étroits ou relativement profonds.
La tête de meulage a besoin d'une longueur de travail efficace suffisante pour atteindre la zone d'usinage requise. Si la longueur efficace est insuffisante, l'outil peut ne pas être en mesure de traiter correctement toute la profondeur du trou.
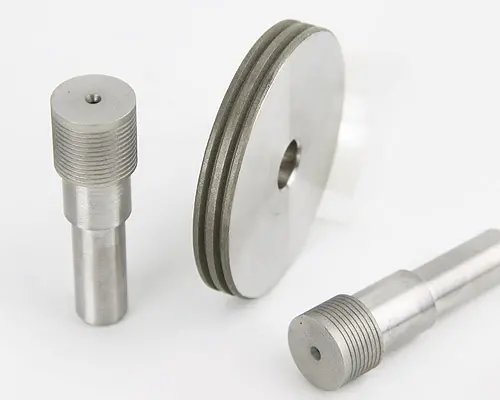
Les têtes de meulage pour l'usinage de trous de Meijie utilisent une tige de Ø6 mm, avec une longueur effective de 2 à 20 mm et des diamètres de tête de meulage de Ø0,5 à Ø5 mm.
La longueur efficace ne doit pas être considérée indépendamment de la stabilité de l'outil. Une section de travail plus longue peut fournir la portée requise pour un trou plus profond, mais l'outil doit également maintenir une rigidité appropriée dans les conditions d'usinage réelles.
Par conséquent, les fabricants doivent vérifier à la fois la profondeur de trou requise et la longueur efficace disponible avant de sélectionner un outil de meulage de trous en céramique.
Une tête de meulage appropriée nécessite néanmoins des conditions de traitement appropriées. La vitesse de meulage, l'avance et la profondeur de meulage affectent la charge exercée sur l'outil et la manière dont la matière est enlevée.
La vitesse de meulage influence l'interaction entre la surface abrasive et la pièce en céramique. La vitesse de fonctionnement doit rester dans la plage appropriée pour la tête de meulage et l'équipement.
La vitesse d'avance affecte la rapidité avec laquelle la tête de meulage pénètre ou se déplace dans le matériau. Une alimentation trop agressive peut augmenter la charge de broyage, tandis qu'une alimentation trop conservatrice peut réduire l'efficacité du traitement.
La profondeur de meulage détermine la quantité de matière enlevée lors de chaque opération d'usinage. Des profondeurs de meulage contrôlées plus petites peuvent être utiles lorsque la précision dimensionnelle et la qualité des bords sont importantes.
Pour les têtes de meulage d'usinage de trous couvertes par les informations produit de Meijie, la profondeur de meulage est de 0,005 à 0,02 mm. Cette valeur doit être traitée comme la plage de fonctionnement spécifiée du produit plutôt que comme un paramètre universel pour chaque application d'usinage de trous en céramique.
Les paramètres finaux doivent être établis en fonction du matériau céramique, de la géométrie des trous, de l'équipement et des exigences réelles d'usinage.
Tous les trous en céramique ne sont pas produits exactement par la même opération d’usinage. L'opération requise doit donc être prise en compte lors de la sélection de l'outil.
| Exigence d'usinage | Considération sur l'outil principal |
|---|---|
| Forage par picage | Petit diamètre, avance contrôlée et enlèvement de matière stable |
| Meulage de trous | Diamètre de l'outil, granulométrie et contrôle dimensionnel |
| Alésage de trous | Qualité de surface et contrôle des dimensions finales des trous |
| Brochage de rainures | Géométrie de l'outil et capacité à correspondre au profil de la rainure |
Les TÊTES D'USINAGE DE TROUS de Meijie sont conçues pour des opérations telles que le perçage par débourrage, le meulage de trous, l'alésage de trous et le brochage de rainures. Cela fait de la méthode d’usinage une partie importante du processus de sélection.
Par exemple, la sélection d'un outil uniquement par diamètre peut ne pas suffire pour un composant contenant à la fois des trous et des rainures. La géométrie de l'outil doit correspondre à la fonction réelle usinée.
La sélection des outils est directement liée à plusieurs problèmes courants liés à l'usinage de trous en céramique de semi-conducteurs.
Un écaillage peut se produire lorsque le processus de meulage applique une force mécanique excessive ou mal contrôlée sur un bord fragile en céramique. La taille de l'outil, l'état du grain, la profondeur de meulage et l'avance influencent tous la charge d'usinage.
Les variations dimensionnelles peuvent résulter de l'usure de l'outil, d'une géométrie d'outil inadaptée, de conditions de traitement instables ou d'un contrôle insuffisant de l'enlèvement de matière.
Une tête de meulage avec un diamètre approprié et une géométrie de travail stable constitue une meilleure base pour maintenir des dimensions de trou constantes.
La qualité de la surface dépend des grains abrasifs, de l'état de l'outil, des paramètres d'usinage et du matériau céramique. Lorsqu'une finition plus fine est requise, la sélection des grains et l'étape finale d'usinage nécessitent une plus grande attention.
L'usure de l'outil modifie les conditions de coupe efficaces au fil du temps. À mesure que la surface abrasive change, l’enlèvement de matière et les performances dimensionnelles peuvent également changer.
Une inspection régulière des outils est donc importante lorsqu'une qualité de trou constante est requise au cours d'un cycle de production.
Différentes exigences d'usinage imposent différentes priorités à la tête de meulage.
| Exigence de trou en céramique | Priorité de sélection principale |
|---|---|
| Trou de petit diamètre | Diamètre de la tête de meulage et stabilité de l'outil |
| Trou profond | Longueur effective et stabilité d'usinage |
| Qualité de surface élevée | Granulométrie et conditions de broyage contrôlées |
| Matériau céramique dur | Performances abrasives et résistance à l’usure des outils |
| Trou ou rainure complexe | Géométrie de l'outil et méthode d'usinage |
Pour les petits trous, le diamètre et la rigidité méritent une attention particulière. Pour les trous plus profonds, la longueur effective devient plus importante. Lorsque la qualité de la surface est la principale préoccupation, la taille des grains et le contrôle du processus doivent être pris en compte ensemble.
Pour les céramiques plus dures telles que le carbure de silicium, les performances abrasives et l’usure des outils peuvent avoir un effet plus important sur la stabilité de la production.
Cette approche est plus pratique que la sélection d'une tête de meulage à partir d'une seule spécification. L'outil doit répondre aux exigences complètes de l'usinage.
Avant de sélectionner une tête de meulage diamantée, les fabricants doivent préparer les informations de base sur l'usinage.
Ces détails fournissent une base plus fiable pour la sélection de la tête de meulage et réduisent le risque de choisir un outil en fonction d'un seul paramètre.
Les têtes de meulage diamantées conviennent aux applications exigeantes d'usinage de la céramique, car l'abrasif diamanté offre la capacité de coupe requise pour les matériaux céramiques durs. Le diamètre spécifique, la granulométrie, la longueur efficace et la géométrie doivent être sélectionnés en fonction des exigences du trou et de l'usinage.
Le diamètre de la tête de meulage doit correspondre à la taille du trou, à la surépaisseur d'usinage, au matériau et aux exigences dimensionnelles requises. Les petits trous nécessitent généralement des outils de plus petit diamètre, tandis que l'outil doit néanmoins conserver une stabilité suffisante pendant l'usinage.
Le grain approprié dépend du matériau céramique, de l'étape d'usinage, des exigences d'enlèvement de matière et de la qualité de surface requise. Les têtes de meulage d'usinage de trous de Meijie utilisent des grains de 100# à 600#, offrant des options pour différentes exigences d'usinage de la céramique.
Une tête de meulage peut être applicable à plusieurs matériaux céramiques, mais les mêmes spécifications d'outil et les mêmes conditions de traitement ne doivent pas automatiquement être considérées comme donnant des résultats identiques. La dureté du matériau, la fragilité, la géométrie des trous, la taille des grains et les paramètres d'usinage doivent être évalués pour chaque application.
La sélection d'une tête de meulage pour l'usinage de trous en céramique semi-conductrice nécessite une combinaison de considérations en matière de matériaux, de géométrie, d'outils et de processus. Le diamètre du trou, la profondeur du trou, le matériau céramique, la taille des grains, la longueur efficace, la méthode d'usinage et les conditions de l'équipement affectent tous la sélection finale.
Un processus de sélection pratique commence par les exigences réelles d'usinage des trous, puis adapte les spécifications de la tête de meulage à ces exigences. Cette approche permet un meilleur contrôle de l'enlèvement de matière, des dimensions des trous, de la qualité des bords, de la finition de surface et de la stabilité de l'outil.
Pour les fabricants traitant des composants céramiques semi-conducteurs, la bonne tête de meulage n’est pas simplement l’outil le plus petit ou le plus agressif disponible. La considération la plus importante est de savoir si les spécifications de l'outil et les conditions d'usinage sont adaptées aux exigences de matériau, de géométrie et de qualité du composant fini.