Oct 10,2026
Comment les meules sont-elles utilisées dans le traitement du verre d’affichage des véhicules ?
Les équipements semi-conducteurs s'appuient sur des composants en céramique pour les applications qui nécessitent dureté, résistance chimique, stabilité thermique et cohérence dimensionnelle. Des matériaux tels que l'alumine, la zircone, l'yttria, le carbure de silicium et le nitrure de silicium sont utilisés dans des composants tels que des caches de fenêtre en céramique, des bagues de mise au point, des buses, des composants de distribution de gaz, des anneaux de pompe et des bases en céramique.
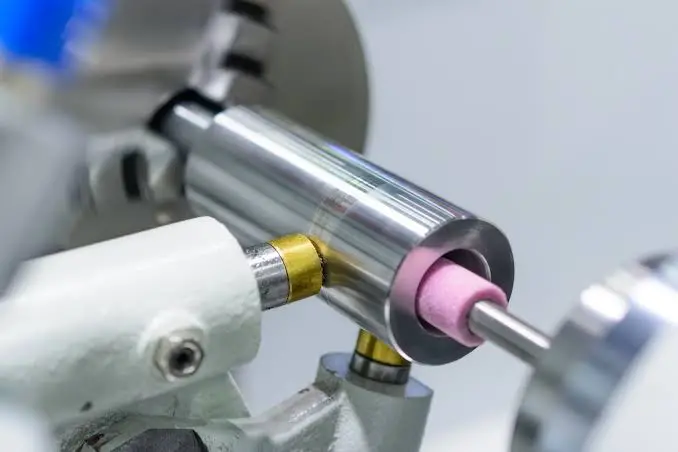
L'usinage de ces composants n'est pas simple. Leur dureté et leur fragilité rendent difficile l'enlèvement de matière conventionnel, en particulier lorsque le composant contient des bords fins, de petits trous, des rainures, des filetages ou des profils incurvés. Les outils de meulage diamantés permettent une coupe abrasive contrôlée pour ces applications, aidant ainsi les fabricants à atteindre la géométrie, la précision dimensionnelle et l'état de surface requis.
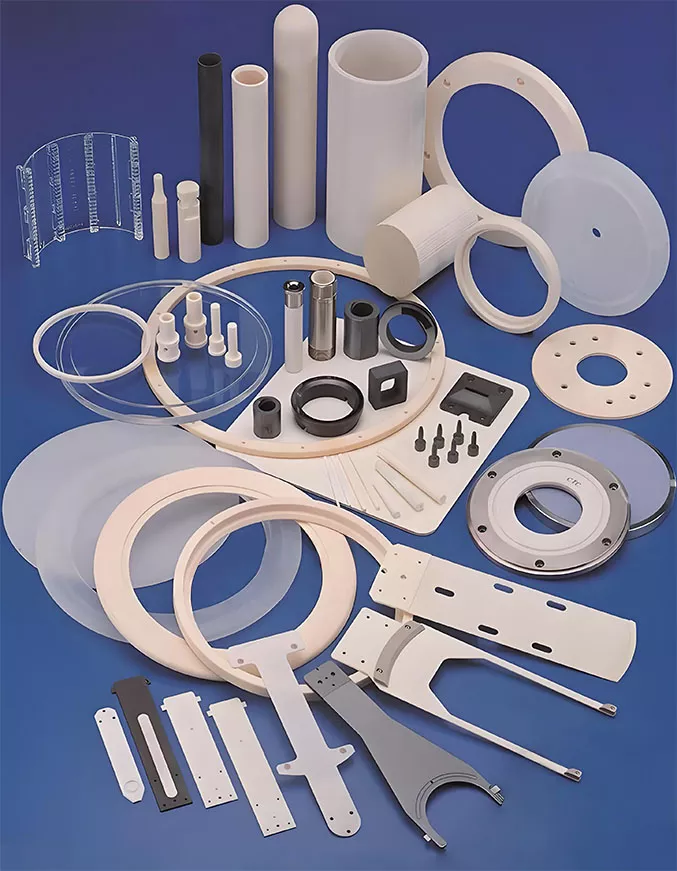
Les composants céramiques semi-conducteurs ont souvent des exigences d’usinage relativement exigeantes. Le matériau peut être suffisamment dur pour provoquer une usure rapide de l'outil, tandis que sa nature fragile peut augmenter le risque d'écaillage ou de fissuration si une force excessive est appliquée.
Le broyage est donc utilisé là où un enlèvement de matière contrôlé est plus important que le simple fait d'obtenir un taux d'enlèvement élevé. Un outil abrasif adapté permet d'enlever progressivement de la matière de la céramique tout en conservant la géométrie requise par le composant.
Le diamant est particulièrement adapté à ce type d’usinage en raison de sa dureté élevée et de sa capacité de coupe. Pour les matériaux céramiques durs, l’abrasif doit rester efficace contre la pièce tout en conservant une action de coupe stable.
L’outil lui-même compte également. Le type d’abrasif à lui seul ne détermine pas les performances d’usinage. La taille des grains, la géométrie de l'outil, la structure de travail, la vitesse de rotation, l'avance, la profondeur de meulage et la compatibilité des équipements affectent tous le résultat.
Pour les composants semi-conducteurs, cela devient particulièrement important car de nombreuses pièces ont des surfaces fonctionnelles ou des caractéristiques géométriques qui ne peuvent tolérer un écaillage ou une variation dimensionnelle excessive. L’objectif est généralement une combinaison contrôlée d’enlèvement de matière, de qualité de surface et de précision dimensionnelle.
L'application des outils de meulage diamantés varie en fonction de la géométrie et de la fonction du composant céramique. Certaines pièces nécessitent un meulage de surface ou de bord, tandis que d'autres nécessitent des trous, des rainures, des filetages ou des profils incurvés précis.
| Composant céramique semi-conducteur | Exigence de traitement typique |
|---|---|
| Couvre-fenêtres en céramique et dômes en alumine | Contrôle des surfaces, des bords, des arcs et des dimensions |
| Bagues de mise au point en céramique | Géométrie intérieure et extérieure, qualité des bords et contrôle de la surface |
| Buses en nitrure d'aluminium | Usinage de trous de précision et contrôle dimensionnel |
| Composants de distribution de gaz | Usinage de trous et de rainures |
| Anneaux de pompe et bases en céramique | Usinage de trous intérieurs, de rainures, de surfaces et dimensionnels |
Les couvre-fenêtres en céramique et les dômes en alumine peuvent contenir des surfaces courbes, des bords et d'autres caractéristiques géométriques qui nécessitent un usinage contrôlé. Le défi consiste non seulement à éliminer l'excédent de matériau, mais également à conserver le profil souhaité sans endommager inutilement les bords.
Une tête de meulage diamantée peut être utilisée pour des opérations telles que le fraisage de plate-forme, le meulage de bords en arc ou d'autres travaux liés au profil. La spécification de l'outil approprié dépend de la géométrie du composant et des caractéristiques dimensionnelles et de surface requises.
Pour ces pièces, une coupe stable est importante car un écaillage local le long d'un bord ou d'une surface courbe peut affecter la géométrie finale du composant. Les conditions de meulage doivent donc être sélectionnées en fonction du matériau céramique et de l'élément à traiter.
Les bagues de mise au point en céramique sont une autre application où la géométrie et la cohérence comptent. L'anneau peut nécessiter un usinage contrôlé de ses surfaces, bords ou caractéristiques internes.
Le composant étant défini par sa géométrie circulaire, la cohérence dimensionnelle autour de l’anneau est importante. Un enlèvement de matière irrégulier peut affecter la forme finale et l’état de la surface.
Les outils de meulage utilisés pour les bagues de mise au point doivent donc être adaptés à l'opération d'usinage requise plutôt que sélectionnés uniquement en fonction du matériau. La géométrie de l'outil et les caractéristiques abrasives doivent prendre en charge la surface ou le bord spécifique à traiter.
Les composants en nitrure d'aluminium peuvent contenir des trous de précision et d'autres petites caractéristiques géométriques. Ces applications imposent des exigences différentes à l'outil de meulage car l'objectif d'usinage implique non seulement l'enlèvement de matière mais également la taille, la position, la géométrie et la qualité des bords du trou.
Pour ce type de travaux, l’usinage de trous en céramique est particulièrement important. Une tête de meulage appropriée peut être utilisée pour le meulage de trous, l'alésage de trous, le perçage par débourrage ou des opérations connexes en fonction du composant et de l'équipement.
Les petits trous nécessitent un contrôle minutieux car une force excessive ou un outil inadapté peut augmenter l'écaillage à l'entrée ou à la sortie du trou. Le diamètre de l'outil, la longueur efficace, le grain abrasif et les conditions de fonctionnement doivent donc être pris en compte ensemble.
Les anneaux de pompe, les bases en céramique et les composants similaires peuvent contenir des combinaisons de trous intérieurs, de rainures, de plates-formes ou d'autres éléments usinés. Un seul composant peut donc nécessiter plusieurs opérations de meulage.
L'approche d'usinage doit suivre la géométrie du composant. Les surfaces peuvent nécessiter un meulage de la plate-forme, tandis que les éléments internes peuvent nécessiter un usinage de trous ou d'autres opérations spécialisées.
C'est l'une des raisons pour lesquelles le traitement de la céramique semi-conductrice utilise souvent différents outils de meulage pour différentes caractéristiques plutôt que d'appliquer un outil général à chaque opération.
Différentes géométries de composants nécessitent différentes opérations de meulage. Le choix est déterminé principalement par la fonctionnalité à produire et les exigences dimensionnelles de cette fonctionnalité.
Le fraisage de plate-forme est utilisé lorsqu'un composant en céramique nécessite une surface plane ou une plate-forme contrôlée. Les principales considérations incluent l’enlèvement de matière, l’état de surface, la planéité et la précision dimensionnelle.
Les matériaux céramiques pouvant être cassants, l’action de meulage doit rester stable tout au long de l’opération. Une force de meulage excessive peut entraîner un écaillage des bords ou d'autres défauts de surface, en particulier lorsque le composant présente des sections minces.
Le meulage des bords en arc est utilisé pour les bords ou les profils courbes. Les couvre-fenêtres, dômes et autres composants façonnés en céramique peuvent nécessiter ce type d'usinage.
L'outil de meulage doit suivre la géométrie prévue tout en enlevant la matière de manière constante le long du bord. La géométrie de l'outil et les conditions d'usinage ont donc un effet direct sur la précision du profil et la qualité des arêtes.
Certains composants en céramique nécessitent des filetages ou d'autres caractéristiques géométriques définies. La rectification de filetage se concentre sur la production du profil de filetage requis tout en contrôlant la précision dimensionnelle.
La géométrie des éléments étant relativement spécifique, l'outil et les conditions d'usinage doivent être sélectionnés en fonction de la conception du filetage, du matériau céramique et de l'équipement.
L'usinage de trous présente un ensemble d'exigences différent de celui de la rectification de surfaces. L'outil doit pénétrer dans le matériau céramique tout en contrôlant le diamètre, la profondeur, la géométrie et la qualité des bords du trou.
Selon l'application, les opérations peuvent inclure le perçage par débourrage, le meulage de trous, l'alésage de trous et le brochage de rainures. Les têtes de meulage de petit diamètre sont particulièrement utiles lorsque le composant contient des trous de précision.
L'outil doit également être compatible avec l'équipement disponible. Une tête de meulage adaptée en termes de performances abrasives peut néanmoins ne pas convenir si son diamètre, sa tige ou sa longueur effective ne correspondent pas à la configuration d'usinage.
La valeur d’un outil de meulage diamanté ne réside pas simplement dans sa capacité à couper des matériaux céramiques durs. Pour les composants semi-conducteurs, son utilité se mesure par la façon dont il prend en charge le résultat d'usinage requis.
Les principales considérations comprennent :
Pour les applications céramiques exigeantes, ces facteurs sont étroitement liés. Augmenter l'enlèvement de matière sans tenir compte de la force de meulage, par exemple, peut affecter la qualité de la surface. De même, choisir un abrasif très fin sans tenir compte du taux d’élimination requis peut réduire l’efficacité du traitement.
L'outil doit donc être évalué en fonction de l'application complète plutôt que d'une seule caractéristique de performance.
La sélection des outils doit commencer par le composant plutôt que par le catalogue d'outils. Le fournisseur doit comprendre quel matériau est traité, quelle caractéristique doit être usinée et quelles exigences dimensionnelles et de surface s'appliquent.
Le matériau céramique est la première considération. L'alumine, la zircone, l'yttria, le carbure de silicium, le nitrure de silicium et le nitrure d'aluminium peuvent avoir des caractéristiques d'usinage différentes. La dureté et la fragilité affectent le choix de l'abrasif, la force de coupe et l'usure de l'outil.
La prochaine considération est l’opération d’usinage. Le fraisage de plate-forme, la rectification de bords en arc de cercle, la rectification de filets, la rectification de trous intérieurs et l'alésage de trous n'imposent pas les mêmes exigences à l'outil.
La géométrie des composants est également importante. Une grande surface plane, un bord incurvé et un trou de petit diamètre nécessitent des géométries d'outils et des conditions de fonctionnement différentes.
| Application | Considération principale | Direction de l'outil |
|---|---|---|
| Rectification de plate-forme ou de surface | Contrôle superficiel et dimensionnel | Tête de meulage |
| Meulage des bords d'arc | Géométrie des bords et précision du profil | Tête de meulage |
| Usinage de filetages ou de rainures | Géométrie des fonctionnalités et contrôle dimensionnel | Tête de meulage spécifique à l'application |
| Usinage de trous en céramique | Diamètre du trou, profondeur et qualité des bords | Tête de meulage d'usinage de trous |
Pour l'usinage général de composants en céramique, une tête de meulage pour composants en céramique semi-conducteurs doit être adaptée au matériau et à la caractéristique à traiter. La gamme de produits GRINDING HEAD est adaptée aux applications impliquant des matériaux céramiques tels que l'alumine, la zircone, l'yttria, le carbure de silicium et le nitrure de silicium.
Pour les trous de précision, les exigences en matière d'outils sont plus spécifiques. Une tête de meulage pour l'usinage de trous peut être envisagée pour les opérations impliquant le meulage de trous, l'alésage de trous, le perçage par débourrage et l'usinage de rainures, à condition que ses spécifications correspondent au composant et à l'équipement.
Le point important est que l’outil ne doit pas être sélectionné uniquement parce qu’il est commercialisé pour le traitement de la céramique. Le matériau, la géométrie des caractéristiques, les dimensions de l'outil, les grains abrasifs, la vitesse de rotation, l'avance et les exigences en matière d'équipement doivent tous être pris en compte.
Une fois qu'un outil approprié a été sélectionné, les conditions de traitement déterminent toujours le résultat final. La même tête de meulage peut se comporter différemment lorsque la profondeur de meulage, l'avance ou la vitesse de rotation changent.
Les principaux facteurs à surveiller sont les suivants :
Le choix du grain doit correspondre à l'étape d'usinage et à l'état de surface souhaité. Une condition abrasive plus agressive peut être appropriée pour l'enlèvement de matière, tandis qu'une condition de meulage plus fine peut être préférée lorsque la qualité de la surface est plus importante.
La vitesse de broyage et l’avance doivent également être considérées ensemble. Augmenter l'avance sans ajuster les autres conditions peut augmenter la force de meulage et affecter la qualité des bords. De même, une profondeur de meulage excessive peut exercer une charge supplémentaire sur l'outil et le composant en céramique.
L’état de l’outil est une autre considération pratique. À mesure que l'outil de meulage s'use, son comportement de coupe peut changer. La surveillance de l'outil et le maintien de conditions de traitement appropriées peuvent aider à réduire les variations entre les composants.
Pour les pièces céramiques de précision, le contrôle du processus est donc aussi important que la sélection initiale des outils.
L'usinage de trous mérite une attention particulière car l'espace de travail disponible est limité et les exigences géométriques peuvent être strictes.
Un outil d'usinage de trous doit pénétrer dans la pièce tout en maintenant une action de coupe suffisante autour du trou. Le diamètre de l'outil, le diamètre de la tige, la longueur efficace, la granulométrie et les conditions de rotation affectent tous le processus d'usinage.
Par exemple, les très petits trous nécessitent un outil d'un diamètre adapté et d'une rigidité suffisante pour l'application. Une déviation excessive de l'outil ou une coupe instable peuvent affecter la géométrie du trou et augmenter le risque d'écaillage des bords.
La profondeur du trou compte également. Un trou plus profond peut nécessiter une longueur efficace et une approche de traitement différentes de celles d'un trou peu profond. L'outil doit atteindre la zone requise sans compromettre la stabilité.
Le matériau céramique doit être pris en compte en même temps. Le nitrure d'aluminium, l'alumine, la zircone, le carbure de silicium et autres céramiques ne répondent pas forcément de la même manière aux mêmes conditions d'usinage.
Pour cette raison, les têtes de meulage pour l'usinage de trous doivent être sélectionnées en fonction des exigences complètes du trou plutôt que du seul diamètre.
Une discussion de sélection pratique avec un fournisseur d'outils de meulage devrait fournir suffisamment d'informations pour relier les spécifications de l'outil à l'application réelle.
Les informations les plus utiles incluent le matériau céramique, la géométrie des composants, l’opération d’usinage, l’équipement et les exigences de qualité. Si l'application implique des trous, le diamètre du trou, la profondeur et la géométrie requise sont également importants.
Les fabricants doivent également faire la distinction entre les exigences de l’exploitation en cours et les exigences relatives aux composants finaux. Un outil peut être sélectionné pour l'enlèvement de matière au cours d'une étape d'usinage précoce, tandis qu'une autre opération peut être nécessaire pour obtenir la surface ou l'état dimensionnel final.
Pour les nouvelles applications, les tests doivent se concentrer sur des résultats mesurables plutôt que de s'appuyer uniquement sur les spécifications nominales de l'outil. Le taux d'enlèvement de matière, la précision dimensionnelle, l'état de surface, la qualité des bords, l'usure de l'outil et la stabilité du processus fournissent une base plus utile pour évaluer les performances.
Cette approche permet également de déterminer plus facilement si un outil de meulage standard est suffisant ou si l'application nécessite une configuration d'outil plus spécifique.
Les outils de meulage diamantés peuvent être utilisés pour divers matériaux céramiques durs utilisés dans les équipements semi-conducteurs, notamment l'alumine, la zircone, l'yttria, le carbure de silicium, le nitrure de silicium et le nitrure d'aluminium. La spécification de l'outil approprié dépend du matériau et de l'opération d'usinage.
Les composants tels que les caches de fenêtre en céramique, les dômes en alumine, les bagues de mise au point en céramique, les buses en nitrure d'aluminium, les composants de distribution de gaz, les anneaux de pompe et les bases en céramique peuvent nécessiter un meulage ou un usinage de trous. Le fonctionnement exact dépend de la géométrie du composant et des exigences fonctionnelles.
Les têtes de meulage d'usinage de trous peuvent être utilisées pour des opérations telles que le perçage par débourrage, le meulage de trous, l'alésage de trous et le brochage de rainures. Le diamètre de l'outil, la longueur efficace, la taille des grains et la compatibilité de l'équipement doivent être adaptés à la géométrie du trou et au matériau céramique requis.
Le diamant a une dureté élevée et une forte capacité de coupe, ce qui le rend adapté au traitement abrasif des matériaux céramiques durs. Dans les applications de semi-conducteurs, l’objectif n’est pas simplement d’enlever de la matière mais de maintenir une découpe contrôlée, une précision dimensionnelle et une qualité de surface et de bord acceptable.
Les composants céramiques semi-conducteurs peuvent nécessiter un usinage précis des surfaces, des bords, des courbes, des filetages, des rainures et des trous. Leur dureté et leur comportement fragile rendent le choix des outils et le contrôle des processus importants, en particulier lorsque la précision dimensionnelle et la qualité des bords sont requises.
Les outils de meulage diamantés constituent une solution pratique pour ces applications, mais l'outil doit être sélectionné en fonction du matériau céramique, de l'opération d'usinage, de la géométrie des composants, de l'équipement et de la qualité requise. Une tête de meulage adaptée à la rectification de plates-formes ou de bords en arc, par exemple, ne doit pas automatiquement être considérée comme adaptée à l'usinage de trous de précision.
Une relation claire entre le matériau, l'application, les spécifications de l'outil et les conditions de traitement constitue la base la plus fiable pour un meulage stable des composants en céramique semi-conductrice.