Aug 13,2026
Pourquoi le verre s’écaille-t-il pendant le meulage ? Causes et solutions
Le meulage du verre est un processus de précision dans lequel les performances de la meule dépendent bien plus que de l'abrasif lui-même. Une meule peut fournir d'excellents résultats dans certaines conditions de production et présenter une usure plus rapide, un écaillage des bords ou une finition instable dans d'autres. La différence vient souvent de la manière dont les paramètres de meulage du verre interagissent avec la meule, la machine, le matériau en verre et les conditions de refroidissement.
Pour les fabricants traitant du verre photovoltaïque, automobile, électroménager et autre verre technique, le contrôle des paramètres est étroitement lié à l’efficacité de la production et à la consommation d’outils. La vitesse de meulage, l'avance, la profondeur de meulage, la pression de meulage et le débit du liquide de refroidissement influencent tous la charge exercée sur la meule et la qualité du bord du verre fini. Comprendre ces relations offre un moyen plus pratique d'améliorer les performances des meules de verre sans s'appuyer sur un seul paramètre ni changer d'outils inutilement.
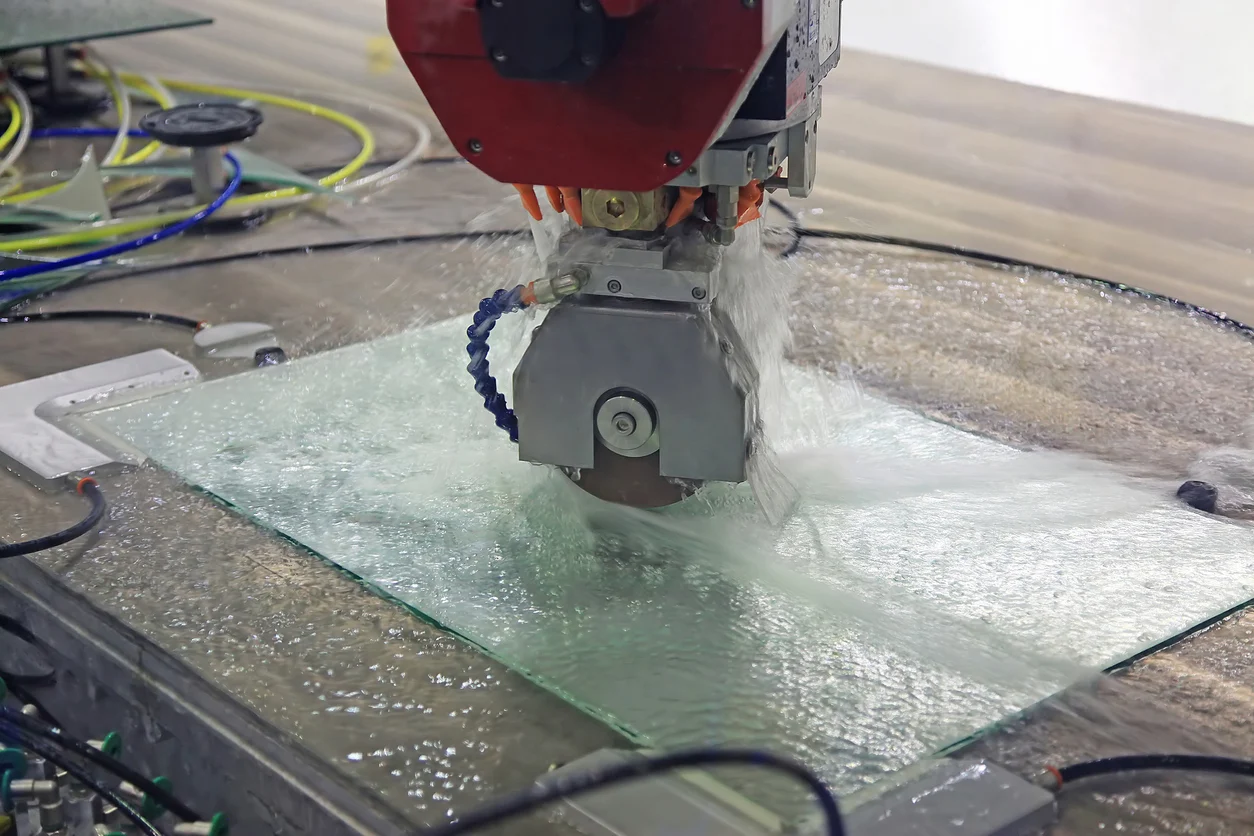
Les principaux paramètres d'usinage déterminent la quantité de matière retirée par la meule, la force générée au niveau de la zone de contact et la quantité de chaleur produite pendant le meulage. Les modifications d’un paramètre peuvent également affecter le rôle des autres, c’est pourquoi les paramètres de production doivent être considérés comme une combinaison plutôt que comme des nombres isolés.
| Paramètre de meulage | Effet principal | Risque potentiel lorsqu'il est excessif |
|---|---|---|
| Vitesse de broyage | Génération de chaleur et efficacité de broyage | Chaleur excessive et usure des roues |
| Vitesse d'avance | Taux d'enlèvement de matière et charge de meulage | Force et dégâts de bord plus élevés |
| Profondeur de meulage | Force d'enlèvement de matière et de meulage | Charge excessive des roues |
| Pression de meulage | Force de contact et stabilité de coupe | Usure abrasive plus rapide |
| Flux de liquide de refroidissement | Contrôle de la température et des débris | Mauvais refroidissement et broyage instable |
Le réglage approprié dépend de facteurs tels que l'épaisseur du verre, le profil des bords, le diamètre de la meule, le grain du diamant, le type de liant, la configuration de la machine et la finition de surface requise. Pour cette raison, il n’existe pas de combinaison universelle de paramètres de broyage garantissant le même résultat sur chaque ligne de production.
L'objectif est de créer une relation stable entre la roue et le verre. Lorsque l'action de coupe reste contrôlée, les abrasifs diamantés peuvent éliminer efficacement la matière tandis que la meule conserve son profil et que le bord du verre reste dans la plage de qualité requise.
La vitesse de meulage a un effet direct sur l’interaction entre les abrasifs diamantés et la surface du verre. L'augmentation de la vitesse peut améliorer l'enlèvement de matière et le débit de production, mais elle modifie également la quantité de chaleur et d'énergie mécanique générée au cours du processus.
Une vitesse de meulage plus élevée peut être bénéfique lorsque les spécifications de la meule et la machine sont conçues pour cela. Les points de coupe sur la meule engagent le verre plus fréquemment, ce qui peut permettre un traitement efficace des bords. Cependant, augmenter la vitesse sans tenir compte du refroidissement, de la structure des roues ou des conditions du verre peut augmenter la charge thermique et accélérer l'usure des roues.
Il est tentant d’associer une vitesse de roue plus élevée à une productivité plus élevée. En production réelle, la relation est plus compliquée. Si la vitesse devient trop élevée pour la roue et le système de refroidissement sélectionnés, la chaleur supplémentaire peut réduire la stabilité du processus et augmenter le risque de défauts de surface ou de bord.
L'état de la meule compte également. Une meule avec une concentration de diamant et des caractéristiques de liaison appropriées peut mieux tolérer des conditions exigeantes qu'une meule conçue principalement pour une plage de traitement différente. La rigidité de la machine, l'équilibre dynamique, le débit de liquide de refroidissement et l'épaisseur du verre influencent également la limite supérieure pratique.
L’objectif doit donc être une vitesse de meule stable qui permette l’enlèvement de matière sans créer de contraintes thermiques ou mécaniques inutiles. Une vitesse légèrement inférieure avec une durée de vie stable des meules et une qualité de bord constante peut fournir un meilleur résultat de production qu'une vitesse maximale avec un remplacement fréquent des meules.
La vitesse d'avance détermine la rapidité avec laquelle le verre se déplace lors de l'opération de meulage. Il a une relation directe avec le taux d'enlèvement de matière et la quantité de travail requis de la meule pendant une période donnée.
Lorsque la vitesse d'avance augmente, la meule doit généralement enlever plus de matière sur la même période. Si les autres conditions restent inchangées, la charge de meulage peut augmenter. Cela peut influencer l'usure abrasive, la température de la meule, les vibrations de la machine et la qualité du bord traité.
Une vitesse d'avance de broyage élevée peut s'avérer précieuse pour la production de gros volumes, en particulier lorsque l'efficacité de la production est une considération majeure. Cependant, la meule doit avoir une capacité de coupe suffisante et la machine doit être capable de maintenir un contact stable avec le verre.
Une alimentation excessive peut augmenter la force de broyage et provoquer une contrainte mécanique plus importante sur les grains abrasifs. Selon la configuration du verre et des roues, cela peut contribuer à un écaillage des bords, à des surfaces plus rugueuses ou à une usure accélérée des roues.
La solution n’est pas nécessairement de réduire la vitesse d’alimentation autant que possible. Au lieu de cela, les fabricants devraient évaluer la vitesse d'avance ainsi que l'affûtage des meules, la profondeur de meulage, l'épaisseur du verre et la capacité de la machine.
Une vitesse d'avance plus faible réduit généralement la charge de broyage instantanée, mais elle ne produit pas automatiquement le meilleur résultat. La capacité de production peut diminuer, tandis que le temps de traitement supplémentaire peut augmenter le coût par pièce.
La bonne avance est donc un compromis entre l'efficacité de la rectification, la durée de vie de la meule et la qualité des bords. Lorsqu’une ligne de production connaît une augmentation soudaine de la consommation de copeaux ou de meules, l’avance est l’un des premiers paramètres à vérifier.
Pour une discussion plus détaillée des défauts de bord, l'écaillage du verre pendant le meulage peut être examiné ainsi que d'autres facteurs tels que l'état de la meule, la stabilité de la machine et la charge de meulage.
La profondeur de meulage décrit la quantité de matière enlevée lors d'une passe de meulage. Ceci est particulièrement important lors du traitement des bords du verre, car une plus grande profondeur de coupe augmente la quantité de matière que la meule doit enlever à chaque contact.
Une faible profondeur de meulage exerce généralement moins de charge sur les grains abrasifs individuels. Une coupe plus profonde peut améliorer l’efficacité de l’enlèvement de matière, mais elle augmente également la force de meulage requise pour maintenir le processus.
Lorsque la profondeur de broyage augmente, davantage de verre pénètre dans la zone de broyage. Si la roue et la machine ne sont pas conçues pour supporter une charge accrue, le processus peut devenir instable.
La capacité de coupe de la meule devient particulièrement importante dans cette situation. Une meule diamantée tranchante peut maintenir une action de coupe efficace, tandis qu'une meule usée ou inadaptée peut générer plus de friction au lieu d'enlever efficacement la matière.
Cette distinction est importante car une force de meulage élevée n'est pas toujours le signe d'une dureté insuffisante de la meule. Cela peut également indiquer une combinaison inappropriée de spécifications de roue et de paramètres d'usinage.
Une profondeur de coupe excessive peut augmenter le risque d'endommagement des bords, en particulier lorsqu'elle est combinée à une avance élevée. La contrainte mécanique qui en résulte peut contribuer à l’écaillage ou à la formation de bords inégaux.
Pour un traitement de précision du verre, une profondeur de meulage contrôlée permet à la meule d'enlever progressivement de la matière tout en conservant la géométrie des bords requise. Les ingénieurs de production doivent prendre en compte l'enlèvement de matière requis, le profil des roues, l'épaisseur du verre et la capacité de la machine avant d'augmenter la profondeur simplement pour améliorer le débit.
La pression de meulage représente la force mécanique appliquée entre la meule et le verre. Cela affecte l'agressivité avec laquelle les abrasifs diamantés s'engagent dans la pièce à usiner.
Un certain niveau de pression est nécessaire pour une coupe efficace. Une pression trop faible peut réduire l'efficacité de l'enlèvement de matière, tandis qu'une pression excessive peut augmenter l'usure abrasive et la génération de chaleur.
Une pression de meulage élevée augmente la charge sur les grains de diamant individuels et peut accélérer l'usure si la structure de la meule n'est pas adaptée à l'application. Cela peut également augmenter le risque d’endommagement des bords du verre.
La pression devient particulièrement importante lorsque d’autres paramètres sont déjà exigeants. Une vitesse d'avance élevée combinée à une coupe profonde et à une pression excessive peut créer une charge de meulage considérablement plus élevée que ce que suggèrerait un seul paramètre.
Une basse pression n’est pas automatiquement meilleure. Si la meule ne parvient pas à engager efficacement le verre, l'efficacité de la coupe peut diminuer et le temps de production peut augmenter.
L’objectif est un contact contrôlé plutôt qu’une pression maximale ou minimale. Une force de meulage bien adaptée permet aux grains abrasifs de couper efficacement tout en limitant les frottements et contraintes mécaniques inutiles.
Le refroidissement est parfois traité comme un problème secondaire, mais il a une influence directe sur la stabilité du broyage. Le contact entre les abrasifs diamantés et le verre génère de la chaleur, tandis que le verre et les matériaux des meules réagissent différemment aux changements de température.
Un système de refroidissement approprié aide à contrôler la température autour de la zone de broyage et peut également aider à éliminer les fins débris de broyage.
Lorsque la température de broyage augmente de manière excessive, le processus peut devenir moins stable. La chaleur peut affecter l’usure des meules et peut également influencer la qualité du bord du verre.
L’effet devient plus visible lorsque les paramètres de production sont poussés vers des vitesses ou des avances plus élevées. Augmenter la productivité sans augmenter la capacité de refroidissement en conséquence peut créer une inadéquation entre les paramètres de la machine et les conditions thermiques réelles dans la zone de broyage.
Un débit adéquat de liquide de refroidissement doit atteindre la zone de meulage réelle plutôt que d'être simplement présent quelque part à proximité de la machine. La position, la consistance et le volume du liquide de refroidissement distribué influencent tous l'efficacité avec laquelle la chaleur et les débris de meulage sont contrôlés.
Pour le traitement continu du verre, la stabilité au refroidissement est particulièrement importante. Les fluctuations du débit de liquide de refroidissement peuvent créer des changements de température et des conditions de meulage, ce qui rend plus difficile le maintien d'une qualité de bord constante.
La durée de vie de la meule est étroitement liée à la manière dont elle est utilisée. Même une meule pour verre de haute qualité peut subir une usure inutile lorsque les conditions de fonctionnement dépassent systématiquement les exigences pratiques de l'application.
Plusieurs facteurs liés aux paramètres peuvent contribuer à une usure prématurée :
Cela ne signifie pas que des paramètres conservateurs produisent toujours une durée de vie plus longue à moindre coût. Une vitesse d'avance très faible, par exemple, peut réduire suffisamment la productivité pour compenser toute amélioration de la consommation des meules.
L'objectif le plus utile est d'établir un équilibre entre l'usure de la meule, la cadence de production, la qualité des bords et la stabilité de la machine. Pour obtenir des conseils supplémentaires sur le maintien des performances des meules sur des cycles de production plus longs, voir Comment prolonger la durée de vie des meules de verre .
Les paramètres de rectification ne peuvent être séparés de la conception de la meule. Un changement approprié pour une roue peut ne pas convenir à une autre.
La taille des grains de diamant, le type de liant, la concentration d'abrasif, le profil de la meule et les dimensions de la meule influencent tous le comportement de l'outil pendant le meulage. C'est pourquoi la simple copie des paramètres d'usinage d'une autre ligne de production peut produire des résultats décevants.
La taille des grains de diamant influence le comportement de coupe et l'état de surface qui en résulte. Les grains plus grossiers sont généralement associés à un enlèvement de matière plus agressif, tandis que les grains plus fins conviennent mieux lorsque les exigences en matière de qualité de surface et de finition deviennent plus exigeantes.
Le choix approprié dépend de l’étape de transformation et du résultat souhaité. Une meule destinée à l'enlèvement de bords importants ne doit pas nécessairement utiliser la même configuration de grain qu'une meule utilisée pour une finition fine.
Pour une explication plus détaillée de la sélection des grains, voir Comment choisir la bonne taille de grain de diamant pour le meulage du verre .
Le liant détermine le degré de sécurité des abrasifs diamantés et le comportement de la meule à mesure que les grains abrasifs s'usent. Différents systèmes de liants peuvent offrir différentes combinaisons de netteté, de résistance à l’usure, de rétention de profil et de comportement de coupe.
La géométrie des roues compte également. Une meule de profil doit conserver sa forme prévue pendant le traitement, tandis qu'une meule de bord conventionnelle peut avoir des exigences différentes.
La meilleure combinaison n’est donc pas simplement la roue la plus dure ou la plus résistante à l’usure. C'est la meule dont les caractéristiques correspondent au verre, à la machine, à la vitesse de production et à la qualité des bords requise.
Les produits en verre varient considérablement en termes d'épaisseur, de géométrie, d'exigences en matière de bords et de volume de production. Une stratégie de paramètres qui fonctionne bien pour une application peut nécessiter un ajustement pour une autre.
Plutôt que de rechercher un cadre universel, les fabricants devraient évaluer la relation entre :
Type de verre + Machine + Spécifications de la roue + Paramètres de meulage + Objectif de production
Cette approche est particulièrement importante pour les applications à grand volume où de petites différences dans la durée de vie des meules ou dans la qualité des bords peuvent avoir un effet significatif sur le coût total de production.
Le traitement du verre photovoltaïque met souvent l'accent sur le débit de production, la cohérence dimensionnelle et la qualité stable des bords. La roue doit maintenir des performances fiables tout au long des cycles de production prolongés.
Une meule pour verre PV doit donc être sélectionnée en fonction de l'équipement de traitement, de l'épaisseur du verre, du profil de bord requis et des conditions de production. Pour les lignes à grande vitesse, la relation entre la vitesse d'avance, l'affûtage des meules, le refroidissement et la durée de vie mérite une attention particulière.
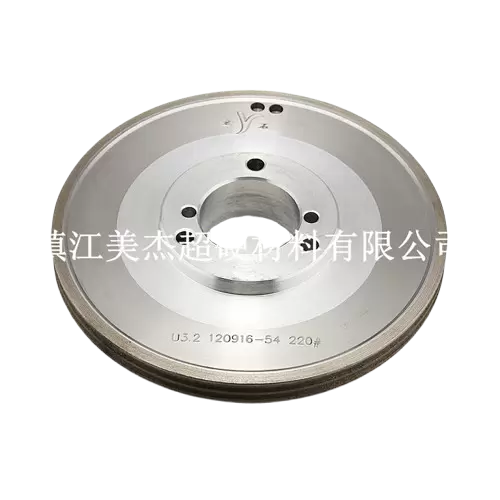
Par exemple, la meule pour verre PV de Meijie est conçue pour le traitement du verre photovoltaïque et est disponible dans différentes spécifications, avec des capacités de traitement signalées pour des épaisseurs de verre de 2 à 18 mm. La page produit répertorie également les options de grains de diamant de 80# à 400# et plusieurs profils de meules pour différentes exigences de meulage des bords.
Le verre automobile nécessite une précision dimensionnelle stable et un traitement constant des bords. La roue doit conserver son profil tout en répondant aux exigences spécifiques de la production de verre automobile.
Une meule pour verre automobile doit être adaptée à l'équipement de bordure et à la méthode de traitement. Dans cette application, les paramètres doivent être évalués non seulement pour l'efficacité du retrait, mais également pour la rétention du profil et la cohérence des bords.
La meule de verre automobile de Meijie est conçue pour une compatibilité personnalisée avec différentes machines de bordure de verre et prend en charge les ajustements OEM en fonction des exigences de traitement spécifiques.
Le verre pour appareils électroménagers peut impliquer des exigences strictes en matière d’apparence, de finition des bords, de cohérence dimensionnelle et d’efficacité de production. Un processus de meulage stable permet de réduire les variations entre les pièces finies.
Une meule de bord pour appareil électroménager peut être sélectionnée en fonction de la machine, de l'épaisseur du verre, du profil du bord et de la finition requise. L'optimisation des paramètres doit se concentrer sur l'obtention de la qualité de surface requise sans sacrifier l'efficacité de la production ni créer une usure inutile des roues.
Lorsqu’une chaîne de production rencontre un problème de meulage, changer immédiatement la meule n’est pas toujours la meilleure première étape. La meule peut convenir, alors que le problème réel vient d'une combinaison inadaptée de conditions d'usinage.
| Problème de meulage | Problème de paramètre possible | Que vérifier |
|---|---|---|
| Usure rapide des roues | Vitesse, avance ou pression excessives | Paramètres de la machine et état des roues |
| Écailles de verre | Charge de meulage excessive | Avance, profondeur et pression |
| Bords rugueux | Conditions de broyage instables | État et paramètres des roues |
| Chaleur excessive | Vitesse élevée ou refroidissement insuffisant | Vitesse et débit du liquide de refroidissement |
| Faible efficacité | Avance conservatrice ou meule inadaptée | Vitesse d'avance et spécifications des roues |
Par exemple, une usure rapide des roues accompagnée d'une température élevée peut indiquer une vitesse excessive ou un problème de refroidissement insuffisant. Si des éclats apparaissent après une augmentation de la vitesse d'avance, la charge de meulage supplémentaire doit être étudiée avant de supposer que les spécifications de la meule sont défectueuses.
De même, des aspérités peuvent résulter d'une meule usée, d'une granulométrie inadaptée, d'un mouvement instable de la machine ou d'une combinaison de paramètres inappropriée. Le processus de dépannage le plus fiable examine l’ensemble du système de meulage plutôt que de changer un composant sans en identifier la cause.
Il n’existe pas de « meilleur » réglage unique pour chaque meule à verre. La vitesse de rectification, l'avance, la profondeur de passe, la pression, le refroidissement et les spécifications de la meule s'influencent mutuellement.
La stratégie de production la plus efficace consiste à optimiser ces facteurs ensemble. Un petit ajustement de la vitesse d'avance peut permettre une vitesse de meulage plus élevée, tandis qu'un changement dans les spécifications de la meule peut permettre de maintenir la productivité avec une charge de meulage inférieure.
L'objectif final doit être un équilibre entre l'efficacité de la rectification, la durée de vie de la meule, la qualité des bords et la stabilité du processus. Pour les fabricants traitant du verre photovoltaïque, automobile ou électroménager, cette approche équilibrée peut fournir une base plus fiable pour une production cohérente à long terme.
Un meulage efficace du verre ne consiste pas simplement à choisir une meule haute performance ou à augmenter la vitesse d’usinage. Le résultat réel dépend de la façon dont les paramètres de la meule, du verre, de la machine et de la rectification fonctionnent ensemble.
Un contrôle minutieux de la vitesse, de l'avance, de la profondeur de meulage, de la pression et du refroidissement peut aider les fabricants à réduire l'usure inutile des meules tout en maintenant la qualité des bords requise. Combinée à la bonne conception de grains de diamant, de liant et de meule, l'optimisation des paramètres offre une voie pratique vers un traitement du verre plus stable et plus rentable.