Aug 07,2026
Comment choisir la bonne meule de verre PV pour votre ligne de production
Le traitement du verre en grand volume exerce une pression continue sur chaque partie d’une chaîne de production. Lorsque des milliers de panneaux de verre passent chaque jour dans des équipements de délignage et de meulage, même une légère perte d'efficacité du meulage peut entraîner des temps de cycle plus longs, des changements de meules plus fréquents, une consommation d'abrasif plus élevée et une qualité de chant incohérente.
Pour les fabricants transformant des produits photovoltaïques, automobiles, électroménagers et autres produits en verre industriel, améliorer l’efficacité du broyage ne consiste donc pas simplement à augmenter la vitesse de la machine. La meule de verre , les paramètres de meulage, les conditions du liquide de refroidissement, la stabilité de la machine, les caractéristiques du verre et l'entretien de la meule doivent tous fonctionner ensemble.
La bonne approche consiste à augmenter l’efficacité de l’enlèvement de matière tout en maîtrisant l’écaillage, la surchauffe, les vibrations et l’usure des roues. Cet article examine les principaux facteurs affectant l'efficacité du broyage et explique les moyens pratiques d'améliorer les performances dans le traitement du verre à grand volume.
L’efficacité du broyage est souvent associée à la vitesse de traitement, mais l’efficacité de la production est un concept plus large. Une opération de meulage peut s'effectuer à une vitesse d'avance élevée tout en produisant des résultats globaux médiocres si la meule s'use rapidement ou nécessite un dressage et un remplacement fréquents.
Dans la transformation industrielle du verre, l’efficacité peut être évaluée à travers plusieurs indicateurs liés :
Un moyen utile de réfléchir à l’efficacité du broyage est la quantité de verre qualifié traité par unité de temps de production et le coût de l’abrasif. Ceci est particulièrement important pour les lignes à volume élevé, où une petite amélioration de chaque cycle de traitement peut produire un gain annuel significatif.
Pour cette raison, la sélection d'une meule appropriée pour le traitement du verre doit être basée sur le processus de production complet plutôt que sur la seule vitesse de meulage maximale.
Un atelier à faible volume peut souvent compenser les variations de processus grâce à un réglage manuel. La production en grand volume tolère beaucoup moins cette approche.
Le meulage continu expose la meule et la machine à des charges mécaniques et thermiques soutenues. À mesure que la production se poursuit, les changements dans le profil des meules, l'exposition du diamant, les conditions du liquide de refroidissement, les vibrations de la machine et le positionnement du verre peuvent progressivement affecter le bord fini.
La situation devient encore plus exigeante lorsque les lignes de production traitent différentes épaisseurs, tailles ou profils de bord de verre.
Par exemple, le traitement du verre photovoltaïque nécessite souvent une qualité de bord stable à des vitesses d'alimentation relativement élevées. Le verre automobile peut nécessiter des profils de bord et une compatibilité d'équipement plus spécialisés, tandis que le verre pour appareils électroménagers peut impliquer différentes épaisseurs et exigences dimensionnelles.
L’objectif n’est donc pas simplement de rendre la meule plus rapide. L'objectif est d'établir un système de rectification dans lequel la meule peut conserver sa capacité de coupe et sa géométrie tout au long d'un long cycle de production.
La meule est l’une des variables les plus importantes du processus. Une meule conçue pour une application de verre peut ne pas offrir les mêmes performances sur un autre matériau ou sur une autre chaîne de production.
L'abrasif diamanté est largement utilisé pour le meulage du verre en raison de sa dureté élevée et de sa capacité à maintenir des performances de coupe efficaces. Cependant, la qualité du diamant ne détermine pas à elle seule les performances de la roue. Le type de liant, la taille des grains, la concentration, le profil de la meule, les dimensions et le processus de fabrication influencent tous le résultat final.
Par exemple, une meule pour verre PV conçue pour le verre photovoltaïque peut devoir équilibrer des vitesses d'avance élevées, un faible écaillage, une stabilité de profil et une longue durée de vie. Une meule utilisée pour le verre automobile peut nécessiter une géométrie ou des spécifications différentes en fonction de l'équipement de bordure et du profil du verre.
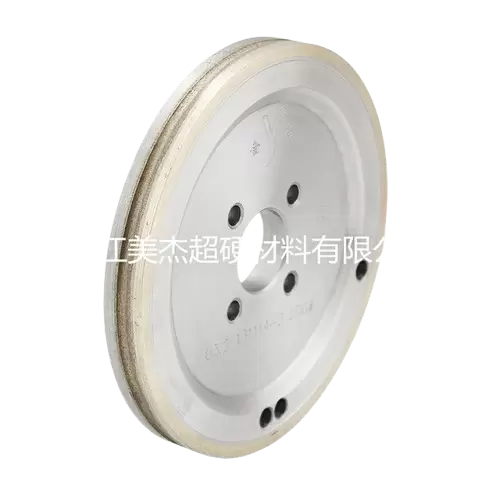
La meule pour verre PV de Meijie est conçue pour le traitement des bords du verre photovoltaïque et prend en charge des épaisseurs de verre de 2 à 18 mm, avec des granulométries allant de 80# à 400#. Sa conception spécifique à l'application le rend plus adapté aux lignes de production où le débit et la qualité des bords sont importants.
De même, une meule de bord pour appareil électroménager peut être configurée pour les centres d'usinage CNC et différentes machines de bord de verre, avec des spécifications conçues autour des exigences d'un traitement des bords à haute efficacité.
Le point clé est que la sélection des meules doit commencer par l’application, la machine et l’objectif de traitement plutôt que par une spécification générique des meules.
La taille des grains de diamant a une influence directe sur l'enlèvement de matière, la finition des bords et le comportement de meulage.
Un grain de diamant plus grossier offre généralement une action de coupe plus forte et une capacité d'enlèvement de matière plus élevée. Cela peut être utile lorsqu’une plus grande quantité de matière doit être éliminée efficacement. En comparaison, un grain plus fin est plus approprié lorsque la finition de la surface et la qualité des bords deviennent la principale préoccupation.
Cela ne veut pas dire qu’une meule à gros grains est toujours plus efficace. Si le bord résultant nécessite une finition supplémentaire ou crée un écaillage excessif, le gain apparent en vitesse de meulage peut être compensé par un traitement en aval.
Une ligne de production pratique peut donc utiliser différentes tailles de grains pour différentes étapes de broyage. Le prépolissage grossier peut se concentrer sur l'enlèvement de matière, tandis que les étapes ultérieures de prépolissage ou de polissage améliorent progressivement le bord fini.
Pour les fabricants évaluant la sélection des grains plus en détail, la taille des grains de diamant pour le meulage du verre doit être prise en compte ainsi que l'épaisseur du verre, le liant de la meule, la vitesse d'avance, la vitesse de broche et la qualité des bords requise.
La vitesse d'avance est l'un des paramètres de rectification les plus visibles, mais l'augmenter sans tenir compte de la capacité de la meule peut rapidement créer de nouveaux problèmes.
Lorsque la vitesse d'avance augmente, la meule doit enlever plus de matière en moins de temps. Si la meule a une capacité de coupe suffisante et que la machine reste stable, la productivité peut augmenter. Cependant, si le système de rectification est poussé au-delà de sa plage de fonctionnement pratique, la charge sur la meule, l'écaillage, les vibrations et la génération de chaleur peuvent augmenter.
La vitesse d'avance idéale dépend de plusieurs variables :
La production en grand volume doit donc viser le débit d'alimentation optimal , et pas simplement le débit d'alimentation le plus élevé possible.
Une vitesse d'avance stable qui produit des bords constants pendant toute une période de production est souvent plus précieuse qu'un réglage plus élevé qui crée de fréquents problèmes de qualité.
La profondeur de meulage détermine la quantité de matière que la meule enlève à chaque passage. Une profondeur de meulage excessive augmente la charge sur l'abrasif et la machine, tandis qu'une profondeur inutilement faible peut réduire l'efficacité de la production.
Pour le traitement automatisé du verre, la profondeur de meulage doit correspondre à la quantité de matériau de chant qui doit réellement être enlevée.
Si le processus nécessite un enlèvement de matière important, il peut être plus efficace de répartir l'enlèvement de matière sur plusieurs étapes de meulage plutôt que de forcer une seule meule à tout enlever en même temps.
Cette approche peut aider à contrôler :
Le meilleur réglage est déterminé par des essais de production et doit être évalué en même temps que l'avance et la vitesse de broche.
La vitesse de broche affecte le comportement de coupe d'une meule diamantée. Cependant, le régime de broche à lui seul ne fournit pas suffisamment d'informations car la vitesse réelle de la surface de la roue dépend également du diamètre de la roue.
Lorsque le diamètre de la roue change, la vitesse de surface change même si le régime de la broche reste constant. C'est l'une des raisons pour lesquelles les paramètres de broyage doivent être évalués comme un ensemble complet plutôt que ajustés individuellement.
Pour une production en grand volume, la vitesse de broche doit être sélectionnée en fonction de la plage de fonctionnement recommandée par le fabricant de roues et des caractéristiques de l'équipement.
Un réglage de vitesse excessif peut contribuer à la chaleur, aux vibrations et à l’usure abrasive. Une vitesse trop faible peut réduire l'efficacité de la coupe et augmenter la charge sur les particules de diamant individuelles.
L'objectif est d'obtenir des conditions de coupe équilibrées dans lesquelles l'abrasif reste actif sans exercer de contrainte inutile sur la meule.
Le meulage du verre génère de la chaleur au niveau de la zone de contact entre la meule et la pièce. Une gestion efficace du liquide de refroidissement permet de contrôler cette chaleur et contribue également à éliminer les particules de verre de la zone de meulage.
En production continue, la qualité du liquide de refroidissement peut changer progressivement. Une contamination, un débit inadéquat, des buses obstruées ou un positionnement incorrect peuvent réduire les performances de refroidissement.
Pour cette raison, le liquide de refroidissement ne doit pas être traité comme un problème secondaire.
Le système de refroidissement doit fournir un débit suffisant directement vers la zone de contact de meulage. Les buses doivent être positionnées de manière à ce que le liquide de refroidissement atteigne la zone de meulage réelle plutôt que d'être dévié par la meule en rotation.
La qualité de l’eau et la filtration comptent également. Les particules de verre accumulées peuvent circuler dans le système et affecter à la fois la stabilité du traitement et l'état de l'équipement.
Un système de refroidissement stable peut contribuer à une qualité de bord plus constante et réduire le risque de dommages thermiques lors de longues séries de production.
Les vibrations constituent un autre obstacle majeur à un meulage efficace du verre.
Le verre est sensible aux contraintes mécaniques localisées. Lorsque des vibrations se produisent pendant le meulage, le contact entre la meule et le verre devient moins stable. Cela peut contribuer à des bords inégaux, à une augmentation des écailles, à une usure prématurée des roues et à un mauvais état de surface.
L'équilibrage des meules est particulièrement important pour le meulage à grande vitesse. Même un petit déséquilibre peut devenir plus visible à mesure que la vitesse de rotation augmente.
La rigidité de la machine doit également être prise en compte. Des fixations desserrées, des roulements usés, des systèmes de maintien de pièce instables ou un mauvais alignement peuvent introduire des vibrations qui ne peuvent pas être résolues par un simple changement de meule.
Avant d'augmenter les paramètres de broyage, les fabricants doivent donc vérifier l'état mécanique de l'ensemble du système.
Une meule ne fonctionne pas uniquement grâce à ses caractéristiques abrasives. Sa géométrie doit rester précise tout au long du processus.
La rectification de profils est particulièrement sensible aux changements dimensionnels. À mesure que la roue s'use, son profil effectif peut progressivement changer. Si ce changement n'est pas contrôlé, le bord du verre résultant risque de ne plus répondre aux dimensions requises.
Une meule avec une bonne rétention de profil peut réduire la fréquence des corrections et aider à maintenir une production constante.
C’est l’une des raisons pour lesquelles la sélection des obligations est importante. Différents systèmes de liants offrent différentes combinaisons de netteté de coupe, de résistance à l'usure et de rétention de forme.
Pour les applications exigeantes, les fabricants peuvent choisir des meules à profil diamanté ou des meules de forme spéciale en fonction de la géométrie requise des bords du verre.
Le profil correct doit être adapté à la machine à bordurer et aux spécifications finales du verre.
Le remplacement des roues crée des temps d’arrêt directs. Cependant, dans un environnement de production à grand volume, le coût réel peut être supérieur au prix de remplacement lui-même.
Un changement de roue peut impliquer l'arrêt de la machine, le retrait de la roue existante, l'installation de la nouvelle, la vérification de l'alignement, l'équilibrage du système et le redémarrage de la production. Un ajustement supplémentaire peut être nécessaire avant que la ligne ne revienne à une sortie stable.
Cela fait de la durée de vie des roues un élément important de l’efficacité de la production.
Une meule plus durable n’est pas automatiquement le meilleur choix, car une résistance excessive à l’usure peut parfois réduire la netteté de la coupe. La cible la plus utile est une meule équilibrée qui offre un tranchant adéquat tout en maintenant une usure prévisible.
La meule pour verre automobile de Meijie , par exemple, combine un abrasif diamanté avec un liant de type M pour offrir une netteté, une rétention de forme et un taux de meulage élevé. Sa conception est destinée aux applications exigeantes de traitement du verre automobile où des performances constantes sur des périodes de production prolongées sont importantes.
Attendre que la meule produise des bords visiblement médiocres n'est pas une stratégie de maintenance efficace.
L'usure des meules peut souvent être identifiée par des changements dans le comportement de meulage. Une charge croissante sur la broche, des changements dans le bruit de meulage, des vibrations plus importantes, un enlèvement de matière réduit ou une détérioration progressive de la qualité des bords peuvent tous indiquer que l'état de la meule nécessite une attention particulière.
Les équipes de production peuvent établir des points de surveillance pratiques basés sur leurs propres équipements.
Par exemple, les opérateurs peuvent enregistrer la consommation des meules, la longueur du verre traité, la qualité des bords et les intervalles de remplacement. Au fil du temps, ces enregistrements fournissent une image plus claire des performances réelles des roues.
Ces informations peuvent également aider à déterminer si un changement dans les spécifications des roues améliore réellement la productivité.
La production en grand volume dépend de la répétabilité. Une meule ne peut pas compenser un équipement mal entretenu.
Un entretien régulier doit couvrir le système de montage de la roue, la broche, les roulements, le système de refroidissement, les fixations et autres composants qui influencent directement la stabilité du meulage.
Une simple routine de maintenance peut aider à éviter que de petits problèmes mécaniques ne se transforment en interruptions de production.
Les domaines clés comprennent :
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
Une meule de bord pour appareil électroménager conçue pour l'épaisseur de verre, la machine et l'étape de meulage pertinentes peut aider à maintenir un rendement constant tout en réduisant le remplacement inutile de la meule.
Améliorer l’efficacité du broyage ne nécessite pas nécessairement un changement majeur dans l’ensemble de la chaîne de production. Dans de nombreux cas, des gains significatifs proviennent de la correction de plusieurs facteurs mineurs.
Commencez par mesurer le processus actuel. Enregistrez la vitesse d'avance, la vitesse de broche, la profondeur de meulage, la durée de vie des meules, la longueur du verre traité, la qualité des bords et les temps d'arrêt associés aux changements de meules.
Ensuite, identifiez la plus grande source d’inefficacité. Si le remplacement des roues est fréquent, concentrez-vous sur les spécifications et l’usure des roues. Si l'écaillage des bords est le principal problème, vérifiez la taille des grains, l'avance, la profondeur de meulage et les conditions du liquide de refroidissement. Si la vitesse de production est limitée, vérifiez si la meule et la machine peuvent supporter en toute sécurité une vitesse d'avance plus élevée.
Ce n’est qu’une fois la ligne de base claire que les paramètres de production doivent être modifiés.
Un cycle d’optimisation pratique peut suivre cette séquence :
Mesurer → identifier le facteur limitant → ajuster une variable → évaluer les résultats → normaliser le réglage amélioré.
Cette approche réduit les essais et erreurs inutiles et crée une base plus fiable pour les décisions de production.
Il peut être tentant d’évaluer une meule en se demandant à quelle vitesse elle peut traiter le verre. Pour une production en grand volume, ce n’est qu’une partie de l’équation.
Supposons qu'une roue fonctionne à une vitesse d'avance élevée mais doive être remplacée fréquemment en raison d'une usure rapide. La chaîne de production peut perdre plus de temps lors des changements de meules qu'elle n'en gagne en raison d'une rectification plus rapide.
Le même principe s'applique à la qualité des bords. Si une vitesse de broyage plus élevée crée des copeaux supplémentaires et nécessite une reprise ou un traitement secondaire, l'efficacité réelle de la production peut diminuer.
Un objectif plus utile est une productivité élevée et stable .
Cela signifie maintenir un équilibre raisonnable entre la vitesse de traitement, la durée de vie des meules, la qualité des bords, la stabilité de la machine et les exigences de maintenance.
L'amélioration de l'efficacité du traitement du verre en grand volume est une tâche d'optimisation du processus plutôt qu'un simple ajustement de paramètre. La meule en verre , la vitesse d'avance, la profondeur de meulage, la vitesse de broche, le liquide de refroidissement, l'état de la machine et l'entretien de la meule influencent tous le résultat final.
Pour les fabricants, la stratégie la plus pratique consiste à établir une base de référence stable, à identifier la principale contrainte de production, puis à optimiser les variables pertinentes une par une. La sélection des meules spécifiques à l'application est tout aussi importante, en particulier lors du traitement du verre photovoltaïque, automobile ou électroménager.
Une meule bien adaptée, combinée à des paramètres de traitement contrôlés, peut fournir des bords plus cohérents, une durée de vie plus longue, moins d'interruptions et une meilleure rentabilité globale de la production.