Aug 27,2026
Quelles sont les causes de l'usure inégale des meules en verre
Le broyage grossier et le broyage fin sont deux étapes importantes dans le traitement des plaquettes semi-conductrices. Bien que les deux utilisent un outil abrasif pour enlever la matière de la surface de la plaquette, ils remplissent des objectifs différents. Le meulage grossier met davantage l'accent sur l'enlèvement efficace de la matière et la réduction de l'épaisseur, tandis que le meulage fin se concentre davantage sur l'enlèvement contrôlé, la précision dimensionnelle et la qualité de la surface.
La distinction est importante car les conditions de broyage utilisées pour une étape peuvent ne pas convenir à l'autre. Le grain abrasif, la profondeur de meulage, la vitesse d'avance, l'état de la meule et le matériau de la plaquette affectent tous la manière dont l'outil de meulage interagit avec la pièce à usiner. Comprendre ces différences aide les fabricants à sélectionner des conditions de broyage appropriées et à maintenir une qualité constante des plaquettes.
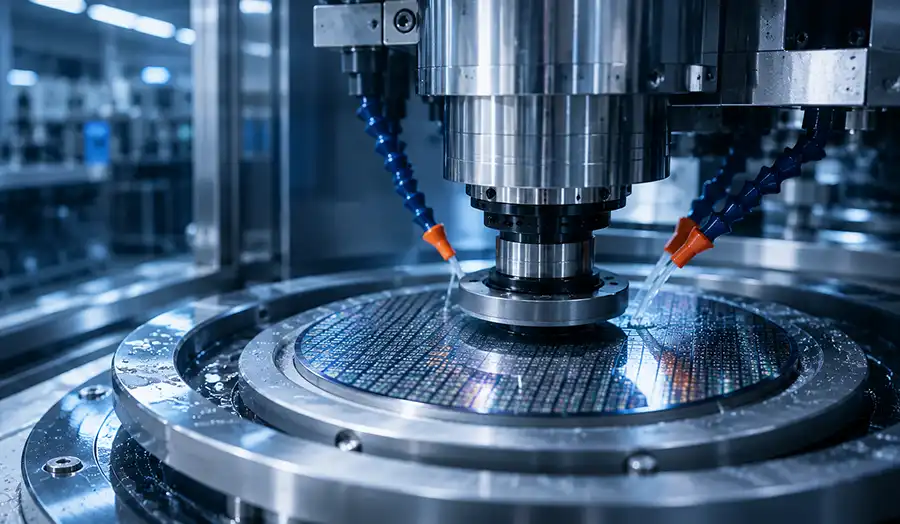
Dans le traitement des plaquettes semi-conductrices, le broyage grossier est généralement l’étape utilisée pour éliminer une quantité relativement importante de matière. Son objectif principal est de réduire efficacement l’épaisseur de la plaquette et de rapprocher la pièce des dimensions requises.
Un broyage fin suit avec un enlèvement de matière plus contrôlé. Une fois que la tranche se rapproche de son épaisseur cible, la priorité se déplace vers la précision de l'épaisseur, la rugosité de la surface et la cohérence sur toute la surface traitée.
Les deux étapes peuvent donc être distinguées par leurs principaux objectifs de traitement plutôt que simplement par la taille abrasive utilisée.
| Aspect | Broyage grossier | Broyage fin |
|---|---|---|
| Objectif principal | Enlèvement de matière efficace | Enlèvement de matière contrôlé |
| Enlèvement de matière | Relativement élevé | Relativement faible |
| Finition superficielle | Relativement plus rude | Plus fin |
| Priorité principale | Efficacité du traitement | Précision et qualité de surface |
La limite exacte entre les deux étapes dépend du matériau de la plaquette, de l'équipement, de l'outil de meulage, de l'épaisseur de départ, de l'épaisseur cible et des exigences de surface. Le meulage grossier et fin ne doit pas être traité comme un ensemble de paramètres fixes s’appliquant à chaque tranche.
Pour les lecteurs qui ont besoin d'une explication de base du processus global, l'article sur le meulage de tranches de semi-conducteurs fournit le contexte plus large du traitement.
Le rôle principal du broyage grossier des plaquettes est l’élimination de la matière. Lorsqu’une tranche doit être réduite de manière significative en épaisseur, l’élimination de la quantité requise par une opération de meulage lente et fine ne serait pas une approche efficace.
Un broyage grossier permet d'éliminer une plus grande quantité de matériau de plaquette au cours d'une étape de broyage contrôlée. L'outil de meulage doit maintenir une action de coupe efficace tout en gérant la charge d'enlèvement de matière générée pendant le traitement.
L’enlèvement de matière est la principale considération lors du broyage grossier. L'outil abrasif entre en contact avec la surface de la tranche et enlève la matière par contact abrasif répété.
L’objectif n’est pas simplement de maximiser le taux de retrait. Une force de meulage excessive ou un contact instable peut affecter la surface de la plaquette et créer des défauts inutiles. Un équilibre approprié entre l’efficacité d’enlèvement, la force de broyage et la stabilité du processus est requis.
Les caractéristiques abrasives de l’outil abrasif jouent donc un rôle important. L'outil doit être capable d'enlever la quantité requise de matière tout en maintenant des conditions de travail constantes tout au long de l'opération de meulage.
La réduction de l’épaisseur des plaquettes est un autre objectif majeur du broyage grossier. La tranche peut commencer à une épaisseur nettement supérieure à la spécification finale requise, ce qui rend nécessaire un enlèvement de matière substantiel avant l'étape de meulage finale.
Ceci est étroitement lié à l’amincissement des plaquettes. Le meulage grossier gère une grande partie de la réduction d’épaisseur, de sorte qu’un meulage fin ultérieur n’a pas besoin d’enlever une quantité excessive de matière.
La profondeur de meulage requise dépend de l'épaisseur initiale et cible, du matériau de la plaquette, de l'équipement et de l'outil de meulage. Une profondeur de meulage plus grande peut améliorer l’efficacité de l’enlèvement de matière, mais elle augmente également la charge mécanique exercée sur l’interface abrasif-pièce.
Le meulage grossier et la finition de surface ont des priorités différentes. Au cours de cette étape, le processus doit éliminer efficacement la matière tout en maintenant la plaquette dans un état acceptable pour un traitement ultérieur.
Essayer d'obtenir l'état de surface final lors d'un meulage grossier peut réduire son efficacité. La meilleure approche consiste normalement à utiliser l’étape grossière pour l’enlèvement de matière majeur et à laisser le contrôle dimensionnel et superficiel plus fin à l’étape suivante.
Cette séparation des objectifs est l'une des raisons pour lesquelles les broyages grossier et fin sont considérés comme des étapes de traitement différentes plutôt que comme deux noms pour la même opération.
Le meulage fin de la tranche est utilisé lorsque la tranche a déjà été rapprochée de son épaisseur cible et nécessite un enlèvement de matière plus contrôlé.
Par rapport au broyage grossier, la quantité de matière enlevée lors du broyage fin est généralement plus petite. Le processus accorde une plus grande attention à l’épaisseur finale, à l’état de surface et à la consistance de la plaquette traitée.
Un broyage fin enlève toujours de la matière, mais le processus est davantage axé sur le contrôle de la quantité de matière retirée et de la manière dont la surface de la plaquette est affectée.
À ce stade, les conditions de broyage doivent être sélectionnées avec soin car la quantité de matière restante peut être relativement faible. Une profondeur de meulage excessive, des conditions d'alimentation inappropriées ou un abrasif inapproprié peuvent rendre difficile l'obtention des dimensions finales requises.
L’objectif n’est donc pas d’enlever de la matière le plus rapidement possible, mais d’obtenir le résultat souhaité avec un broyage contrôlé et reproductible.
À mesure que la tranche se rapproche de son épaisseur cible, la précision de l’épaisseur de la tranche devient de plus en plus importante. Les variations à travers la tranche peuvent affecter la cohérence dimensionnelle et créer des problèmes pour les opérations ultérieures.
Le broyage fin constitue une étape où le matériau restant peut être éliminé dans des conditions plus contrôlées. Les exigences de tolérance réelles dépendent des spécifications et de l'application de la tranche, c'est pourquoi une valeur d'épaisseur universelle ne doit pas être appliquée à chaque tranche semi-conductrice.
La rugosité de la surface des plaquettes est une autre considération importante lors du meulage fin. Une surface produite par une étape d’enlèvement de matière plus agressive peut contenir des marques de meulage et une texture de surface plus prononcées.
Le meulage fin utilise une interaction abrasive plus contrôlée pour améliorer l’état de surface et le rapprocher des exigences du traitement ultérieur.
Toutefois, le ponçage fin ne doit pas être considéré comme une solution garantie pour tous les types de défauts de surface. L'état de la meule, la sélection de l'abrasif, les paramètres de meulage, le refroidissement et le matériau de la plaquette continuent d'affecter le résultat final.
La différence la plus importante entre le broyage grossier et le broyage fin réside dans leur priorité de traitement. Le meulage grossier vise principalement à éliminer efficacement une quantité relativement importante de matière, tandis que le meulage fin se concentre sur l'enlèvement contrôlé et la qualité dimensionnelle et de surface qui en résulte.
| Facteur | Broyage grossier | Broyage fin |
|---|---|---|
| Objectif principal | Enlèvement de matière élevé | Enlèvement de matière contrôlé |
| Profondeur de meulage | Généralement plus grand | Généralement plus petit |
| Grain abrasif | Généralement plus grossier | Généralement plus fin |
| Finition superficielle | Relativement rude | Plus fin |
| Contrôle dimensionnel | Contrôle de scène de base | Une plus grande précision |
| Priorité de traitement | Efficacité | Qualité de surface et dimensionnelle |
L’une des différences les plus évidentes réside dans la quantité de matière que chaque étape est censée éliminer. Le meulage grossier gère la plus grande partie de la réduction d’épaisseur requise. Le broyage fin traite le matériau restant dans des conditions permettant un contrôle plus strict.
Une deuxième différence réside dans l’importance accordée à l’état de la surface. Il n’est généralement pas nécessaire qu’un meulage grossier produise l’état de surface final, car une étape ultérieure de meulage fin peut encore améliorer la surface. Le meulage fin, quant à lui, doit équilibrer l’enlèvement de matière et la qualité de la surface.
Une troisième différence concerne le choix des abrasifs. Des conditions abrasives plus grossières peuvent convenir lorsqu’un enlèvement de matière efficace est requis, tandis que des conditions abrasives plus fines sont souvent utilisées lorsque la finition de surface devient plus importante. Les spécifications abrasives réelles doivent encore être adaptées au matériau de la plaquette, à l'outil de meulage et à l'équipement.
Ces différences doivent être traitées comme des principes généraux de processus plutôt que comme des règles absolues. Une application spécifique de plaquette semi-conductrice peut utiliser différentes conditions de meulage en fonction de l'épaisseur requise, des caractéristiques du matériau, de la configuration de la machine et des spécifications de l'outil.
L'outil de meulage a un effet direct sur la manière dont la matière est retirée de la plaquette. Pour cette raison, le choix des outils est un élément important pour distinguer le meulage grossier du meulage fin.
La taille des grains de diamant affecte le comportement de coupe de l'outil de meulage. Des particules abrasives plus grossières peuvent permettre une élimination efficace de la matière lors d'une étape de meulage grossier, tandis que des conditions abrasives plus fines sont généralement plus adaptées lorsque le processus met davantage l'accent sur la finition de surface.
Le grain correct ne peut pas être sélectionné uniquement par la taille. Le matériau de la plaquette et l'étape de broyage requise doivent également être pris en compte. Le silicium et le SiC, par exemple, ont des caractéristiques matérielles différentes et peuvent nécessiter des conditions d'outils et de processus différentes.
L'état de la surface de travail affecte également la stabilité du meulage. Une meule pour tranche fonctionnant correctement doit maintenir un contact abrasif efficace avec la tranche.
À mesure que la surface abrasive change sous l’effet de l’usure, le comportement de coupe peut également changer. Un frottement accru ou une efficacité de coupe réduite peuvent affecter la force de meulage, la génération de chaleur et l’uniformité de la surface.
Ceci est particulièrement important lors du ponçage fin, où des changements relativement mineurs dans les conditions de ponçage peuvent avoir un effet notable sur la surface finale.
Les abrasifs diamantés conviennent à une gamme d'applications de meulage de semi-conducteurs en raison de leur capacité à traiter des matériaux durs et cassants. Un disque de meulage ou une meule pour plaquettes doit néanmoins être sélectionné en fonction du matériau spécifique, de l'étape de meulage, de l'équipement et des exigences de qualité.
Les caractéristiques abrasives de l'outil, sa structure de travail, sa dissipation thermique et son comportement d'élimination des copeaux contribuent tous à la stabilité du meulage.
Pour les fabricants travaillant avec différents matériaux semi-conducteurs et exigences de meulage, les solutions de traitement de plaquettes semi-conductrices de Meijie offrent une catégorie de produits dédiée à ce type d'application.
Les deux étapes de meulage ont des effets différents sur la surface finale car elles fonctionnent avec des priorités différentes.
Lors du broyage grossier, la principale exigence est un enlèvement de matière efficace. La surface résultante peut avoir une texture de meulage plus prononcée car le processus est conçu pour éliminer la matière à un rythme plus élevé. Cette surface ne constitue pas nécessairement l'état final requis pour un traitement ultérieur.
Le meulage fin offre une opportunité ultérieure de contrôler la qualité de la surface de la plaquette. Avec un processus d'enlèvement de matière plus contrôlé et des conditions abrasives appropriées, la surface peut être amenée à un état plus fin avec une rugosité plus faible et des marques de meulage plus cohérentes.
La qualité de la transition entre les deux étapes compte également. Si des dommages excessifs ou des marques de meulage irrégulières sont créées lors du meulage grossier, le meulage fin peut nécessiter l'élimination de matériaux supplémentaires pour atteindre l'état de surface souhaité.
C'est pourquoi les deux étapes doivent être considérées comme faisant partie d'une seule stratégie de broyage plutôt que comme des opérations indépendantes.
Pour une discussion plus détaillée des défauts pouvant survenir lors du meulage, voir dommages de surface lors du meulage des tranches .
Dans une stratégie de broyage typique en plusieurs étapes, la relation de base peut être exprimée comme suit :
Broyage grossier → Broyage fin
L'étape grossière gère la majorité de l'enlèvement de matière, tandis que l'étape fine contrôle le matériau restant et améliore la surface finale et l'état dimensionnel.
Les principaux rôles peuvent être résumés comme suit :
La quantité de matériel affectée à chaque étape ne doit pas être déterminée par un pourcentage fixe pour chaque candidature. Une tranche de silicium, une tranche de SiC ou un autre matériau semi-conducteur peut nécessiter différentes stratégies de meulage.
L’outil de meulage affecte également la façon dont la transition est gérée. Si l'outil de meulage grossier ne permet pas un enlèvement de matière stable, l'étape de meulage fin peut devoir compenser une plus grande variation de surface. À l’inverse, des conditions de broyage grossier appropriées peuvent fournir une surface de départ plus homogène pour un broyage fin.
Les deux étapes fonctionnent donc mieux lorsque leurs objectifs sont planifiés ensemble. L'étape grossière doit laisser la tranche dans un état qui peut être traité de manière efficace et fiable par l'étape fine.
Il n’existe pas d’ensemble unique de paramètres de meulage pouvant être appliqués à chaque tranche semi-conductrice. Les conditions de chaque étape doivent être déterminées en fonction de la pièce à usiner et du résultat souhaité.
Les principaux facteurs comprennent :
Le meulage de tranches de silicium et le meulage de tranches de SiC peuvent nécessiter des approches différentes car les matériaux ont une dureté et un comportement de meulage différents. Le SiC est particulièrement exigeant en raison de sa dureté et de sa fragilité élevées, qui peuvent affecter la sélection des abrasifs et la charge mécanique lors de l'enlèvement de matière.
L'épaisseur de départ et l'épaisseur cible sont tout aussi importantes. Une plaquette nécessitant une réduction d'épaisseur substantielle impose des exigences différentes à l'étape de broyage grossier par rapport à une plaquette qui ne nécessite qu'un enlèvement de matière limité.
Les exigences finales en matière de surface influencent également l'étape de meulage fin. Si le processus ultérieur nécessite un état de surface contrôlé, les spécifications de l'abrasif et les paramètres de meulage doivent répondre à cette exigence.
L'équipement doit également être pris en compte. La vitesse de meulage, le système d'alimentation, le montage de l'outil, le refroidissement et d'autres caractéristiques de la machine peuvent influencer les performances d'une meule sélectionnée. Un outil de meulage doit donc être évalué dans le cadre du processus complet plutôt que comme un composant isolé.
La principale différence réside dans leur objectif de traitement. Le meulage grossier se concentre sur l'élimination efficace d'une quantité relativement importante de matériau de plaquette, tandis que le meulage fin se concentre sur l'enlèvement contrôlé de matériau, la précision de l'épaisseur et la qualité de la surface.
Pas nécessairement. La nécessité d'une étape de meulage fin distincte dépend des spécifications de la plaquette, de l'épaisseur cible, des exigences de surface, de l'équipement et des étapes de traitement ultérieures. Lorsqu'il existe des exigences de surface ou dimensionnelles plus strictes, un meulage fin peut fournir un contrôle supplémentaire après un enlèvement de matière grossier.
Le meulage fin utilise généralement des conditions abrasives mieux adaptées à un enlèvement de matière contrôlé et à une finition de surface améliorée. Cependant, la taille appropriée des grains de diamant dépend du matériau de la plaquette, de l'outil de meulage, de l'équipement et des exigences de traitement spécifiques.
Cela dépend des spécifications de la meule et des exigences du processus. Un outil conçu pour un enlèvement de matière efficace peut ne pas fournir les mêmes performances ou le même contrôle de surface requis lors du meulage fin. La sélection de l'outil doit donc tenir compte de l'étape de meulage, du matériau de la plaquette et de l'état de la surface cible.
Le meulage grossier et le meulage fin remplissent des rôles différents mais liés dans le traitement des plaquettes semi-conductrices. Le meulage grossier est principalement responsable de l'élimination efficace de la matière et de la réduction de l'épaisseur, tandis que le meulage fin permet un enlèvement plus contrôlé à mesure que la tranche s'approche de l'épaisseur et de l'état de surface requis.
La différence entre les deux étapes ne se limite pas aux grains abrasifs. La profondeur de meulage, la vitesse d'avance, l'état de la meule, le matériau de la plaquette, l'équipement et les exigences de surface influencent tous la manière dont chaque étape doit être réalisée.
Une meule ou un disque de meulage pour plaquettes approprié, combiné à des conditions de meulage correctement contrôlées, permet aux deux étapes de travailler ensemble plus efficacement. L’objectif n’est pas simplement un meulage plus rapide, mais un processus stable qui permet d’obtenir l’enlèvement de matière, la précision dimensionnelle et la qualité de surface de la plaquette requis.