Aug 27,2026
À quoi servent les meules diamantées CNC
Les dommages de surface sont l’un des principaux problèmes de qualité lors du meulage de tranches de semi-conducteurs. Le processus de meulage élimine la matière de la surface de la tranche pour obtenir l'épaisseur et la précision dimensionnelle requises, mais une force mécanique excessive, des conditions abrasives inappropriées, la chaleur ou un traitement instable peuvent affecter la surface finie.
Les dommages peuvent apparaître sous la forme de rayures visibles ou d’éclats de bords, tandis que certains défauts s’étendent sous la surface et ne sont pas immédiatement visibles. Pour les tranches de silicium et de SiC utilisées dans le traitement des semi-conducteurs, le contrôle de ces défauts est important car l'état de la surface rectifiée affecte le traitement ultérieur et la consistance de la tranche finie.
Les dommages à la surface de la tranche font référence à des défauts physiques ou à des changements créés sur ou sous la surface de la tranche pendant le meulage. La gravité dépend du matériau de la plaquette, des caractéristiques abrasives, des paramètres de meulage, de l'état de l'outil et des conditions de refroidissement et d'élimination des copeaux.
Les formes courantes de défauts de meulage des plaquettes comprennent :
Toutes les marques de meulage n’ont pas la même signification. Un certain degré de texture de surface peut être associé à un enlèvement de matière, tandis que des rayures profondes, des fissures ou une rugosité excessive peuvent indiquer que les conditions de meulage ne sont pas bien adaptées à la pièce à usiner.
Les dommages souterrains sont particulièrement importants car ils peuvent rester sous la surface visible. Une tranche peut paraître relativement uniforme lors d'une inspection visuelle de base tout en contenant encore des fissures ou des matériaux endommagés sous la couche de base. C'est pourquoi la qualité de la surface doit être évaluée en même temps que la profondeur de meulage prévue, les exigences d'enlèvement de matière et les étapes de traitement ultérieures.
Pour une explication de base du principe de meulage et de son rôle dans le traitement des plaquettes, voir meulage de plaquettes semi-conductrices.
Les causes des dommages causés par le meulage des plaquettes sont généralement liées à plusieurs facteurs agissant ensemble plutôt qu'à un problème isolé. Le contact entre l'outil abrasif et la plaquette crée des effets mécaniques et thermiques, et les changements dans les conditions de meulage peuvent modifier la façon dont la matière est éliminée.
Le meulage élimine le matériau de la plaquette par contact répété entre les particules abrasives et la pièce. Lorsque la force de meulage devient excessive, la surface de la plaquette est exposée à des contraintes mécaniques plus importantes.
Une profondeur de meulage excessive est une cause possible. Enlever trop de matière en une seule passe de meulage peut augmenter la charge sur les grains abrasifs individuels et augmenter la force requise pour enlever la matière. Une avance trop élevée pour l'outil et le matériau sélectionnés peut avoir un effet similaire.
Ces conditions peuvent produire des marques de meulage plus profondes, des microfissures, des éclats de bords ou des dommages souterrains. Le risque peut être plus important lors du traitement de matériaux durs et cassants, car ils tolèrent moins les sollicitations mécaniques excessives.
Le grain abrasif a une influence directe sur la manière dont le matériau est éliminé. La taille des grains de diamant affecte l'équilibre entre l'efficacité de l'enlèvement de matière et l'état de surface qui en résulte.
Des particules abrasives plus grossières peuvent offrir une capacité d'enlèvement de matière plus élevée lors du meulage grossier, mais elles peuvent également laisser une texture de surface plus prononcée. Des grains plus fins sont généralement utilisés lorsqu'une rugosité de surface plus faible et une surface rectifiée plus fine sont requises.
Cela ne signifie pas que le grain le plus fin disponible soit toujours le bon choix. La sélection des grains doit correspondre à l'étape de meulage, au matériau de la plaquette, à l'enlèvement de matière requis et à la qualité de la surface cible. L'utilisation d'un grain inapproprié peut réduire l'efficacité du meulage ou augmenter le risque de défauts de surface indésirables.
Un outil de meulage neuf ou correctement conditionné peut maintenir une action de coupe plus cohérente. Cependant, à mesure que la surface abrasive s'use, le comportement de coupe peut changer.
Une meule de plaquette usée peut avoir une efficacité de coupe réduite. Au lieu d’enlever efficacement la matière grâce à une action abrasive brusque, davantage d’énergie peut être consommée par le frottement et la friction. Cela peut augmenter la force de broyage et la génération de chaleur tout en réduisant la stabilité du processus.
L'usure de l'outil doit donc être prise en compte lors de l'examen d'une augmentation soudaine des rayures, de la rugosité, de la force de meulage ou d'autres défauts de surface. Les mêmes paramètres de meulage peuvent ne pas produire le même résultat après une modification significative de la surface de travail de l'outil.
Le meulage génère de la chaleur lorsque l'abrasif interagit avec la plaquette. Si la chaleur n’est pas contrôlée efficacement, des augmentations localisées de température peuvent affecter la stabilité du processus de broyage.
Les débris de meulage doivent également être retirés de la zone de contact. Lorsque les copeaux et les matériaux enlevés ne sont pas éliminés efficacement, ils peuvent interférer avec le contact abrasif-pièce et contribuer à un meulage instable.
C’est pour cette raison que le refroidissement et l’élimination des copeaux ne constituent pas de simples opérations de support. Ils contribuent au maintien d'un environnement de meulage stable, en particulier lorsqu'un traitement à grande vitesse ou des exigences de surface fine sont impliqués.
Un outil de meulage doit être adapté au matériau à traiter et à l'étape de meulage spécifique. Le silicium, le SiC et les autres matériaux semi-conducteurs ne répondent pas de la même manière aux mêmes conditions abrasives.
La sélection des outils doit également prendre en compte le taux d'enlèvement de matière requis, l'état de surface, l'équipement de meulage et les paramètres du processus. Un outil qui fonctionne bien dans un ensemble de conditions peut ne pas fournir le même résultat lorsque le matériau de la plaquette ou l'étape de meulage change.
C'est pourquoi les dommages superficiels induits par le meulage doivent être évalués à la fois du point de vue de l'outil et du processus plutôt que d'être attribués à la meule seule.
Les paramètres de meulage déterminent l’agressivité avec laquelle l’outil abrasif interagit avec la tranche. Même lorsqu'une meule appropriée est sélectionnée, des réglages de paramètres inappropriés peuvent augmenter les contraintes mécaniques ou la chaleur et conduire à une qualité de surface incohérente.
| Paramètre de meulage | Effet potentiel sur les dommages de surface |
|---|---|
| Profondeur de meulage | Une profondeur excessive peut augmenter la force de meulage et les dommages souterrains |
| Vitesse d'avance | Une alimentation excessive peut augmenter la charge mécanique et les défauts de surface |
| Vitesse de broyage | Une vitesse inappropriée peut affecter la génération de chaleur et la stabilité du broyage |
| Taille du grain | Un grain inapproprié peut affecter les rayures et la rugosité de la surface |
La profondeur de meulage affecte directement la quantité de matière enlevée lors d'un passage. Une plus grande profondeur peut améliorer l’efficacité de l’élimination, mais elle augmente également la quantité de matériau que chaque interaction abrasive doit éliminer.
Si la profondeur est excessive pour le matériau de la tranche et l'outil de meulage, la force de meulage peut augmenter et la surface résultante peut contenir des dommages plus profonds. Le meulage fin nécessite normalement un enlèvement de matière plus contrôlé qu’une étape de meulage grossier.
L'avance de meulage affecte la rapidité avec laquelle l'outil se déplace par rapport à la pièce à usiner. Une vitesse d'avance plus élevée peut augmenter la demande d'enlèvement de matière sur la surface abrasive.
Si la vitesse d'avance sélectionnée n'est pas compatible avec la meule, le matériau de la plaquette et la profondeur de meulage, le processus peut devenir moins stable. Les rayures, rugosités ou autres défauts peuvent devenir plus visibles à mesure que la charge mécanique augmente.
La vitesse de meulage influence l’interaction abrasive et la génération de chaleur. La plage appropriée dépend de l'équipement, de l'outil de meulage, du matériau de la plaquette et des exigences du processus.
Il n’est donc pas approprié de considérer une vitesse plus élevée comme étant automatiquement meilleure. L'objectif est d'obtenir des conditions de meulage stables qui fournissent l'enlèvement de matière requis sans créer de chaleur ou de contrainte mécanique excessive.
La taille des grains a une relation directe avec la nature de la surface du sol. Les grains grossiers sont utiles lorsque l'enlèvement de matière est la principale exigence, tandis que les grains plus fins sont plus appropriés lorsqu'une surface plus lisse est requise.
La transition entre les étapes de meulage doit donc être prise en compte lors du choix de la taille de l'abrasif. Le bon choix est celui qui offre un équilibre approprié entre l’efficacité de l’enlèvement, la rugosité de la surface et le contrôle des dommages.
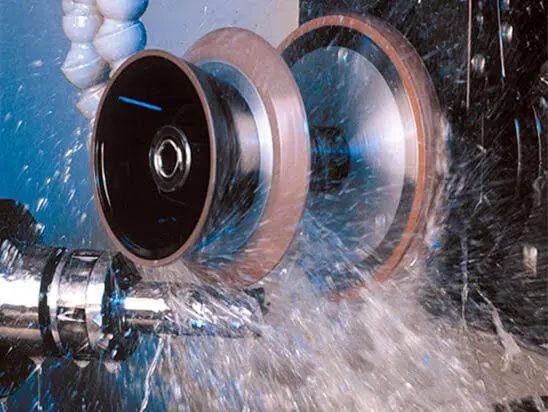
La meule est l'interface de coupe directe entre la machine et la plaquette, ses caractéristiques abrasives et ses conditions de travail ont donc un effet significatif sur la qualité de la surface.
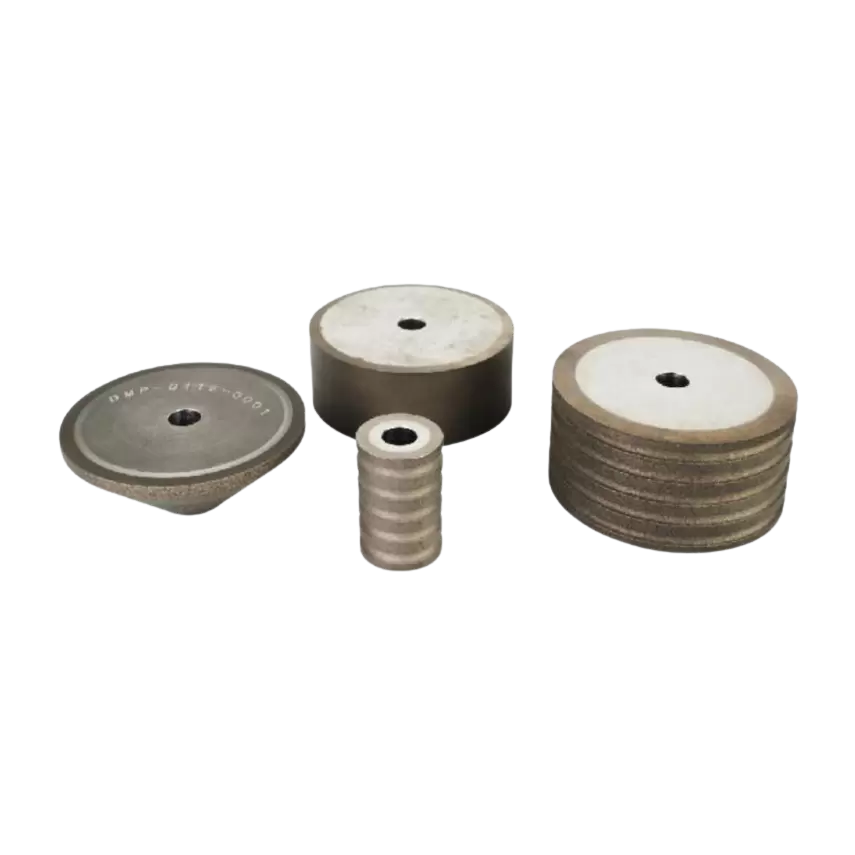
Pour les applications de semi-conducteurs, les abrasifs diamantés sont largement utilisés car ils peuvent permettre un enlèvement de matière efficace pour les pièces dures et cassantes. Une meule diamantée pour le meulage de tranches doit offrir un comportement de coupe approprié tout en maintenant un contact stable avec la tranche.
Trois aspects sont particulièrement importants : le grain abrasif, l'état de la meule et la capacité de la surface de travail à supporter l'enlèvement de matière et l'évacuation des copeaux.
Un disque de meulage de tranche approprié doit être sélectionné en fonction du matériau de la tranche et des exigences de traitement plutôt qu'en fonction de la seule qualité abrasive. Lors du meulage grossier, l’efficacité de l’enlèvement de matière peut faire l’objet d’une plus grande attention. Lors du meulage fin, la qualité de la surface et l'enlèvement de matière contrôlé deviennent plus importants.
L'état de la surface de meulage compte également. Lorsque les particules abrasives perdent leur capacité de coupe efficace, l’action de meulage peut se déplacer vers une friction et un frottement plus importants. Cela peut augmenter la chaleur et la force, ce qui peut contribuer aux défauts de surface.
Pour les applications de plaquettes semi-conductrices, les outils de meulage doivent donc être évalués ainsi que les paramètres de l'équipement et du processus. Meijie fournit des solutions de meulage pour le traitement des semi-conducteurs couvrant les applications impliquant des matériaux semi-conducteurs et les exigences de meulage de précision.
Le meulage des plaquettes de SiC présente des défis différents du meulage conventionnel des plaquettes de silicium, car le carbure de silicium est un matériau extrêmement dur et cassant. Les caractéristiques de ses matériaux imposent des exigences plus élevées en matière de performances abrasives, de stabilité de meulage et de contrôle des processus.
Lors du meulage de plaquettes de carbure de silicium, l'interaction entre les abrasifs diamantés et la surface SiC doit être soigneusement contrôlée. Une charge mécanique excessive peut contribuer à l’apparition de fissures, d’écailles, de rayures et de dommages souterrains.
L'outil de meulage doit également maintenir une action de coupe efficace contre le matériau dur. Si les conditions abrasives, le choix des grains ou les paramètres de meulage ne sont pas appropriés, l'enlèvement de matière peut devenir moins stable et la surface peut présenter des défauts plus graves.
Cela ne signifie pas que chaque processus de meulage du SiC nécessite les mêmes paramètres. L'équipement, les spécifications des plaquettes, l'étape de meulage, les caractéristiques abrasives et la qualité de surface requise influencent tous les conditions appropriées.
Pour cette raison, le SiC doit être traité comme une application de meulage spécifique au matériau plutôt que d'appliquer simplement les mêmes paramètres que ceux utilisés pour les plaquettes de silicium.
La réduction des dommages causés par le meulage des plaquettes nécessite un contrôle à la fois de l'outil de meulage et des conditions du processus. Il n’existe pas de paramètre unique permettant d’éliminer tous les types de défauts de surface.
Les principales mesures comprennent :
L'ajustement des paramètres doit être basé sur le type de défaut observé. Par exemple, une augmentation soudaine des rayures peut nécessiter une inspection des grains abrasifs et de l'état de la meule, tandis qu'un écaillage excessif peut indiquer que les conditions de chargement mécanique ou de meulage doivent être revues.
La sélection des outils doit également être prise en compte avant d'apporter des modifications majeures aux paramètres de la machine. Un processus peut rester difficile à stabiliser si l’outil abrasif n’est pas adapté au matériau ou à l’étape de meulage requise.
Pour le meulage de semi-conducteurs de haute précision, la cohérence est généralement plus utile que la simple augmentation de la vitesse d’enlèvement de matière. Un processus stable permet de maintenir une qualité de surface prévisible d’une tranche à l’autre.
Il est important d'identifier le type de dommage avant de décider comment corriger le processus de meulage. Différents défauts peuvent indiquer différentes causes.
L’inspection de surface peut être utilisée pour identifier les rayures visibles, les marques de meulage, les fissures et les écailles des bords. Les mesures de rugosité de surface peuvent fournir des informations quantitatives sur l'état fini et aider à déterminer si le processus de meulage produit la surface requise.
Les dommages souterrains nécessitent une plus grande attention car ils peuvent ne pas être visibles lors d’une inspection de base de la surface. Lorsque l’application l’exige, des méthodes d’inspection supplémentaires peuvent être utilisées pour évaluer les dommages sous la surface du sol.
Le but de l’inspection n’est pas simplement de déterminer si une plaquette semble lisse. Il s'agit d'établir si le processus de meulage produit un état de surface répondant aux exigences de l'étape de traitement suivante.
Oui. L'interaction mécanique entre les particules abrasives et la plaquette peut créer des dommages sous la surface visible, en particulier lorsque la force de meulage, les conditions abrasives ou les caractéristiques du matériau ne sont pas correctement contrôlées.
Les rayures de meulage des plaquettes peuvent être associées à la sélection des grains abrasifs, à l'état de la meule, à une charge mécanique excessive, à des conditions de meulage instables ou à une élimination inadéquate des débris de meulage. La cause réelle doit être évaluée en même temps que les paramètres de meulage et l'état de l'outil.
Des fissures et des écailles lors du meulage des plaquettes peuvent se produire lorsque la contrainte mécanique générée lors du meulage dépasse ce que le matériau peut supporter. Une profondeur de meulage excessive, une vitesse d'avance, des conditions abrasives inappropriées ou la nature fragile du matériau de la plaquette peuvent augmenter le risque.
La taille des grains de diamant affecte le comportement d'enlèvement de matière et la finition de surface. Des grains plus grossiers peuvent permettre un enlèvement de matière plus agressif, tandis que des grains plus fins sont généralement utilisés lorsqu'une surface plus fine est requise. Le grain approprié dépend de l'étape de meulage, du matériau de la plaquette et de la qualité de la surface cible.
Les dommages de surface lors du meulage des plaquettes sont généralement le résultat d'une interaction entre la force mécanique, les conditions abrasives, les paramètres de meulage, la chaleur, l'élimination des copeaux et le matériau de la plaquette. Des rayures et des rugosités peuvent être visibles sur la surface finie, tandis que des fissures et des dommages souterrains peuvent nécessiter une inspection supplémentaire.
Un contrôle efficace commence donc par l'adaptation de la meule diamantée ou du disque de meulage pour tranches à la tranche et à l'étape de traitement, suivi d'un contrôle approprié de la profondeur de meulage, de la vitesse d'avance, de la vitesse et de l'état de l'outil.
Pour les plaquettes de silicium et de SiC, un meulage stable dépend du maintien d'un processus d'enlèvement de matière contrôlé plutôt que de la seule recherche d'une vitesse d'enlèvement maximale. Un outil de meulage approprié et des conditions de processus bien adaptées constituent une base plus fiable pour une qualité de surface constante des plaquettes.