Aug 20,2026
Comment les paramètres de meulage affectent les performances de la meule en verre
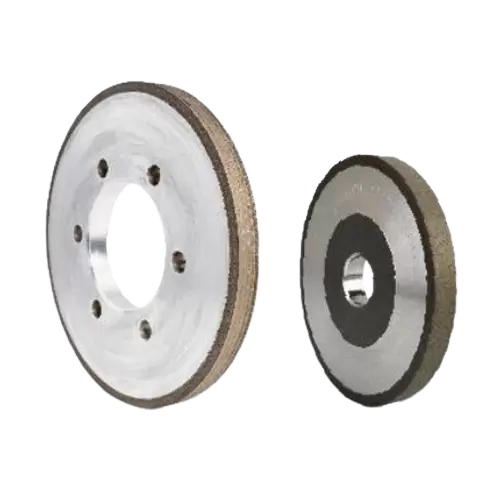
Une meule n’est pas définie uniquement par son abrasif. Dans une meule diamantée, les particules de diamant effectuent l'action de coupe, tandis que le liant de la meule maintient ces particules dans la couche de travail et détermine comment elles sont retenues et libérées pendant le meulage. Cette relation a un effet direct sur le comportement de coupe, l'usure, la stabilité du profil et la durée de vie de la meule.
Pour le traitement du verre, la sélection du liant mérite une attention particulière car le verre est dur et cassant, et le meulage des bords nécessite un enlèvement de matière contrôlé plutôt qu'une simple coupe agressive. Un liant approprié pour meule en verre doit fournir un équilibre approprié entre la rétention de l'abrasif et l'exposition de nouvelles arêtes de coupe. L'équilibre correct dépend du verre, de l'opération de meulage, des spécifications de la meule, de l'équipement et des conditions de production.
Le liant de la meule est le matériau ou le système de liaison qui maintient les grains abrasifs ensemble et forme le cadre structurel de la couche de meulage. Dans une meule diamantée, le liant détermine la solidité avec laquelle les grains de diamant individuels sont retenus et la manière dont la surface de travail se développe au fur et à mesure du meulage.
Le diamant lui-même fournit la capacité de coupe. Cependant, un grain de diamant qui reste complètement enfoui dans le liant ne peut pas contribuer efficacement à l’enlèvement de matière. Au fur et à mesure que le meulage se poursuit, les grains abrasifs s'usent ou se fracturent, tandis que le liant expose progressivement de nouvelles portions de la couche abrasive ou libère des grains qui ne sont plus efficaces.
Cela fait du liant une partie active du mécanisme de broyage plutôt qu’un matériau de support passif. Ses caractéristiques influencent la rétention de l'abrasif, l'action de coupe, le comportement à l'usure et la stabilité du profil de la roue.
Pour les lecteurs qui ont besoin d’une explication plus large de la construction de la meule et de l’action abrasive, la meule diamantée fournit des informations supplémentaires sur la façon dont ces composants fonctionnent ensemble.
L’importance de la liaison devient plus claire lorsque l’on considère les exigences du traitement du verre. Le verre a une dureté élevée mais une faible ténacité par rapport à de nombreux matériaux techniques ductiles. Le meulage doit donc enlever de la matière tout en limitant la fracture incontrôlée en bordure.
Une liaison par meule diamantée affecte les conditions mécaniques dans lesquelles les grains abrasifs entrent en contact avec le verre. Si les grains abrasifs se détachent trop facilement, la meule peut subir une usure rapide. S'ils sont retenus de manière excessive, les grains usés peuvent rester dans la couche de travail et réduire l'efficacité de la coupe.
L’objectif pratique n’est pas une rétention maximale de l’abrasif ou une libération maximale de l’abrasif. C'est un équilibre approprié entre les deux.
Les caractéristiques de liaison influencent la disponibilité d’arêtes de coupe efficaces sur la surface de la meule. Un liant approprié permet de remplacer les grains abrasifs usés par des pointes de coupe fraîches à un rythme approprié. Cela contribue à une action de coupe stable pendant toute la durée de vie de la meule.
Toutefois, l’efficacité du broyage ne peut pas être attribuée uniquement à la liaison. La taille des grains de diamant, la concentration, la géométrie de la meule, la vitesse, l'avance, la profondeur de meulage, les conditions du liquide de refroidissement et les caractéristiques du verre influencent également l'enlèvement de matière et la résistance au meulage.
La durée de vie de la meule est étroitement liée à la rétention de l'abrasif. Une liaison avec une rétention insuffisante peut permettre aux grains de diamant utiles de quitter la couche de travail avant que leur potentiel de coupe n'ait été pleinement utilisé. Cela peut augmenter la consommation d'abrasif et raccourcir l'intervalle d'entretien effectif.
Une rétention excessive présente un problème différent. Lorsque les grains usés restent incrustés sans exposition adéquate des arêtes de coupe fraîches, la meule peut devenir moins agressive et nécessiter une plus grande force de meulage.
Par conséquent, une durée de vie théorique plus longue d’une roue ne signifie pas automatiquement de meilleures performances. Pour le traitement industriel du verre, la durée de vie utile des meules est mieux évaluée en fonction de la qualité du meulage, de la stabilité du profil, du rendement de production et de la fréquence de remplacement.
La rétention du profil est particulièrement importante pour les opérations de rectification des bords et de rectification de formes. Le profil de la roue détermine la géométrie de la zone de contact et contribue ainsi à la forme finale du bord traité.
Lorsque l’usure abrasive est inégale ou que le liant perd de la matière trop rapidement, le profil prévu peut changer. De tels changements peuvent affecter la cohérence dimensionnelle et nécessiter un remplacement plus fréquent des roues ou un ajustement du processus.
Le choix du liant peut également influencer la stabilité du meulage et, indirectement, la qualité des bords. Une meule mal adaptée peut contribuer à une résistance excessive au meulage, à une coupe instable ou à une usure accélérée. Ces conditions peuvent augmenter le risque de bords incohérents ou d'autres défauts de traitement.
Il est toutefois important de ne pas considérer l’adhérence comme une cause indépendante de tout défaut de meulage du verre. L'écaillage et les dommages de surface peuvent également résulter d'une granulométrie inappropriée, d'une charge de meulage excessive, d'un mauvais alignement de la machine, d'un refroidissement insuffisant ou des caractéristiques du verre lui-même.
Plusieurs systèmes de liant sont utilisés dans les meules diamantées et superabrasives. Leur comportement diffère car la liaison détermine la manière dont les grains abrasifs sont soutenus et libérés.
Les meules à liant résine utilisent un système de liant à base de résine organique. Leurs performances sont associées à une exposition à l'abrasif et à un comportement de coupe relativement réactifs, ce qui rend les systèmes de résine pertinents pour les applications où l'action de meulage et la finition de surface contrôlées sont importantes.
Les performances réelles dépendent de la formulation, des spécifications de l'abrasif, de la conception de la meule et des conditions de fonctionnement. Le liant résine ne doit donc pas être choisi uniquement parce qu’une application particulière nécessite une finition soignée.
Les meules à liant métallique utilisent un système de liant métallique pour retenir l'abrasif. Les liants métalliques sont généralement associés à une forte rétention abrasive et à une bonne résistance à l’usure mécanique.
Pour les applications impliquant des conditions de meulage exigeantes ou la nécessité d’une géométrie de roue stable, ces caractéristiques peuvent être précieuses. Le compromis est qu'une forte rétention d'abrasif doit toujours être équilibrée avec la nécessité d'exposer des arêtes de coupe efficaces pendant le fonctionnement.
Les liants vitrifiés utilisent une structure de liaison inorganique à base de céramique. Leur structure contrôlée peut offrir des combinaisons spécifiques de performances de coupe, de rigidité et de comportement thermique.
L'adéquation d'un liant vitrifié dépend fortement de la conception de la roue et des exigences de l'application. Il ne doit pas être considéré comme une alternative universellement supérieure aux systèmes de liaison en résine ou en métal.
| Type d'obligation | Caractéristique générale | Considération principale |
|---|---|---|
| Liant résine | Exposition abrasive relativement réactive | Comportement de coupe et exigences de finition |
| Liaison métallique | Forte rétention d’abrasif et résistance à l’usure | Durée de vie des roues et stabilité du profil |
| Liant vitrifié | Structure de liaison inorganique rigide | Exigences de meulage spécifiques à l'application |
La comparaison ci-dessus décrit des caractéristiques générales plutôt que des classements de performances fixes. Le comportement de meulage réel dépend des spécifications complètes de la meule et de l'environnement d'exploitation.
La relation entre l'adhérence et les performances peut être examinée à travers la rétention de l'abrasif, le comportement d'auto-affûtage, la stabilité du profil et la qualité du meulage.
La rétention abrasive décrit l'efficacité avec laquelle le liant retient les grains de diamant dans la couche de travail. Pendant le broyage, le liant doit retenir les grains utiles sous charge mécanique tout en permettant aux grains inefficaces ou excessivement usés de quitter la surface à une vitesse appropriée.
Cet équilibre affecte l’usure de la meule diamantée. Un liant qui libère trop facilement les grains peut entraîner une consommation rapide des meules. Une liaison qui les retient excessivement peut empêcher l’exposition de nouveaux points de coupe.
Pour cette raison, la dureté ou la résistance de la liaison ne doit pas être interprétée isolément. Le comportement de liaison approprié est déterminé par l’interaction entre les conditions d’abrasif, de liant, de verre et de meulage.
Un meulage efficace nécessite un approvisionnement continu en points de coupe actifs. À mesure que les grains de diamant individuels s'usent, de nouveaux bords abrasifs doivent être disponibles.
Ce processus est parfois décrit en termes de comportement d'auto-affûtage. Une meule qui expose de nouvelles arêtes de coupe à un rythme approprié peut maintenir des performances de coupe plus stables. Si la libération de l'abrasif est trop lente, la résistance au meulage peut augmenter. Si le déclenchement est trop rapide, la consommation des roues peut devenir excessive.
Cet équilibre est l'une des raisons pour lesquelles la sélection d'une liaison de meule basée uniquement sur la durée de vie prévue peut produire de mauvais résultats.
Pour un traitement précis des bords, la meule doit conserver sa géométrie prévue pendant une partie substantielle de sa durée de vie. Les caractéristiques de liaison contribuent à cette stabilité en contrôlant la rétention de l'abrasif et la vitesse à laquelle la couche de travail change.
La rétention de profil est particulièrement importante pour les opérations telles que la rectification des bords, le chanfreinage et la rectification de formes. Une meule qui perd rapidement son profil peut nécessiter des ajustements fréquents même si du matériau abrasif reste disponible.
La finition de surface est influencée par plusieurs variables en interaction, notamment la taille des grains, la qualité de l'abrasif, la géométrie de la meule, les caractéristiques de liaison et les paramètres de fonctionnement.
Un liant qui fournit une exposition appropriée à l’abrasif peut soutenir des conditions de meulage stables. Cependant, il serait inexact d’attribuer l’état de surface exclusivement au liant. Le même liant peut produire des résultats différents lorsqu'il est utilisé avec des tailles de grains, des épaisseurs de verre, des vitesses de roue ou des vitesses d'avance différentes.
Le liant et la taille des grains de diamant doivent être considérés ensemble car ils régissent des aspects différents mais liés du comportement abrasif. La taille des grains décrit les dimensions des particules abrasives, tandis que la liaison détermine la manière dont ces particules sont retenues et libérées.
Les particules abrasives plus grossières et les particules abrasives plus fines ont des caractéristiques de coupe différentes et sont sélectionnées en fonction du taux d'enlèvement requis et de la qualité de surface. Le liant doit alors fournir un support approprié à l'abrasif sélectionné dans les conditions de meulage prévues.
Par exemple, la sélection d'un grain uniquement en fonction de l'état de surface souhaité sans prendre en compte le comportement de liaison peut produire une spécification de roue incomplète. De même, la sélection d'un liant sans tenir compte de la taille de l'abrasif et de la charge de meulage peut ne pas fournir de résultats stables.
Une discussion détaillée sur la sélection des abrasifs est disponible en termes de granulométrie diamantée pour les applications de meulage du verre.
Il n’existe pas de meilleure liaison pour le meulage du verre dans toutes les applications. La sélection des obligations doit commencer par les exigences de traitement réelles plutôt que par la seule catégorie d'obligations.
Les facteurs importants comprennent :
Le verre lui-même est un élément fondamental du processus de sélection. Le verre photovoltaïque, le verre pour appareils électroménagers, le verre automobile et d'autres produits en verre transformés peuvent impliquer différentes plages d'épaisseurs, géométries de bords et exigences de production.
L'épaisseur du verre affecte également la quantité de matériau enlevé et la charge mécanique exercée sur la roue. Par conséquent, une spécification de meule qui fonctionne bien pour une épaisseur de verre ne doit pas être automatiquement transférée à une autre application.
L'opération prévue détermine l'équilibre entre l'efficacité de coupe, la qualité de la surface et la rétention du profil.
Une meule utilisée pour un enlèvement de matière agressif peut nécessiter des caractéristiques abrasives et de liaison différentes de celles destinées à une finition contrôlée ou à un traitement de précision des bords. Le même principe s'applique aux opérations de profilage et de chanfreinage, où le maintien de la géométrie devient une considération majeure.
La roue fonctionne dans le cadre d'un système complet. La vitesse de broche, la vitesse d'avance, la profondeur de meulage, la rigidité de la machine, le débit de liquide de refroidissement et les conditions de maintien de la pièce peuvent tous affecter les performances réelles du liant.
Une spécification de roue doit donc être évaluée dans les conditions dans lesquelles elle sera réellement utilisée. Les comparaisons en laboratoire ou isolées ne représentent pas nécessairement les performances de production.
Les objectifs de production influencent également la sélection. Une ligne à grand volume peut accorder une valeur substantielle à une usure prévisible des roues, à une qualité de bord stable et à une fréquence de remplacement réduite. Une application de précision peut accorder plus d’importance à la rétention du profil et à la cohérence dimensionnelle.
La bonne décision repose donc sur l’équilibre requis entre les caractéristiques de performance plutôt que sur une seule spécification telle que la durée de vie des roues.
Une liaison inappropriée peut parfois être identifiée par des changements dans le comportement de broyage, mais ces symptômes doivent être interprétés avec prudence car plusieurs variables du processus peuvent produire des effets similaires.
Les signes d’avertissement potentiels comprennent :
Ces symptômes ne prouvent pas que le lien en soit la cause. Avant de modifier les spécifications de la meule, l'opérateur doit également vérifier l'alignement de la machine, le montage de la meule, la granulométrie, les paramètres de meulage, le débit de liquide de refroidissement et l'état du verre.
Cette approche diagnostique est importante car modifier la liaison sans corriger un problème mécanique ou de processus sous-jacent peut simplement déplacer le problème d'un symptôme à un autre.
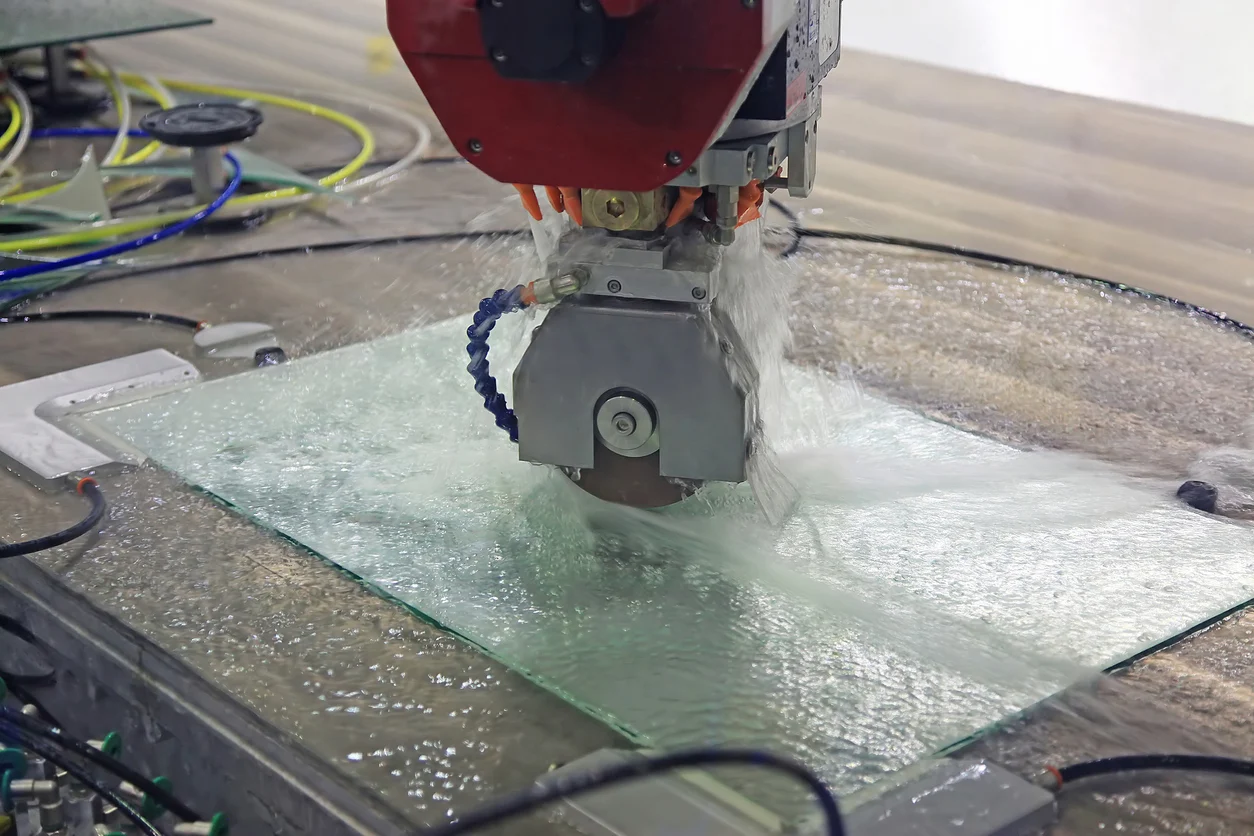
Les applications de traitement du verre diffèrent considérablement dans leurs exigences opérationnelles. La production de verre photovoltaïque peut mettre fortement l'accent sur un débit élevé et un traitement cohérent des bords. Les applications de verre pour appareils électroménagers peuvent nécessiter une précision dimensionnelle et une qualité de surface stables. Le traitement du verre automobile peut impliquer des configurations d'équipement, des profils de bord et des exigences de personnalisation spécifiques.
C'est pourquoi une meule pour verre doit être spécifiée en fonction de son application plutôt que sélectionnée uniquement dans une catégorie générale de liants.
Par exemple, la meule pour verre pour appareils électroménagers de Meijie utilise des abrasifs diamantés avec un système de liaison en alliage de bronze et est conçue pour les centres d'usinage CNC et les équipements de bordure de verre. La conception de son produit intègre également des considérations telles que la rétention du profil, l'équilibrage dynamique et la stabilité du traitement.
Une telle approche axée sur l'application est plus appropriée pour les achats industriels, car la question pertinente n'est pas simplement de savoir quel liant est « le meilleur », mais quelle combinaison d'abrasif, de liant, de géométrie de roue et de conditions de fonctionnement peut répondre aux performances de production requises.
Le liant de la meule est un élément fondamental d'une meule diamantée car il contrôle la rétention de l'abrasif et influence l'évolution de la surface de travail pendant le meulage. Ses effets s'étendent au comportement de coupe, à la durée de vie des meules, à la rétention du profil et à la stabilité du meulage.
Pour le traitement du verre, le choix du liant doit être pris en compte en fonction du type de verre, de son épaisseur, de l'opération de meulage, de la granulométrie, des conditions de la machine, du refroidissement et des exigences de production. Ni une rétention maximale de l’abrasif ni une capacité de coupe maximale ne sont universellement souhaitables ; la spécification utile est celle qui fournit un équilibre approprié dans les conditions réelles de traitement.
Une meule à verre techniquement solide commence donc dès l'application. Lorsque le système de liant et d’abrasif est adapté au processus, les fabricants disposent d’une base plus solide pour maintenir une qualité de bord constante, une usure prévisible des meules et des performances de production stables.