Oct 10,2026
Comment les meules sont-elles utilisées dans le traitement du verre d’affichage des véhicules ?
On s’attend à ce qu’une meule en verre s’use progressivement à mesure que les abrasifs diamantés sont consommés pendant le traitement. Dans une opération de meulage stable, le motif d'usure doit rester raisonnablement constant, permettant à la meule de conserver son profil de travail et de fournir une qualité de bord prévisible. Cependant, lorsqu'une zone s'use sensiblement plus rapidement qu'une autre, le problème peut s'étendre au-delà de l'usure normale des consommables.
L'usure inégale des meules de verre peut être associée à l'alignement de la machine, à l'installation des meules, à la pression de meulage, à l'avance, aux spécifications des meules, aux conditions de refroidissement ou aux caractéristiques du verre en cours de traitement. Le défi est que ces facteurs peuvent interagir. Une roue peut sembler être la source du problème alors que la cause réelle est une pression locale excessive ou une configuration instable de la machine.
Pour les transformateurs de verre, l’identification précoce de la cause peut aider à prévenir la distorsion du profil, les défauts de bord, le remplacement inutile des meules et les interruptions de production. Cet article examine les principales causes d'usure inégale, les effets sur le traitement du verre, les moyens pratiques d'identifier la source et les mesures qui peuvent aider à maintenir des performances plus constantes des roues.
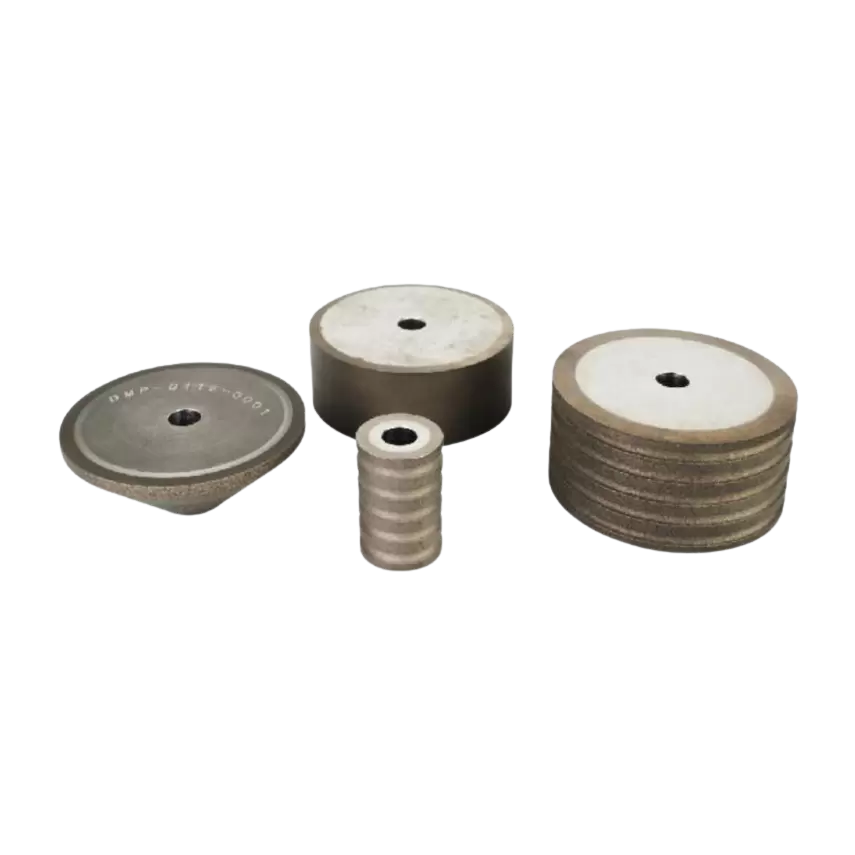
L'usure normale fait partie de la durée de vie de toute meule diamantée. Les particules de diamant s'usent progressivement, se fracturent ou se détachent du liant à mesure que la meule enlève la matière du verre. Dans des conditions stables, ce processus devrait rester relativement prévisible.
L’usure inégale est différente. Cela se produit lorsque certaines zones ou sections de la roue s’usent beaucoup plus rapidement que d’autres. La différence peut être visible sur la surface de travail ou apparaître d’abord par des changements dans le résultat du meulage. Une roue peut encore paraître utilisable alors que son profil a déjà commencé à changer.
Les signes courants incluent :
L'importance de ces symptômes dépend de l'application. Un petit changement peut avoir des conséquences limitées lors du meulage grossier, tandis que le même changement peut devenir grave lors du traitement de précision des bords. Pour les lignes de production automatisées, même des changements de profil modérés peuvent éventuellement affecter la cohérence d'un grand nombre de panneaux de verre.
Il est donc utile de traiter une usure inhabituelle comme un signal de processus plutôt que comme un simple signe que la roue a atteint la fin de sa durée de vie.
Il existe rarement une cause universelle à l’usure des meules en verre. La meule, la machine, la pièce à usiner, les paramètres de meulage et le système de refroidissement contribuent tous aux conditions de contact réelles. Lorsque ces conditions ne sont pas équilibrées, une usure localisée peut se développer.
La pression de meulage est l’un des facteurs les plus directs affectant l’usure par abrasion. Lorsque la pression est répartie uniformément sur la zone de contact prévue, les abrasifs diamantés peuvent enlever le verre à un rythme relativement stable. Si la pression se concentre dans une zone, cette section de la meule supporte une plus grande part de la charge de meulage.
Cela peut se produire lorsque la meule n'entre pas en contact uniformément avec le verre, lorsque la pièce n'est pas positionnée correctement ou lorsque la machine applique une pression incohérente pendant l'alimentation. Une petite erreur d’alignement peut ne pas être évidente au premier abord, mais un contact répété dans les mêmes conditions peut accélérer l’usure d’une section particulière.
Une pression de meulage excessive peut également augmenter la génération de chaleur et la charge abrasive. À mesure que la résistance locale augmente, la zone affectée peut s'user plus rapidement que le reste de la roue, modifiant progressivement le profil de la roue.
Une roue correctement fabriquée peut néanmoins avoir des performances médiocres si elle est mal installée. Des erreurs de montage, un faux-rond de la broche, un mauvais alignement ou un montage instable peuvent modifier le contact réel entre la meule et le verre.
Par exemple, si la roue n'est pas correctement installée sur la broche, la surface de travail risque de ne pas tourner dans un plan stable. Même un petit voile peut créer des points de contact hauts et bas répétés. Au fil du temps, ces variations peuvent produire une usure inégale reconnaissable.
Les vibrations des machines méritent une attention similaire. Des vibrations excessives peuvent augmenter l’impact local et réduire la stabilité du meulage. Cela peut également rendre difficile la distinction entre un problème de roue et un problème de machine, car les deux peuvent produire des bords incohérents.
Pour cette raison, l’inspection des roues ne doit pas être séparée de l’inspection des équipements. Lorsqu'une usure inhabituelle apparaît peu de temps après l'installation d'une nouvelle roue, il peut être plus utile de vérifier la précision du montage, l'état de la broche, l'alignement et le faux-rond que de remplacer immédiatement la roue.
Les paramètres de meulage déterminent directement la charge mécanique et thermique subie par la meule. La vitesse d'avance, la vitesse de la meule, la profondeur de meulage et la quantité de matière enlevée par passe influencent toutes l'usure abrasive.
Une vitesse d'avance élevée peut augmenter la production, mais si la meule n'est pas conçue ou conditionnée pour cette charge de travail, la résistance au meulage peut augmenter. Une profondeur de meulage excessive peut avoir un effet similaire en augmentant la quantité de verre enlevée lors de chaque cycle de contact.
La relation entre ces variables est plus importante que n’importe quel paramètre individuel. Un paramètre qui fonctionne bien sur une machine ou une spécification de verre peut ne pas produire le même résultat sur une autre ligne de production.
Pour une discussion plus détaillée de cette relation, voir Comment les paramètres de meulage affectent les performances de la meule en verre .
Les spécifications abrasives affectent également le comportement à l’usure. La taille des grains de diamant influence l’action de coupe, la finition de surface, la résistance au meulage et la façon dont les particules abrasives interagissent avec le verre.
Si la taille des grains ne correspond pas à l'application, la meule peut rencontrer une résistance excessive ou ne pas parvenir à fournir l'équilibre prévu entre l'enlèvement de matière et la qualité de finition. Le diamètre de la roue, le profil, les caractéristiques de liaison et les dimensions de montage doivent également correspondre à la machine et au processus.
Cela ne signifie pas qu’un grain plus fin ou plus grossier soit intrinsèquement meilleur. Les spécifications correctes dépendent de l'épaisseur du verre, des exigences de retrait, de la qualité des bords souhaitée, de la capacité de la machine et des conditions de fonctionnement.
Une référence utile pour cet aspect est Comment choisir la taille des grains de diamant pour le meulage du verre , qui fournit plus de détails sur la manière dont la sélection des grains est liée aux exigences de meulage du verre.
La chaleur est un autre facteur qui peut contribuer à une usure instable. Le meulage du verre génère de la chaleur au niveau de la zone de contact, en particulier lorsque la charge de meulage est élevée. Un refroidissement efficace permet de contrôler cette charge thermique et de maintenir le processus plus stable.
Le problème n’est pas simplement la quantité de liquide de refroidissement. La distribution compte également. Si le liquide de refroidissement atteint une partie de la zone de contact plus efficacement qu'une autre, les conditions thermiques peuvent différer dans la zone de travail. Des buses obstruées, un positionnement incorrect des buses, un débit inadéquat ou un liquide de refroidissement contaminé peuvent tous réduire l'efficacité du refroidissement.
Un système de refroidissement stable aide également à éliminer les débris de meulage de la zone de contact. Lorsque des débris s’accumulent, la résistance au meulage peut augmenter et interférer avec l’action de coupe normale de l’abrasif.
La première conséquence majeure d'une usure inégale de la meule est une modification du profil de travail de la meule. Comme une section s'use plus rapidement, la géométrie d'origine peut ne plus être conservée. Cela modifie la façon dont la roue entre en contact avec le verre et peut créer une instabilité supplémentaire.
L'effet est souvent visible dans la qualité des bords. Un profil usé ou déformé peut produire une géométrie de bord incohérente, des surfaces plus rugueuses ou un écaillage accru. Dans les applications où le bord du verre doit répondre à des exigences dimensionnelles strictes, même un changement modéré de profil peut devenir un problème de production.
L'écaillage est particulièrement important car il peut avoir plusieurs causes. L’usure des meules, les paramètres de meulage, les caractéristiques du verre, l’état de la machine et le refroidissement peuvent tous y contribuer. Lorsque l’écaillage augmente en même temps qu’une usure inégale des roues, les deux problèmes doivent être étudiés ensemble. Une référence détaillée est disponible dans Pourquoi le verre s’écaille-t-il pendant le meulage ? Causes et solutions .
Une usure inégale peut également augmenter les coûts d’exploitation. Il peut être nécessaire de remplacer une meule avant d'avoir utilisé toute sa capacité abrasive, car son profil ou ses performances de meulage sont devenus inacceptables. Un remplacement fréquent entraîne des coûts de matériaux ainsi que des temps d'arrêt des machines, des travaux de configuration et des interruptions potentielles de production.
Pour le traitement de gros volumes de verre, la cohérence est souvent plus importante que le simple fait d’atteindre une vitesse de broyage initiale élevée. Une roue qui maintient des performances stables pendant une partie importante de sa durée de vie peut fournir un processus de production plus prévisible.
Lorsqu'une usure inhabituelle apparaît, le remplacement immédiat de la roue peut résoudre le symptôme sans s'attaquer à la cause sous-jacente. Une approche plus efficace consiste à vérifier systématiquement le processus.
Commencez par la roue elle-même. Inspectez le profil de travail, la surface abrasive, les dommages visibles et la répartition de l'usure. Comparez le profil actuel avec la géométrie attendue si des enregistrements dimensionnels sont disponibles.
Il est également utile de comparer une roue nouvellement installée avec une roue usée. Si la même zone développe de manière répétée une usure excessive sur différentes roues, la cause peut être liée à la configuration de la machine ou aux conditions du processus plutôt qu'à un défaut isolé de la roue.
L'étape suivante consiste à inspecter l'équipement. Le montage des roues, le faux-rond de la broche, l'alignement, la stabilité des fixations et les vibrations de la machine doivent tous être pris en compte.
Si possible, observez si l'usure anormale correspond à une position de contact particulière. Un schéma répété peut fournir des preuves utiles. Par exemple, une usure localisée qui se produit dans la même section de la roue après chaque installation peut indiquer un problème mécanique ou d'alignement constant.
Comparez les paramètres de production actuels avec les paramètres stables précédents. Portez une attention particulière à la vitesse d'avance, à la vitesse de la meule, à la profondeur de meulage et aux changements dans le débit de production.
Une augmentation soudaine de la vitesse d'avance ou de la profondeur de meulage peut modifier la charge exercée sur la meule. Si une usure inégale a commencé après un changement de processus, le timing lui-même peut fournir un indice important.
Le débit du liquide de refroidissement et le positionnement des buses doivent être vérifiés parallèlement à la vitre elle-même. Les changements dans l'épaisseur du verre, les lots de production, la géométrie des bords ou la qualité des matériaux entrants peuvent modifier la charge de meulage.
La relation diagnostique suivante peut être utile :
| Symptôme observé | Cause possible | Zone principale à inspecter |
|---|---|---|
| Un côté s'use plus vite | Contact ou pression inégale | Alignement et montage des roues |
| Le profil change rapidement | Charge de meulage excessive | Avance et profondeur de meulage |
| Usure abrasive localisée | Contact ou refroidissement irrégulier | Zone de contact et répartition du liquide de refroidissement |
| Écaillage accru des bords | État de la roue ou instabilité du processus | Spécifications des meules et paramètres de meulage |
L’objectif n’est pas d’identifier immédiatement une seule cause. Il s’agit de déterminer quelle partie du processus produit la charge anormale.
Une fois la cause probable identifiée, les mesures correctives doivent se concentrer sur la restauration d'un contact stable et d'une répartition de la charge.
Le choix des roues ne doit pas se limiter au diamètre et à la taille des grains. Le type de verre, l'épaisseur, la géométrie des bords, la finition requise, la configuration de la machine et le volume de production affectent tous les spécifications de la roue appropriée.
Une meule conçue pour une application particulière peut offrir un meilleur équilibre entre capacité de coupe, rétention du profil et résistance à l'usure. Ceci est particulièrement important lors du traitement de différents produits en verre sur la même ligne de production.
Une installation cohérente est essentielle pour un meulage reproductible. La surface de montage doit être propre, la roue doit être correctement installée et la broche et le support doivent rester en bon état.
Des contrôles réguliers sont particulièrement importants lorsqu'une ligne de production fonctionne pendant de longues périodes. L'usure mécanique ou l'accumulation de débris peuvent progressivement affecter l'alignement, même lorsque la configuration d'origine de la machine était correcte.
Une fois les paramètres appropriés établis, les modifications inutiles doivent être évitées. Augmenter la vitesse de production sans tenir compte de la charge de meulage qui en résulte peut réduire la durée de vie de la meule et introduire une instabilité.
Les ajustements des paramètres doivent être évalués en même temps que la qualité des bords, l'usure des roues, les vibrations et le rendement de production. Une vitesse d'avance légèrement inférieure peut parfois produire un meilleur résultat global si elle améliore considérablement la stabilité de la meule et réduit la fréquence de remplacement.
Le liquide de refroidissement doit atteindre la zone de broyage de manière uniforme et continue. Les buses doivent être vérifiées pour déceler tout blocage ou déplacement, et le système de refroidissement doit être entretenu conformément aux exigences de l'équipement.
Un refroidissement stable est particulièrement important lorsque les conditions de production imposent une charge élevée sur la meule. Cela peut aider à contrôler les variations thermiques et à maintenir un comportement de meulage plus cohérent.
Toute usure inégale ne signifie pas nécessairement que la roue doit être remplacée immédiatement. La décision doit être basée sur la question de savoir si la meule peut encore répondre aux performances de traitement requises.
Une meule peut devoir être remplacée lorsque son profil a suffisamment changé pour affecter la géométrie des bords, lorsque l'écaillage ou les défauts de surface augmentent, ou lorsque la résistance au meulage et les vibrations deviennent difficiles à contrôler. La cohérence dimensionnelle est un autre indicateur pratique, en particulier pour les applications de verre de précision.
La durée de vie réelle varie également en fonction du matériau du verre, de son épaisseur, de la profondeur de meulage, des spécifications de la meule, de la machine et des conditions de fonctionnement. Une valeur de kilométrage fixe ne peut pas représenter avec précision chaque application.
Le point important est d’éviter d’utiliser une meule simplement parce qu’elle contient encore des matériaux abrasifs visibles. Si la meule ne peut plus conserver le profil de meulage ou la qualité des bords requis, sa durée de vie pratique est peut-être déjà terminée.
La conception de la meule a une influence directe sur la régularité de ses performances dans le temps. La qualité de l'abrasif, les caractéristiques de liaison, la géométrie de la meule, la rétention du profil et la précision de fabrication affectent tous la façon dont la meule réagit aux charges de meulage répétées.
Pour le traitement du verre, l'équilibre entre netteté et résistance à l'usure est particulièrement important. Une meule qui coupe efficacement mais s'use trop rapidement peut augmenter la fréquence de remplacement. Une meule présentant une forte résistance à l'usure mais une capacité de coupe insuffisante peut augmenter la résistance au meulage et réduire l'efficacité du processus.
La qualité de fabrication compte également. Des dimensions précises et un équilibrage dynamique approprié peuvent contribuer à réduire les vibrations et à assurer un fonctionnement stable, en particulier à des vitesses de broche plus élevées. L’objectif n’est pas simplement de produire une meule ayant une longue durée de vie théorique, mais une meule capable de maintenir des performances de meulage utiles tout au long de cette durée de vie.
La conception spécifique à l'application est une autre considération. Le verre photovoltaïque, le verre automobile et le verre pour appareils électroménagers peuvent avoir différentes épaisseurs, exigences de bord, volumes de production et configurations d'équipement. Une spécification de roue qui fonctionne bien dans une application ne doit pas automatiquement être considérée comme optimale pour une autre.
Par exemple, la gamme de produits de traitement du verre de Meijie comprend des solutions dédiées à différentes applications, notamment la meule pour verre photovoltaïque, la meule pour verre pour appareils électroménagers et la meule pour verre automobile. Ces conceptions spécifiques à une application fournissent une base pour adapter les outils abrasifs aux différentes exigences de traitement du verre plutôt que de s'appuyer sur une seule spécification universelle.
Une usure inégale des meules de verre est généralement le signe que les conditions de meulage ne sont pas complètement équilibrées. La cause peut être l'alignement mécanique, l'installation, la pression de meulage, les paramètres de traitement, les spécifications de la meule, le refroidissement ou des modifications dans le verre lui-même.
La réponse la plus efficace est une inspection structurée plutôt qu’un remplacement immédiat des roues. La vérification de la meule, de la machine, des paramètres, du système de refroidissement et de l'état de la pièce peut révéler où la charge supplémentaire est générée.
Pour les lignes de production où la qualité des bords et le débit sont importants, l’objectif doit être une usure prévisible plutôt qu’une simple durée de vie maximale des roues. Une meule en verre correctement adaptée, combinée à des conditions de machine stables et à des paramètres de meulage contrôlés, peut aider à maintenir une qualité de bord constante tout en réduisant les coûts inutiles des consommables et des temps d'arrêt.