Oct 10,2026
Comment les meules sont-elles utilisées dans le traitement du verre d’affichage des véhicules ?
L’écaillage des bords du verre est un problème de qualité courant dans le traitement de précision du verre. De petits éclats, microfissures, bords rugueux et profils irréguliers peuvent apparaître lorsque le processus de meulage n'est pas correctement adapté au matériau du verre, à la meule, à l'équipement ou aux paramètres de traitement. Pour les fabricants traitant du verre photovoltaïque, électroménager ou automobile, ces défauts peuvent affecter la qualité des bords, la cohérence dimensionnelle, le rendement de production et les taux de reprise.
La cause n’est pas toujours la meule elle-même. La taille des grains de diamant, l'usure de la meule, le profil de la meule, la pression de meulage, la vitesse d'avance, la profondeur de meulage, les vibrations de la machine, le faux-rond de la meule et les conditions de refroidissement peuvent tous influencer le résultat. Une approche systématique de l’écaillage des bords du verre doit donc prendre en compte l’ensemble du processus de meulage plutôt qu’un seul paramètre.
Ce guide explique les principales causes d'écaillage lors du meulage du verre, comment identifier la source du problème et comment sélectionner une meule de verre appropriée pour un traitement des bords plus stable.
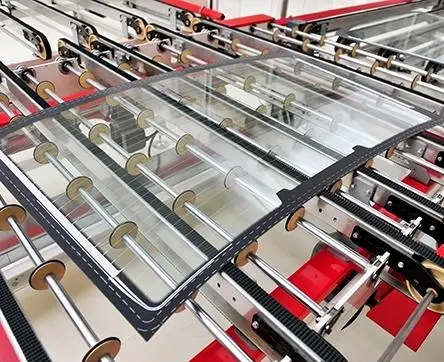
L'écaillage du verre se produit lorsque le matériau se détache du bord au lieu d'être retiré lors d'un processus de meulage contrôlé. Le verre étant fragile, des contraintes mécaniques excessives peuvent produire des dommages localisés autour de la zone de meulage. La gravité des dommages peut aller de petits éclats de bord à des fissures visibles ou à un profil de bord irrégulier.
Les signes courants d’écaillage des bords du verre comprennent :
La localisation et l’apparence du défaut peuvent fournir des indices utiles. Des écailles concentrées sur des sections particulières du bord peuvent indiquer un problème avec le profil de la meule, l'alignement de la machine ou les conditions de meulage locales. Des dommages plus constants sur l'ensemble du bord peuvent indiquer les spécifications de la meule, le choix du grain, la vitesse d'avance ou la pression de meulage.
Pour cette raison, les opérateurs ne doivent pas immédiatement supposer qu’une meule de verre défectueuse en est la seule cause. La meule, la machine, les caractéristiques du verre et les paramètres du processus doivent être pris en compte ensemble.
L'écaillage du verre résulte généralement d'un déséquilibre entre l'action de meulage et la résistance du bord du verre. Lorsque la coupe abrasive est trop agressive, instable ou mal adaptée à l'application, la force de meulage peut provoquer des fractures indésirables au lieu de produire un bord contrôlé.
La meule a une influence directe sur la manière dont la matière est retirée du bord du verre. Une meule doit correspondre au type de verre, à son épaisseur, à la géométrie des bords requise, à l'équipement de traitement et à la finition souhaitée. L’utilisation d’une meule inappropriée peut rendre le processus de meulage moins stable et augmenter le risque de défauts de bord.
Une meule de verre appropriée doit fournir une action abrasive contrôlée tout en conservant sa forme et ses caractéristiques de coupe prévues tout au long du cycle de meulage. Des facteurs tels que la taille des grains de diamant, les caractéristiques de liaison, le profil de la meule et les dimensions de la meule affectent tous la façon dont l'abrasif interagit avec le verre.
Ceci est particulièrement important lorsque différentes applications utilisent des conditions de traitement très différentes. Le broyage de verre photovoltaïque en grand volume peut donner la priorité à un traitement stable à grande vitesse et à une longue durée de vie des meules, tandis que le verre automobile peut nécessiter une plus grande attention au profil des bords et à la conservation de la forme.
Pour différentes applications de verre et configurations d'équipement, Meijie propose une gamme de meules de traitement du verre couvrant les exigences de meulage du verre photovoltaïque, du verre pour appareils électroménagers et du verre automobile.
La taille des grains de diamant affecte le comportement de coupe et la finition de surface produite par une meule. Une spécification de grain trop agressive pour l'application peut augmenter les contraintes mécaniques localisées, tandis qu'une spécification trop fine peut ne pas fournir l'efficacité d'enlèvement de matière requise.
Le grain approprié doit donc être pris en compte ainsi que l'épaisseur du verre, la géométrie des bords, la finition requise, la vitesse de meulage et les exigences d'enlèvement de matière. Il ne suffit pas de sélectionner un grain uniquement en fonction de l’aspect de surface souhaité.
Par exemple, les lignes de production axées sur un enlèvement de matière élevé peuvent nécessiter des spécifications abrasives différentes de celles des applications de précision où la finition des bords et la cohérence dimensionnelle sont plus importantes. La relation entre la taille des grains et les performances de meulage est également étroitement liée à l'état de la meule et aux paramètres du processus.
C'est pourquoi la sélection des abrasifs diamantés constitue une partie importante des spécifications des meules diamantées plutôt qu'une décision d'achat isolée.
La pression de meulage détermine la force avec laquelle l'abrasif entre en contact avec la surface du verre. Une pression excessive peut augmenter la charge mécanique à l’interface de meulage et rendre le bord fragile du verre plus vulnérable à l’écaillage.
Lorsque la pression est trop élevée, la meule peut éliminer le matériau de manière plus agressive que le bord du verre ne peut le supporter. Cela peut devenir particulièrement visible lors du traitement de verre fin ou lorsque l'opération de meulage implique un enlèvement de matière relativement important.
La pression de meulage doit donc être contrôlée en fonction des spécifications de la meule, de l'épaisseur du verre, de la profondeur de meulage, de la vitesse d'avance et de la configuration de l'équipement. Si des écailles apparaissent après un changement de vitesse de production ou des exigences d'enlèvement de matière, la pression de meulage doit être prise en compte dans le cadre du processus de dépannage plutôt que de traiter la meule comme la seule variable.
La vitesse d'avance et la vitesse de la meule influencent la durée pendant laquelle l'abrasif reste en contact avec une section particulière du bord du verre et la quantité de matière qui doit être enlevée à chaque étape du processus de meulage.
Une avance trop élevée peut augmenter la charge exercée sur la meule et le bord du verre. Si les spécifications de la meule ou la configuration de la machine ne peuvent pas maintenir une rectification stable malgré l'augmentation du taux de production, les défauts de bord peuvent devenir plus visibles.
Dans le même temps, réduire la vitesse d’avance n’est pas automatiquement la bonne solution. L'efficacité de la production, les caractéristiques des meules, l'épaisseur du verre et le résultat de meulage attendu doivent tous être pris en compte ensemble. Un processus stable est un processus dans lequel la meule peut maintenir un contact abrasif constant sans créer de contraintes localisées excessives.
Cet équilibre est particulièrement important dans le traitement de gros volumes de verre, où les lignes de production nécessitent à la fois un enlèvement de matière efficace et une qualité de bord constante.
La profondeur de meulage détermine la quantité de matière enlevée à chaque passage. Si la profondeur est excessive, la meule doit enlever davantage de matière à la fois, ce qui augmente la charge de meulage et le risque de contraintes localisées.
Le risque peut devenir plus important lors du traitement de verre plus épais, de la correction d'une surépaisseur de bord importante ou de l'utilisation d'un processus de meulage destiné à un enlèvement de matière important. Au lieu de s'appuyer sur une seule étape de broyage agressif, le processus devra peut-être être ajusté pour répartir l'enlèvement de matière de manière plus cohérente.
La profondeur de meulage doit donc être prise en compte en même temps que l'affûtage de la meule, la taille des grains, la vitesse d'avance et la stabilité de la machine. Si l'écaillage augmente après avoir modifié la quantité de matière enlevée par passe, la profondeur de meulage est un paramètre important à étudier.
Une meule ne conserve pas exactement le même état tout au long de sa durée de vie. À mesure que les performances abrasives changent, la meule peut nécessiter une force plus grande pour obtenir le même résultat de meulage. L'usure peut également affecter le profil prévu et la stabilité dimensionnelle de la roue.
Une meule usée peut produire une qualité de carre incohérente, en particulier lorsque le processus nécessite une géométrie de carre spécifique. Si l’écaillage s’aggrave progressivement après une production prolongée, plutôt que d’apparaître immédiatement après l’installation d’une nouvelle meule, l’usure de la meule doit être vérifiée.
L’état des roues doit également être pris en compte ainsi que leur durée de vie. Une meule plus durable n’a de valeur que lorsqu’elle peut maintenir des performances de meulage stables tout au long de sa durée de vie. Pour les applications de précision, la rétention du profil et une action abrasive constante peuvent être aussi importantes que la quantité totale de verre traitée avant son remplacement.
Le profil de la roue doit correspondre à la géométrie des bords requise par le produit verrier. Si le profil ne correspond pas correctement au bord prévu, le contact entre la roue et le verre peut devenir instable ou irrégulier.
Cela est particulièrement pertinent pour le verre automobile, où différents produits peuvent nécessiter des configurations de bords spécifiques. Les profils ronds, en échelle, plats ou de type V peuvent impliquer différentes conditions de contact lors du meulage.
Une meule pour verre automobile spécifique au profil peut donc être sélectionnée en fonction de la géométrie de traitement requise et de la configuration de l'équipement. Une bonne correspondance de profil aide à maintenir un contact cohérent et prend en charge un traitement stable des bords.
Même une meule appropriée peut produire de mauvais résultats si la machine ne fonctionne pas dans un état stable. Des vibrations excessives, un faux-rond de la broche, un montage incorrect des meules ou des problèmes d'alignement peuvent provoquer un contact irrégulier entre l'abrasif et le verre.
La variation qui en résulte peut apparaître sous la forme d’écailles localisées, de finitions de bords inégales ou de dimensions incohérentes. Si un défaut apparaît de manière répétée à un endroit particulier ou change lorsque la roue est remontée, l'état de la machine doit être examiné.
L’équilibre des roues et la précision du montage sont également importants. Le système de meulage doit tourner en douceur pour que l'abrasif maintienne un contact prévisible avec le verre tout au long du processus.
Le broyage génère de la chaleur au niveau de la zone de contact. Si le refroidissement est inadéquat, le processus de meulage peut devenir moins stable et les effets thermiques peuvent s'ajouter aux contraintes mécaniques déjà présentes sur le bord du verre.
Les conditions de refroidissement doivent être prises en compte ainsi que la vitesse de meulage, l'avance, l'état de la meule et l'enlèvement de matière. Dans les applications à haut rendement, la simple augmentation de la vitesse de production sans revoir le système de refroidissement peut modifier les conditions globales de broyage.
Un processus de refroidissement stable permet de maintenir des conditions de meulage constantes et permet une qualité de bord prévisible, en particulier lors d'une production continue.
Lorsque des éclats sur les bords du verre apparaissent, la modification simultanée de plusieurs variables peut rendre la cause réelle difficile à identifier. Une approche plus efficace consiste à vérifier systématiquement la meule, l’équipement, les paramètres de traitement et les caractéristiques du verre.
Lors du dépannage d’un problème d’écaillage, les opérateurs doivent d’abord vérifier :
La première étape consiste généralement à déterminer si le défaut est nouveau ou s’il s’est progressivement aggravé. Les éclats qui apparaissent immédiatement après le changement d'une roue peuvent suggérer un problème de spécification, de profil, de montage ou de correspondance de processus. Un écaillage qui se développe progressivement peut indiquer une usure de la meule, une perte de profil ou un changement des conditions de processus.
Le schéma du défaut est également utile. Les dommages concentrés dans une zone particulière peuvent indiquer l’alignement de la machine, le profil des roues ou les conditions de contact locales. Un écaillage constant le long du bord traité peut nécessiter un examen plus approfondi de la sélection des grains, de la pression de meulage, de la vitesse d'avance ou de l'état de la meule.
Un processus de dépannage contrôlé permet de déterminer plus facilement si les paramètres de la meule, de la machine ou du traitement doivent être ajustés.
Réduire l’écaillage nécessite plus que simplement réduire la vitesse de meulage. La meule et les conditions de traitement doivent être adaptées à l'application du verre afin que la matière puisse être enlevée efficacement sans créer de contrainte excessive sur le bord.
Plusieurs facteurs doivent être pris en compte ensemble lors de l’optimisation d’un processus de broyage du verre :
La sélection d'une meule pour verre doit commencer par l'application plutôt que par une seule spécification. Le type de verre, l'épaisseur, la géométrie des bords, la configuration de la machine, la finition requise et la vitesse de production influencent tous la conception appropriée des meules.
Par exemple, une meule utilisée pour le traitement de grands volumes de verre photovoltaïque devra peut-être donner la priorité à la netteté, à la qualité stable des bords et à la durée de vie. Le verre des appareils électroménagers peut mettre davantage l’accent sur la précision, la rétention du profil et le meulage profond ou lourd. Le verre automobile peut nécessiter des profils spécifiques et une conservation de forme stable.
La bonne meule doit donc concilier efficacité de meulage et qualité des bords. Une spécification qui fonctionne bien dans une application ne devrait pas être automatiquement transférée vers une autre application sans tenir compte des différences dans les exigences en matière de matériaux et de traitement.
Le grain diamanté doit être sélectionné en fonction de l'équilibre requis entre l'enlèvement de matière et la finition des bords. Des abrasifs plus grossiers peuvent permettre un enlèvement de matière plus agressif, tandis que des abrasifs plus fins peuvent être utilisés lorsqu'une action de meulage et une finition plus contrôlées sont requises.
Cependant, la taille des grains ne doit pas être considérée indépendamment. L'épaisseur du verre, le profil de la meule, l'avance, la profondeur de meulage, l'état de la machine et la qualité des bords requise influencent tous le résultat final.
En cas d'écaillage, le changement du grain peut aider, mais il doit être évalué en même temps que les autres paramètres de meulage. Une spécification de grain appropriée ne peut pas compenser indéfiniment une pression excessive, une avance incorrecte, un voile de roue ou un profil inadapté.
Le profil des roues devient particulièrement important lorsque le verre nécessite une géométrie de bord spécifique. Une inadéquation entre le profil de la roue et le bord souhaité peut produire un contact irrégulier et affecter à la fois la précision dimensionnelle et la qualité du bord.
Pour le verre automobile, les exigences de profil peuvent inclure des configurations de type V, à bord rond, à bord en échelle ou à bord plat. La meule doit donc être adaptée à la géométrie prévue et à l'équipement utilisé pour l'usinage.
Une meule pour verre automobile correctement sélectionnée peut prendre en charge un traitement stable où la précision du profil et la conservation de la forme sont des considérations importantes.
Les paramètres de broyage doivent être ajustés en groupe plutôt qu’individuellement. L'avance, la profondeur de meulage, la pression et la vitesse de la meule s'influencent mutuellement, et la modification d'un paramètre peut modifier les conditions globales de meulage.
Si les copeaux augmentent après l'augmentation de la vitesse de production, la meule et le processus doivent être évalués pour déterminer si la nouvelle vitesse d'avance reste appropriée. De même, augmenter l'enlèvement de matière sans examiner la profondeur de meulage et l'état de la meule peut augmenter la charge sur le bord du verre.
L'optimisation des processus doit donc se concentrer sur le maintien d'une relation stable entre l'enlèvement de matière, les performances des roues et la capacité de la machine.
La stabilité de la machine est essentielle pour un meulage constant des bords du verre. Des vibrations excessives ou un voile de roue peuvent créer des conditions de contact fluctuantes, même lorsque les spécifications de la roue elles-mêmes sont appropriées.
Des contrôles réguliers du montage des roues, de l'état de la broche, de l'alignement et des vibrations de la machine peuvent aider à identifier les causes mécaniques d'une qualité de bord incohérente. L'équilibrage dynamique est également pertinent lorsqu'une rotation douce et stable des roues est requise.
Ces contrôles sont particulièrement importants lorsqu'une nouvelle meule produit des résultats inattendus ou lorsque la même meule fonctionne différemment sur différentes machines.
Différentes applications du verre imposent différentes exigences au processus de meulage. Une spécification de roue qui fonctionne efficacement sur le verre photovoltaïque peut ne pas offrir le même équilibre d'efficacité, de contrôle du profil et de finition sur le verre automobile ou électroménager.
La comparaison suivante résume les principales considérations :
| Application du verre | Principales exigences de broyage | Considérations sur la roue clé | Produit approprié |
|---|---|---|---|
| Verre PV | Haute efficacité, qualité de bord stable, longue durée de vie | Grain, profil, netteté, compatibilité machine | Meule de verre PV |
| Verre pour appareils électroménagers | Précision, maintien du profil, meulage lourd ou profond | Netteté, stabilité dimensionnelle, durée de vie | Meule en verre pour appareils électroménagers |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
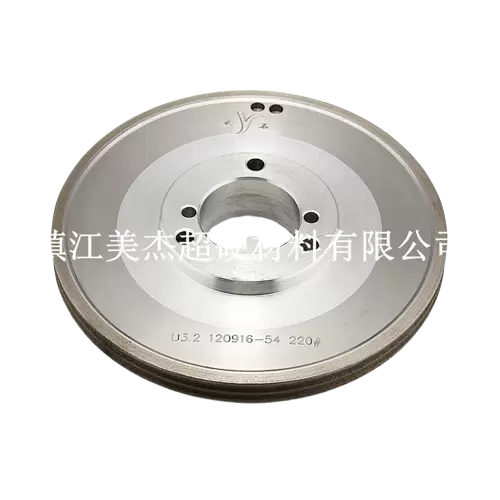
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
Les spécifications disponibles incluent des diamètres extérieurs de 150 à 248 mm pour différents modèles de produits, avec des tailles de grains de diamant allant de 150# à 400# dans les configurations répertoriées.
Pour les applications automobiles exigeantes, une meule pour verre automobile à faible écaillage peut être évaluée avec le profil de la meule, la compatibilité de l'équipement, la taille des grains et les paramètres de traitement pour obtenir une qualité de bord plus constante.
La meule la plus adaptée dépend des exigences réelles du traitement plutôt que de la seule catégorie de verre.
Pour le verre photovoltaïque, l'efficacité de la production, la qualité stable des bords, la netteté, la compatibilité des machines et la durée de vie sont des considérations importantes. Les spécifications des roues doivent prendre en charge la vitesse et l'épaisseur de verre requises par la chaîne de production.
Pour le verre d'appareils électroménagers, la précision, la rétention du profil, la stabilité dimensionnelle et la capacité d'enlèvement de matière peuvent faire l'objet d'une plus grande importance, en particulier dans les applications de coupe profonde ou de meulage intensif.
Pour le verre automobile, la géométrie des bords et la rétention de forme deviennent particulièrement importantes. Le profil de la meule doit correspondre au bord requis, tandis que les spécifications abrasives doivent permettre un traitement stable et une précision dimensionnelle constante.
Dans les trois applications, le choix de la meule doit être pris en compte en même temps que l'état de la machine et les paramètres du processus. Une meule de haute qualité ne peut pas compenser complètement une pression de meulage excessive, une avance inadaptée, des vibrations de la machine ou un montage incorrect de la meule.
Le verre peut s'écailler lorsque la contrainte mécanique générée lors du meulage dépasse la résistance du bord du verre. Une meule inadaptée, une pression de meulage excessive, une avance élevée, une profondeur de meulage excessive, une usure de la meule, des vibrations ou un profil de meule inapproprié peuvent tous contribuer à des conditions de meulage des bords instables.
Oui. La taille des grains de diamant affecte le comportement de coupe abrasive et l'enlèvement de matière. Si le grain n'est pas adapté à l'épaisseur du verre, à la finition des bords requise et aux conditions de meulage, le processus peut devenir trop agressif ou inefficace. Le grain doit être sélectionné en même temps que le profil de la meule, les paramètres de meulage et la configuration de la machine.
L'écaillage peut souvent être réduit en sélectionnant une meule en verre appropriée, en adaptant la taille des grains de diamant à l'application, en contrôlant l'avance et la pression de meulage, en maintenant le profil de meule correct et en vérifiant les vibrations et le faux-rond de la machine. Un refroidissement stable et des contrôles réguliers de l’état des roues sont également importants.
Une meule usée peut contribuer à une qualité de bord inégale, car le tranchant abrasif et la stabilité du profil peuvent changer avec le temps. Si l'écaillage s'aggrave à mesure que la meule approche de la fin de sa durée de vie utile, l'état de la meule doit être vérifié ainsi que les paramètres de meulage et la stabilité de la machine.
La sélection doit tenir compte du type de verre, de son épaisseur, de la géométrie des bords, de la configuration de la machine, de la finition requise, de la vitesse de production et de la durée de vie prévue des meules. Le traitement du verre photovoltaïque peut donner la priorité à une efficacité élevée et à une qualité de bord stable, tandis que le verre automobile nécessite souvent une plus grande attention à la précision du profil et à la conservation de la forme.
L’écaillage du verre lors du meulage est rarement causé par un seul facteur. L'écaillage des bords du verre peut être influencé par le choix de la meule, la taille des grains de diamant, l'usure de la meule, le profil de la meule, la pression de meulage, l'avance, la profondeur de meulage, les vibrations de la machine, le faux-rond et les conditions de refroidissement.
Une approche plus fiable consiste à évaluer le processus de meulage complet et à adapter la meule de verre à l'application. Le verre photovoltaïque, électroménager et automobile a chacun des exigences de traitement différentes, ce qui rend la sélection des meules spécifiques à l'application importante pour maintenir la qualité des bords et la stabilité de la production.
Pour les fabricants cherchant à réduire l’écaillage et à améliorer l’homogénéité du meulage, l’accent doit être mis sur l’interaction entre l’outil abrasif, le matériau en verre, la machine et les paramètres de traitement plutôt que sur une spécification unique.