Sep 03,2026
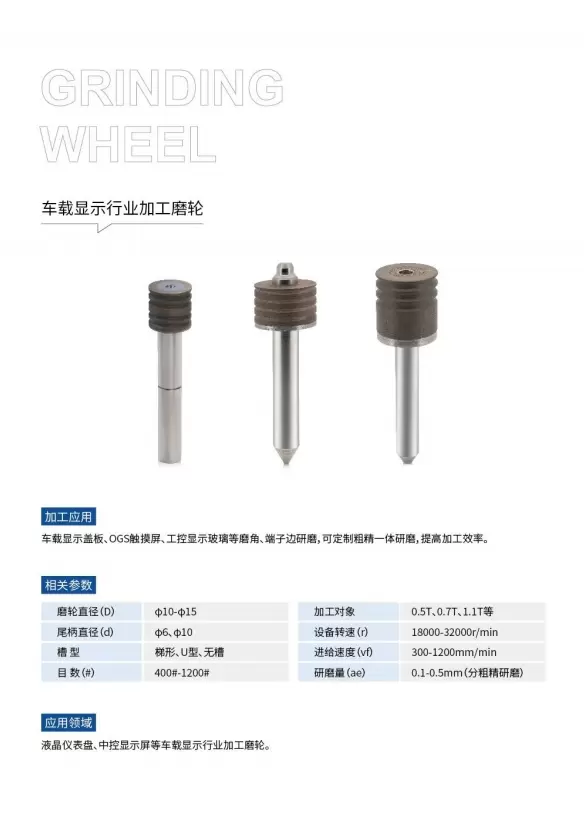
Meules pour verre d'affichage : facteurs clés dans le traitement des bords
Le traitement CNC des bords du verre impose des exigences plus élevées aux outils abrasifs que les opérations de meulage du verre conventionnelles. Les centres d'usinage peuvent fournir des mouvements précis, un positionnement reproductible et des chemins de traitement contrôlés, mais ces avantages ne peuvent être convertis en bords finis cohérents que lorsque la meule fonctionne de manière fiable tout au long de l'opération. L’affûtage des meules, la résistance à l’usure, la stabilité dimensionnelle, le contrôle de l’écaillage et la compatibilité avec la machine influencent tous le résultat final.
Pour les fabricants traitant du verre d'affichage, du verre architectural, du verre industriel ou d'autres composants en verre de précision, le choix de la meule doit donc être considéré comme faisant partie du système d'usinage complet. Une meule qui fonctionne bien sur une machine ou une spécification de verre peut ne pas fournir le même résultat sous une configuration de broche, une vitesse d'avance, une épaisseur de verre ou un profil de bord différents.
Cet article examine les principales exigences en matière de meule pour le traitement CNC des bords du verre , notamment les performances de la meule, les spécifications physiques, la compatibilité des équipements, les conditions de fonctionnement et la sélection spécifique à l'application. L'objectif est de fournir une référence technique pratique aux fabricants évaluant les meules pour les centres d'usinage CNC.
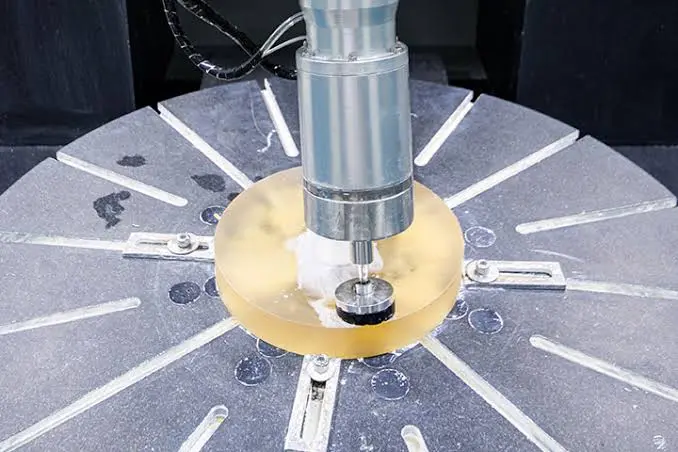
Le traitement CNC des bords du verre combine un mouvement contrôlé de la machine avec l'élimination des matériaux abrasifs. Contrairement à une opération de rectification linéaire de base, un centre d'usinage peut effectuer plusieurs opérations sur la même pièce, notamment la rectification des bords, le profilage, le chanfreinage, le traitement des contours et d'autres opérations de précision. La meule doit donc conserver un comportement de coupe prévisible tout en suivant la trajectoire programmée.
La précision dimensionnelle est l’une des principales exigences. Le bord fini peut devoir se conformer à un profil, une largeur, un rayon ou une tolérance géométrique définis. Tout changement dans le diamètre, le profil ou le comportement de coupe de la roue pendant la production peut affecter la profondeur d'enlèvement réelle. Pour la fabrication de gros volumes, même une petite variation répétée sur des centaines ou des milliers de pièces peut entraîner des différences dimensionnelles inacceptables.
L’intégrité des bords est tout aussi importante. Le verre est très sensible aux forces de meulage localisées, aux chocs, aux vibrations et à la chaleur excessive. Des outils abrasifs mal adaptés peuvent générer un écaillage excessif des bords du verre, des micro-défauts, voire une casse complète. Ces défauts peuvent devenir particulièrement importants lorsque le verre traité est utilisé pour des applications où l'apparence, la précision de l'assemblage ou les processus ultérieurs de revêtement et de collage sont importants.
La vitesse de traitement doit également être prise en compte. Les centres d'usinage CNC sont souvent sélectionnés pour leur capacité à maintenir des cycles de production efficaces et reproductibles. Une meule avec un tranchant insuffisant peut nécessiter des vitesses d'avance plus faibles ou plusieurs passes pour obtenir l'état de bord requis. À l’inverse, un outil abrasif qui enlève de la matière de manière agressive mais manque de stabilité peut augmenter l’écaillage et les variations dimensionnelles.
Pour cette raison, une meule appropriée doit équilibrer plusieurs exigences de performances plutôt que maximiser une seule caractéristique. La netteté, la résistance à l'usure, le faible écaillage, la stabilité dimensionnelle et le fonctionnement stable à la vitesse de broche requise doivent être évalués ensemble.
Les performances d'une meule influencent directement l'interaction entre l'outil abrasif et la surface du verre. Pour les applications CNC, les caractéristiques les plus importantes sont étroitement liées à l'efficacité de coupe, à la qualité des bords et à la cohérence du processus.
| Exigence de meule | Importance dans le traitement du verre CNC |
|---|---|
| Acuité | Permet un enlèvement de matière efficace et aide à maintenir une force de coupe stable |
| Résistance à l'usure | Préserve les performances des roues pendant les cycles de production prolongés |
| Faible écaillage | Aide à maintenir l’intégrité des bords et à réduire les bris de verre |
| Stabilité dimensionnelle | Prend en charge des dimensions et des profils de bord cohérents |
| Dissipation thermique | Limite l’accumulation de chaleur lors du broyage continu |
| Élimination des copeaux | Maintient la zone de meulage dégagée et permet une coupe stable |
| Equilibre dynamique | Réduit les vibrations lors du fonctionnement à grande vitesse |
Le tranchant de la meule détermine l’efficacité avec laquelle les grains abrasifs adhèrent à la surface du verre. Une meule tranchante peut enlever de la matière avec une action de coupe contrôlée au lieu de compter sur une pression de meulage excessive. Ceci est important pour le traitement CNC car un enlèvement de matière stable permet à la trajectoire d'usinage programmée de produire des résultats plus prévisibles.
Le diamant est largement utilisé pour le meulage du verre en raison de sa dureté élevée et de sa capacité de coupe. La concentration d'abrasif, les caractéristiques des grains et le système de liaison affectent également le comportement de la surface de coupe lors de l'utilisation de la meule. Une meule correctement conçue doit conserver une capacité de coupe suffisante tout au long de son cycle de service plutôt que de devenir progressivement moins efficace après une courte période de fonctionnement.
Une machine CNC peut répéter le même programme d'usinage avec une précision de position élevée, mais la meule elle-même est un composant consommable. À mesure que la roue s'use, son diamètre effectif et son profil de travail peuvent changer. Si ce changement est important, la profondeur de meulage réelle et la géométrie des bords peuvent progressivement s'éloigner des spécifications prévues.
La résistance à l’usure est donc étroitement liée à la cohérence dimensionnelle. Une meule ayant un comportement à l'usure stable peut conserver ses caractéristiques de travail sur une période de production plus longue, réduisant ainsi la fréquence de remplacement ou de correction des outils.
Une longue durée de vie a également un effet direct sur les coûts d'exploitation. Le remplacement fréquent des roues augmente l’utilisation des consommables et entraîne des temps d’arrêt supplémentaires de la machine. Pour le traitement continu du verre, la valeur d'une meule doit donc être évaluée à la fois par son prix initial et par ses performances sur l'ensemble du cycle de production.
La meule doit enlever le verre efficacement sans générer de contraintes mécaniques excessives au niveau du bord. Un faible écaillage est particulièrement important lorsque le composant fini présente des exigences strictes en matière d’apparence ou de dimensions.
Les performances de broyage dépendent de plusieurs facteurs, notamment les caractéristiques abrasives, l'état de la meule, la profondeur de meulage, la vitesse d'avance, le refroidissement et la stabilité de la machine. La sélection des meules ne peut à elle seule éliminer toutes les sources de défauts de bord, mais un outil abrasif correctement conçu peut fournir une interface de meulage plus contrôlée.
Une géométrie stable des roues est également importante. Si le profil de travail change rapidement en raison de l'usure, les conditions de contact entre la meule et le verre peuvent changer pendant la production, affectant potentiellement à la fois la géométrie des bords et la qualité de la surface.
Le broyage continu génère de la chaleur au niveau de la zone de contact. Si la chaleur ne peut pas être contrôlée efficacement, l’interface verre-abrasif peut connaître des conditions instables. Un refroidissement adéquat et une élimination sans obstruction des copeaux aident à garder la zone de meulage plus propre et à réduire l'accumulation de chaleur et de débris abrasifs.
La structure de la roue contribue également à l'évacuation des copeaux. Une dent ou une structure abrasive appropriée peut fournir suffisamment d’espace pour que les débris de meulage quittent la zone de contact. Ceci est particulièrement pertinent dans le traitement du verre CNC à grande vitesse ou en continu, où la zone de meulage est exposée à des enlèvements de matière répétés.
Les caractéristiques de performance ne sont qu'une partie de la sélection des roues. Les dimensions physiques et la configuration de la meule doivent correspondre à la machine CNC, au porte-outil, à la pièce et à l'opération de traitement prévue.
| Spécification de la roue | Considération principale de sélection |
|---|---|
| Diamètre extérieur | Doit correspondre au dégagement de la machine et aux conditions de fonctionnement requises |
| Diamètre intérieur ou tige | Doit correspondre à la configuration de la broche ou du porte-outil |
| Taille du grain | Sélectionné en fonction de l'enlèvement de matière et de la qualité des bords requise |
| Profil de roue | Doit correspondre à la géométrie des bords requise |
| Type abrasif | Influence le comportement de coupe et les caractéristiques d'usure |
| Système de liaison | Affecte la rétention de l'abrasif, la netteté et les performances de service |
| Vitesse de fonctionnement | Doit rester compatible avec la construction des roues et les capacités de la machine |
Le diamètre de la meule CNC affecte à la fois la surface de meulage disponible et les caractéristiques de fonctionnement de l'outil. Le diamètre extérieur sélectionné doit correspondre à la configuration de la machine tout en offrant une surface de travail suffisante pour l'application prévue.
L'interface de montage est tout aussi importante. Un diamètre de tige, un diamètre intérieur ou une configuration de montage incorrects peuvent empêcher une installation correcte ou introduire une instabilité pendant le fonctionnement. Avant d'acheter une meule, les fabricants doivent confirmer les spécifications de la broche de la machine, les dimensions du porte-outil et l'espace d'installation disponible.
Par exemple, une meule diamantée CNC conçue pour différentes configurations d'équipement peut être disponible avec une plage de diamètres extérieurs de 80 à 200 mm et des diamètres intérieurs de 12 mm ou 22 mm. Ces spécifications permettent à la roue de couvrir différentes configurations de machines tout en offrant à l'utilisateur des options dimensionnelles définies pour l'installation.
La taille des grains de diamant affecte l'équilibre entre l'enlèvement de matière et l'état des bords qui en résulte. Les qualités abrasives plus grossières sont généralement associées à un enlèvement de matière plus agressif, tandis que les qualités plus fines peuvent être envisagées lorsqu'une plus grande attention est accordée à la finition et à la précision des bords.
Cependant, la taille des grains ne doit pas être sélectionnée indépendamment. L'épaisseur du verre, l'étape de traitement, la quantité d'enlèvement requise, la conception de la meule, la vitesse de broche et la vitesse d'avance influencent tous les spécifications d'abrasif appropriées.
Pour le traitement CNC des bords du verre, l’objectif n’est pas simplement de sélectionner l’abrasif le plus fin ou le plus grossier disponible. La nuance sélectionnée doit correspondre aux exigences réelles de production et rester compatible avec l’ensemble du processus d’usinage.
Les centres d'usinage CNC peuvent traiter différentes géométries de bords, ce qui fait du profil des roues un facteur de sélection important. La surface de meulage doit correspondre à la forme du bord prévue afin que la trajectoire d'outil programmée produise le profil requis sans opérations secondaires inutiles.
La configuration des rainures peut également affecter les conditions de contact et le comportement abrasif. Selon l'application, différentes structures peuvent être nécessaires pour une rectification efficace, une évacuation des copeaux ou une géométrie de bord spécifique.
Cela devient particulièrement important lorsque l’on compare le meulage général du verre CNC avec le traitement spécialisé sur quatre côtés. La meule doit être sélectionnée en fonction de la structure de la machine et de la méthode réelle de traitement des bords plutôt que sur la base uniquement de son diamètre nominal ou de son grain.
Une meule et un centre d'usinage CNC doivent être traités comme un système de traitement intégré. Même une roue haute performance peut produire des résultats instables lorsque ses dimensions, sa vitesse de fonctionnement ou son interface de montage ne correspondent pas à l'équipement.
La première considération est la compatibilité des centres d’usinage CNC. Les fabricants doivent confirmer la configuration de la broche, les dimensions de montage, la vitesse de fonctionnement maximale, les exigences du porte-outil et la taille de roue disponible avant de sélectionner une roue. Les équipements de différents fabricants peuvent utiliser des normes d'installation différentes, ce qui rend nécessaire une vérification dimensionnelle avant la production.
La vitesse de fonctionnement est un autre facteur critique. À des vitesses de rotation élevées, un déséquilibre peut produire des vibrations qui affectent la qualité des bords et la stabilité dimensionnelle. L'équilibrage dynamique est donc particulièrement important pour les applications de meulage de verre à grande vitesse. Les vibrations peuvent augmenter la variation de la force de meulage et rendre plus difficile pour la machine de maintenir un contact constant avec le verre.
La relation entre la taille de la roue et la vitesse de broche doit également être évaluée avec soin. Une roue doit être adaptée aux conditions de rotation prévues, tandis que l'équipement CNC doit fonctionner dans la plage appropriée pour la construction de la roue. L’objectif est une rectification stable et contrôlée plutôt que de simplement maximiser la vitesse de broche.
L'épaisseur de la pièce est une autre variable de sélection. Le verre utilisé dans différentes applications peut avoir des épaisseurs très différentes, et la meule doit s'adapter au taux d'enlèvement et aux conditions de contact requis. Une meule conçue pour du verre plus épais ne doit pas automatiquement être considérée comme adaptée au verre fin de précision.
Pour les fabricants comparant les meules pour centres d’usinage, l’interface de l’équipement doit donc être prise en compte parallèlement aux performances abrasives. Le diamètre de la roue, les dimensions de montage, le profil, la vitesse de fonctionnement et les exigences de la pièce doivent former une combinaison compatible.
La sélection de la meule constitue la base d'un meulage stable, mais les performances réelles du traitement dépendent également de la manière dont la meule est utilisée. Les principaux paramètres CNC incluent la vitesse de broche, l'avance, la profondeur de meulage et les conditions de refroidissement.
Ces paramètres doivent être évalués comme un système combiné. L'augmentation de la vitesse de broche à elle seule ne garantit pas une productivité plus élevée. Si la meule, l'avance, le système de refroidissement et la configuration de la machine ne correspondent pas correctement, une vitesse de fonctionnement plus élevée peut augmenter les vibrations, l'accumulation de chaleur ou les défauts de bord.
La profondeur de meulage mérite également une attention particulière lors du traitement du verre de précision. Une profondeur d'enlèvement plus grande peut améliorer la productivité lors d'un traitement grossier, mais une profondeur excessive peut augmenter la force de meulage et l'écaillage. La séparation des opérations d'ébauche et de finition peut fournir un meilleur contrôle lorsque l'enlèvement de matière et la qualité des bords sont importants.
Pour la production CNC, la stabilité des paramètres est généralement plus précieuse que les performances de pointe occasionnelles. Une condition de broyage qui peut être répétée de manière cohérente sur tous les lots de production est plus facile à contrôler, à surveiller et à optimiser.
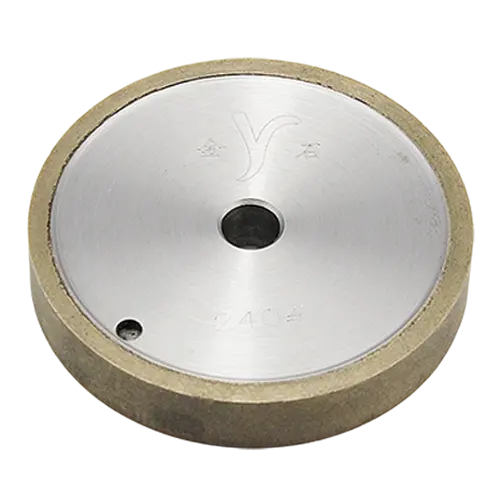
Une meule diamantée CNC appropriée doit combiner des performances abrasives avec une compatibilité dimensionnelle et matérielle. La meule diamantée CNC de Meijie est développée pour les centres d'usinage CNC et les équipements de bordure de verre de différentes marques, utilisant du diamant de haute pureté comme système abrasif de base et de liaison, y compris un alliage de bronze.
Le produit est conçu pour équilibrer la netteté et la résistance à l’usure, permettant un enlèvement efficace des matériaux tout en conservant la forme de travail de la roue. Sa durée de vie déclarée dépasse 20 000 mètres et une utilisation répétée peut réduire la fréquence de remplacement des roues et les coûts des consommables associés.
La meule est disponible avec des diamètres extérieurs de 80 à 200 mm, des diamètres intérieurs de 12 mm ou 22 mm et des granulométries de 80# à 400#. Il est conçu pour le verre d'épaisseurs allant de 2 à 18 mm, offrant une large plage de fonctionnement pour différentes exigences de traitement du verre CNC.
Pour plus de détails spécifiques à l'équipement et les configurations disponibles, consultez la page produit de la meule diamantée CNC .
Le traitement à grande vitesse sur quatre côtés introduit des exigences supplémentaires liées à l'équilibre des roues, à la stabilité de la rectification et à la compatibilité des machines. Pour ces applications, une meule à quatre faces à grande vitesse peut être envisagée lorsque le système de production utilise un équipement de rectification à quatre faces dédié.
Ce type de meule utilise un abrasif diamanté combiné à un système de liaison optimisé et subit un traitement d'équilibrage dynamique pour un fonctionnement à grande vitesse. Sa conception se concentre sur une force de meulage stable, une résistance à l’usure et une réduction des bris de verre. Les spécifications disponibles incluent un diamètre extérieur de 160 mm, des diamètres intérieurs optionnels de 12 mm, 22 mm et 50 mm et des grades de grain de 180# à 320#. Il prend en charge plusieurs spécifications d’épaisseur de verre, notamment P10, P12, P20, P25 et P30.
La distinction entre ces types de roues est importante lors de la sélection des produits. Une meule diamantée CNC générale est destinée aux centres d'usinage CNC et aux équipements de bordure de verre, tandis qu'une meule diamantée à quatre côtés à grande vitesse est plus spécifiquement associée aux applications de meulage à quatre côtés. La sélection entre eux doit être basée sur la configuration réelle de la machine et la méthode de traitement.
Le traitement CNC des bords du verre nécessite une meule capable de maintenir des performances de coupe contrôlées tout au long du cycle de production. La netteté, la résistance à l'usure, le faible écaillage, la stabilité dimensionnelle, le contrôle de la chaleur et le fonctionnement stable à grande vitesse contribuent tous au résultat final du traitement.
Le choix des meules doit également s’étendre au-delà des caractéristiques abrasives. Le diamètre extérieur, les dimensions de montage, la granulométrie, le profil de la roue, la vitesse de fonctionnement, l'épaisseur du verre et la compatibilité de la machine doivent être évalués ensemble. Une meule qui satisfait aux exigences dimensionnelles mais ne correspond pas à la vitesse de broche ou au profil de bord peut toujours produire des résultats incohérents.
Pour les fabricants utilisant des centres d'usinage CNC, le processus de sélection le plus fiable commence par les conditions de production réelles : configuration de la machine, spécifications du verre, géométrie des bords, exigences d'enlèvement de matière, qualité des bords cible et volume de production attendu. Faire correspondre ces conditions avec une meule conçue de manière appropriée fournit une base plus solide pour un traitement stable, une durée de vie plus longue et des performances de fabrication prévisibles.