Sep 24,2026
Comment choisir une tête de meulage pour l'usinage de trous en céramique de semi-conducteurs ?
Le meulage des bords du verre est une étape importante dans la production de verre architectural, de verre photovoltaïque, de verre pour appareils électroménagers, de verre automobile, de composants d'affichage et d'autres produits en verre de précision. La méthode de meulage a une influence directe sur le débit de traitement, la qualité des bords, la cohérence de la production et les exigences de fonctionnement de l'équipement. Pour les fabricants évaluant différentes meules pour verre, le choix entre la rectification à quatre faces et la rectification conventionnelle est donc une décision de processus plutôt qu'un simple problème de sélection de meule.
Le meulage du verre sur quatre côtés est conçu autour d’un équipement capable de traiter plusieurs bords au sein d’une opération de meulage intégrée. Cette configuration est particulièrement adaptée aux lignes de production où les panneaux de verre sont traités de manière répétée selon des dimensions et des exigences de bords définies. En comparaison, le meulage du verre conventionnel couvre une gamme plus large de configurations de machines et d'opérations de meulage individuelles, offrant aux fabricants une plus grande flexibilité lorsque les volumes de production, les spécifications du verre ou les conditions des équipements varient fréquemment.
La différence devient plus importante à mesure que les besoins de production augmentent. Un transformateur de petites séries dont les dimensions du verre changent fréquemment peut donner la priorité à la flexibilité de l'équipement et à un ajustement facile des processus, tandis qu'un fabricant à gros volume peut mettre davantage l'accent sur le débit, la manipulation automatisée, le fonctionnement à grande vitesse et la qualité constante des bords. Aucune des deux méthodes de broyage n’est universellement meilleure ; la solution appropriée dépend de la relation entre la pièce à usiner, la machine, la meule et l'objectif de production.
Lorsqu'ils comparent une meule à quatre faces avec une meule conventionnelle, les fabricants doivent donc évaluer plus que les performances abrasives. La méthode de traitement, la compatibilité des machines, le volume de production, l'épaisseur du verre, les exigences en matière de bords, la vitesse de meulage, la stabilité de la meule et le coût total d'exploitation influencent tous la décision finale.
La manière la plus utile de comparer les deux approches est d’évaluer les performances de chacune dans des conditions de production réelles.
| Facteur de comparaison | Meulage sur quatre côtés | Broyage conventionnel |
|---|---|---|
| Méthode de traitement | Plusieurs bords peuvent être traités dans un flux de production intégré | Le traitement repose généralement sur des opérations de broyage conventionnelles ou individuelles. |
| Efficacité de production | Bien adapté à la production à haut débit | Convient à une production flexible ou en petits volumes |
| Cohérence des bords | Forte cohérence lorsque l’équipement et les roues sont correctement adaptés | Dépend davantage des conditions individuelles de la machine et du processus |
| Exigences des machines | Nécessite un équipement de meulage compatible sur quatre côtés | Fonctionne avec une plus large gamme d’équipements conventionnels |
| Fonctionnement à grande vitesse | Bien adapté au meulage du verre à grande vitesse | Dépend de la machine, de la conception des roues et des conditions de fonctionnement |
| Flexibilité du produit | Très efficace pour une production répétitive et standardisée | Généralement plus flexible lorsque les spécifications du produit changent fréquemment |
| Investissement initial | Peut nécessiter un équipement dédié et un investissement initial plus élevé | L’équipement existant peut souvent être conservé |
| Application typique | Traitement du verre automatisé, à grand volume et répétitif | Production en petits lots, flexible ou à spécifications mixtes |
La première différence majeure réside dans la manière dont est organisée l’opération de broyage. Les systèmes à quatre côtés sont conçus pour gérer plusieurs bords dans le cadre d’un processus coordonné. Cela peut réduire les manipulations inutiles et créer un flux de production plus continu. Le meulage conventionnel peut nécessiter des étapes de traitement plus individuelles en fonction de la configuration de la machine et des exigences des bords.
La deuxième différence concerne la stabilité de la production. Lorsque les mêmes dimensions de verre et spécifications de bords sont traitées de manière répétée, un système à quatre côtés peut fournir un environnement de travail très cohérent. Une fois que la machine, la meule et les conditions de traitement sont correctement adaptées, le processus peut être maintenu sur des séries de production prolongées.
Le meulage conventionnel reste précieux lorsque la flexibilité est la priorité. Les fabricants traitant différentes tailles de verre, de petits lots, des prototypes ou des spécifications qui changent fréquemment ne bénéficieront peut-être pas suffisamment d'un système dédié à quatre côtés pour justifier les besoins en équipements supplémentaires. Dans de tels cas, une configuration conventionnelle peut offrir un équilibre plus pratique entre l’investissement et la flexibilité de la production.
Le débit de production est l’une des raisons les plus évidentes pour lesquelles les fabricants envisagent la rectification sur quatre faces. Dans le traitement du verre en grand volume, chaque étape de manipulation supplémentaire peut affecter le rendement. Déplacer un panneau de verre entre différentes opérations de meulage prend du temps et peut également introduire des risques d'erreurs de positionnement ou de variation du processus.
Un système de meulage à quatre côtés est conçu pour intégrer le traitement des bords dans une opération plus continue. Cela le rend particulièrement approprié pour les environnements de production où un grand nombre de panneaux de verre similaires doivent être traités chaque jour. Lorsque la machine tourne à une vitesse appropriée et que les meules restent stables, la ligne de production peut maintenir un rythme de traitement prévisible.
Cependant, le fonctionnement à grande vitesse impose des exigences plus élevées à la meule. Une meule utilisée sur une machine à quatre faces à grande vitesse doit conserver un tranchant adéquat tout en résistant à l'usure et aux changements dimensionnels. Une usure excessive de la meule peut altérer le profil de meulage efficace, augmenter le besoin de réglage et éventuellement affecter la qualité des bords.
Pour cette raison, le meulage du verre à grande vitesse ne doit pas être évalué uniquement par la vitesse de la broche ou de la ligne. Le bénéfice réel en matière de production dépend de la capacité de la meule à maintenir un enlèvement de matière efficace et une géométrie stable tout au long du cycle de production.
Le broyage conventionnel peut toujours offrir une efficacité compétitive dans les applications avec des volumes de production inférieurs. Si un fabricant n'exige pas un traitement continu sur quatre bords, l'investissement dans un système dédié à quatre côtés peut ne pas produire un retour suffisant. Une machine conventionnelle dotée d'une meule de verre bien adaptée peut rester une option efficace pour des calendriers de production plus petits ou plus variés.
La question pratique n’est donc pas simplement de savoir quelle méthode a une vitesse théorique plus élevée. Il s'agit de savoir quelle méthode permet de maintenir le débit requis tout en respectant les normes de qualité et les contraintes d'exploitation du fabricant.
La vitesse de traitement a peu de valeur si les bords du verre résultant nécessitent un remaniement excessif. L'intégrité des bords est une préoccupation majeure dans le traitement du verre, car un écaillage excessif, un meulage irrégulier ou une variation dimensionnelle peuvent réduire le taux de qualification et augmenter les coûts de traitement en aval.
Une meule à quatre faces appropriée pour le verre doit fournir une netteté suffisante pour un enlèvement de matière efficace tout en maintenant une exposition abrasive stable pendant le fonctionnement. Le système de liaison affecte également l’efficacité avec laquelle les grains abrasifs sont retenus et renouvelés pendant le meulage.
Pour le traitement recto verso à grande vitesse, l’équilibre dynamique est une autre considération importante. Un déséquilibre dans une meule tournant à grande vitesse peut produire des forces de meulage et des vibrations inégales. Ces effets peuvent se manifester par une qualité de bord incohérente, des écarts dimensionnels ou une usure accélérée. Un bon équilibrage des meules et une installation appropriée de la machine sont donc des éléments essentiels d'une rectification stable sur quatre faces.
Le contrôle de l'écaillage est influencé par plusieurs variables plutôt que par la seule meule. La composition du verre, l'épaisseur, les spécifications de la meule, l'état de la machine, la vitesse d'avance, la profondeur de meulage, le refroidissement et l'usure de la meule peuvent tous affecter le bord fini. Une meule avec de bonnes performances abrasives ne peut pas compenser indéfiniment des conditions de traitement inadaptées.
C'est également la raison pour laquelle il serait inexact de prétendre que le meulage sur quatre faces produit automatiquement de meilleurs bords que le meulage conventionnel. Lorsque l'équipement est correctement configuré, le traitement sur quatre côtés peut fournir une forte cohérence et une production stable, mais la qualité finale du bord du verre dépend toujours du système de meulage complet.
Pour les fabricants comparant les deux méthodes, l'évaluation la plus utile est de savoir si le processus sélectionné peut répondre à plusieurs reprises aux spécifications de bord requises sans réglage excessif des roues, intervention de la machine ou rejet du produit.
Bien que la configuration de la machine détermine en grande partie la différence entre les deux méthodes de meulage, la meule reste un élément essentiel du processus. Une meule doit être sélectionnée en fonction de l'équipement, des spécifications du verre, de la vitesse de traitement et de la finition requise plutôt qu'en fonction du seul type d'abrasif.
Plusieurs caractéristiques des roues sont particulièrement importantes dans les applications à quatre côtés :
Lors du broyage du verre conventionnel, les priorités peuvent être quelque peu différentes. Un fabricant traitant plusieurs spécifications de verre peut accorder davantage d’importance à la polyvalence des roues et à la compatibilité avec les machines existantes. Les dimensions de la meule, le grain abrasif, les caractéristiques de liaison et le profil peuvent être sélectionnés en fonction de l'opération spécifique.
La différence n’est pas que le meulage sur quatre faces nécessite un principe de performance abrasive complètement différent. Au contraire, l’environnement opérationnel crée des priorités différentes. Le traitement continu à grande vitesse sur quatre côtés met davantage l'accent sur le maintien de la stabilité et des performances de la meule sur des cycles de production soutenus, tandis que le meulage conventionnel peut mettre davantage l'accent sur la flexibilité face aux différentes exigences de traitement.
L'application la plus importante du meulage du verre sur quatre côtés est un environnement de production dans lequel des produits en verre identiques ou similaires sont traités de manière répétée et où le volume de production est élevé. Plus le degré de standardisation est élevé, plus un processus de broyage intégré peut devenir précieux.
Le meulage sur quatre faces est particulièrement adapté pour :
Le verre photovoltaïque, le verre électroménager et d'autres applications de traitement du verre à grande échelle peuvent en bénéficier lorsque la production nécessite un traitement cohérent des bords sur un grand nombre de panneaux. L'adéquation exacte dépend toujours des dimensions du verre, de son épaisseur, de la configuration de la machine et de la géométrie des bords requise.
Le broyage conventionnel peut être un meilleur choix lorsque les conditions de production sont moins standardisées. La production en petits lots, les changements fréquents dans les dimensions du verre, le traitement des prototypes ou les opérations construites autour d'équipements conventionnels existants peuvent rendre la flexibilité plus précieuse que le débit maximal.
Les fabricants devraient également réfléchir aux futurs plans de production. Un système conventionnel peut être suffisant au volume de production actuel mais devenir une limitation si la demande augmente considérablement. À l’inverse, investir dans un système dédié à quatre côtés pour une opération à faible volume peut engendrer des coûts d’investissement et de maintenance inutiles.
La décision doit donc être basée sur les conditions de production attendues pendant la durée de vie utile de l'équipement plutôt que sur le seul volume de commande actuel.
Le choix entre les deux approches nécessite une évaluation plus large de la chaîne de production. La meule n'est qu'une partie du système et ses performances dépendent fortement de la machine et de la pièce à usiner.
| État de production | Direction recommandée |
|---|---|
| Volume de production élevé | Meulage sur quatre côtés |
| Spécifications répétitives du verre | Meulage sur quatre côtés |
| Exigence de traitement à grande vitesse | Meulage sur quatre côtés |
| Ligne de production automatisée | Meulage sur quatre côtés |
| Production en petits lots | Le broyage conventionnel peut être plus pratique |
| Changements de produits fréquents | Le broyage conventionnel peut offrir une plus grande flexibilité |
| Équipement conventionnel existant | Le meulage conventionnel peut réduire les investissements en équipement |
| Spécifications du verre mélangé | Évaluer la compatibilité de la machine et des roues avant de sélectionner le processus |
Pour une production en grand volume avec des dimensions de verre standardisées, le meulage sur quatre côtés est généralement le meilleur candidat. Sa valeur provient de l’effet combiné d’un traitement intégré, d’une continuité de production et d’un fonctionnement stable à grande vitesse. L'avantage devient plus évident lorsque la chaîne de production fonctionne pendant de longues périodes avec des changements limités dans les spécifications du produit.
Pour la production en petites séries, le broyage conventionnel peut constituer une solution plus pratique. Les fabricants disposent peut-être déjà d'équipements adaptés, et la capacité d'adapter le processus de broyage à différentes tailles de verre peut contrebalancer l'avantage en termes de débit d'un système dédié à quatre côtés.
La compatibilité de la machine doit être examinée avant d'acheter une roue. Le diamètre extérieur, le diamètre intérieur, la configuration de montage, la vitesse de fonctionnement, les spécifications abrasives et le profil de la roue doivent correspondre à l'équipement. Une meule techniquement avancée ne peut pas fournir les performances attendues si ses dimensions ou ses exigences de fonctionnement ne correspondent pas à la machine.
Le coût total d’exploitation doit également être pris en compte. Le prix des roues n’est qu’un élément. La fréquence de remplacement, les temps d'arrêt, la vitesse de production, le taux de produits qualifiés, le réglage de la machine et les exigences de main-d'œuvre peuvent tous influencer le coût réel par mètre traité ou par panneau de verre.
Ceci est particulièrement important lorsque l’on compare le meulage sur quatre côtés au meulage conventionnel du verre. Un système à quatre côtés peut nécessiter un investissement initial plus important, mais un débit plus élevé et une manipulation réduite peuvent améliorer la rentabilité de la production au fil du temps. Un système conventionnel peut avoir des coûts initiaux inférieurs et rester le meilleur choix lorsque le volume de production ne justifie pas une ligne dédiée.
Pour les fabricants utilisant des équipements de meulage à quatre côtés, la sélection des meules doit se concentrer sur le maintien de l'affûtage, de la résistance à l'usure, de la stabilité dimensionnelle et de la fiabilité des performances pendant un fonctionnement continu.
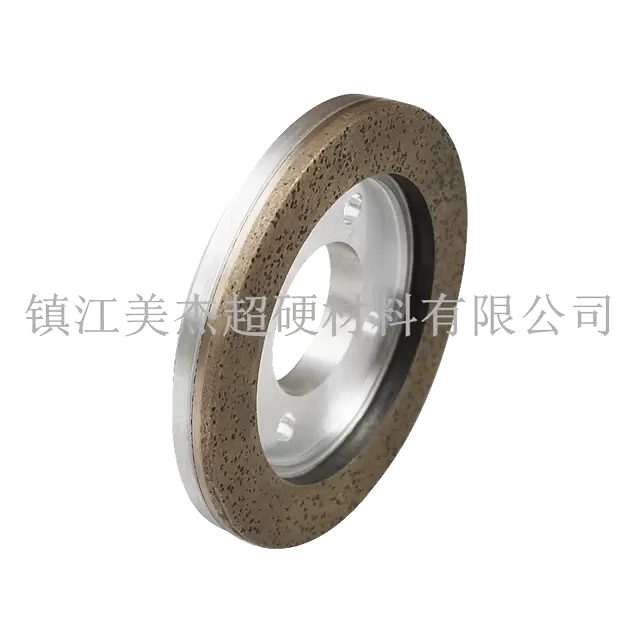
La meule à quatre côtés à grande vitesse de Meijie est développée pour les machines à meuler à quatre côtés et les applications de meulage de verre à grande vitesse. La meule utilise un abrasif diamanté de haute qualité ainsi qu'une technologie de liaison optimisée, y compris des solutions de liaison à base d'alliage de bronze, pour équilibrer la netteté de coupe et la résistance à l'usure.
La meule est conçue pour répondre à plusieurs exigences courantes dans le traitement du verre à grande vitesse. Ses performances de meulage précises permettent un enlèvement efficace des matériaux, tandis que sa résistance à l'usure permet de maintenir des performances utiles pendant une production prolongée. Un faible taux de casse est également important pour les fabricants qui cherchent à protéger le taux qualifié de produits verriers finis.
L'équilibrage dynamique est une autre fonctionnalité clé pour les applications à grande vitesse. Une meule correctement équilibrée peut aider à maintenir des forces de meulage stables lors d'un fonctionnement à grande vitesse et à réduire les écarts causés par les vibrations ou une rotation inégale. Ceci est particulièrement pertinent lorsque la ligne de production est conçue pour un traitement continu à haut débit.
Les spécifications disponibles sont :
| Paramètre | Spécification |
|---|---|
| Diamètre extérieur | 160 millimètres |
| Diamètre intérieur | 12 / 22 / 50mm |
| Épaisseur de verre prise en charge | P10 / P12 / P20 / P25 / P30 |
| Grincer | 180#–320# |
La gamme de grains disponible et les spécifications de montage offrent des options pour différentes configurations d'équipement de meulage à quatre côtés. Cependant, les fabricants doivent toujours confirmer le modèle de la machine, les spécifications du verre, le résultat de bord requis et les conditions de fonctionnement avant la sélection finale des meules.
Pour les lignes de production où un fonctionnement à grande vitesse et un meulage constant des bords sont importants, la meule doit être évaluée dans le cadre de la combinaison complète machine-processus plutôt que comme un consommable isolé.
Il n’existe pas de méthode de broyage unique adaptée à chaque opération de traitement du verre. Le meulage sur quatre faces présente des avantages évidents lorsque la production nécessite un débit élevé, un traitement répétitif, une automatisation et un fonctionnement stable à grande vitesse. Sa valeur est plus forte lorsque la chaîne de production traite des produits verriers standardisés à une échelle suffisamment grande pour justifier un équipement dédié.
Le meulage du verre conventionnel reste une solution efficace lorsque la flexibilité, un investissement initial réduit, l'équipement existant ou des changements fréquents de spécifications sont plus importants. Cela peut être particulièrement pratique pour la production en petits lots et les environnements de produits mixtes.
La décision finale doit être basée sur le volume de production, les dimensions et l'épaisseur du verre, les exigences en matière de bords, la configuration de la machine, la vitesse de traitement, les performances des roues, les exigences de maintenance et le coût total d'exploitation. Une meule doit ensuite être sélectionnée en fonction de ces conditions afin que les performances abrasives et la capacité de l'équipement fonctionnent ensemble.
Pour les fabricants utilisant des équipements de meulage à quatre côtés, une meule à quatre côtés à grande vitesse dédiée peut fournir le tranchant, la résistance à l'usure et la stabilité dynamique requis pour le traitement exigeant du verre. En fin de compte, la bonne solution est celle qui offre la qualité de bord et l'efficacité de production requises de manière constante dans les conditions réelles de la chaîne de fabrication.