Aug 13,2026
Comment choisir la bonne taille de grain de diamant pour le meulage du verre
Une meule de verre est un consommable essentiel dans le traitement du verre, mais sa durée de vie n'est pas déterminée par la seule usure abrasive. Une meule peut encore contenir un abrasif diamanté alors que son profil, son tranchant ou sa stabilité de meulage ont déjà suffisamment diminué pour affecter la qualité de la production.
Pour les transformateurs de verre, le véritable objectif n’est donc pas simplement de faire durer plus longtemps une meule. Il s'agit de maintenir une qualité de bord stable et une efficacité de meulage aussi longtemps que possible tout en réduisant le remplacement des meules, les temps d'arrêt et les coûts d'outillage.
La durée de vie d'une meule dépend de plusieurs facteurs, notamment le choix de l'abrasif et du liant, les spécifications de la meule, la vitesse de meulage, l'avance, la pression, le refroidissement, l'alignement de la machine et la maintenance. Une approche pratique doit considérer ces facteurs ensemble plutôt que de se concentrer sur un seul paramètre de fonctionnement.
Ce guide explique les principales causes d' usure des meules en verre , comment sélectionner et faire fonctionner une meule pour une durée de vie plus longue et quand les meules spécifiques à une application peuvent fournir une solution plus économique.
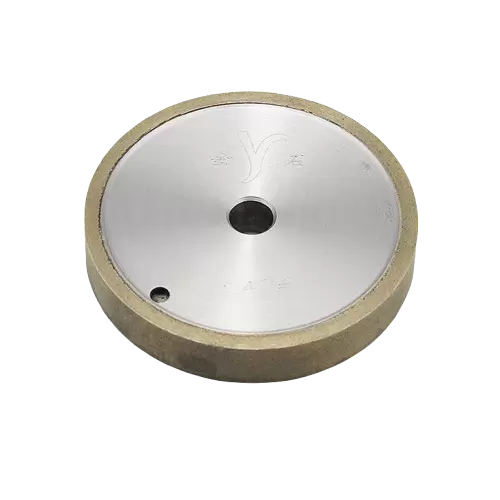
La durée de vie de la meule pour verre est influencée à la fois par la construction de la meule et par les conditions dans lesquelles elle est utilisée. Deux meules de dimensions similaires peuvent fonctionner de manière très différente si leurs caractéristiques abrasives, leur système de liaison ou leurs conditions d'application ne correspondent pas correctement.
Pour le traitement industriel du verre, la durée de vie doit être évaluée à l'aide de plusieurs indicateurs : la quantité de verre traité, la qualité des bords, la rétention du profil, l'efficacité du meulage et la fréquence de remplacement des meules.
Le diamant est largement utilisé pour le meulage de précision du verre en raison de sa dureté élevée et de sa résistance à l’usure. Cependant, le simple choix d’une meule diamantée ne garantit pas une longue durée de vie.
La taille des grains de diamant, la qualité de l'abrasif, la concentration et la répartition affectent tous le comportement de la meule pendant le traitement. Les particules de diamant plus grossières peuvent permettre un enlèvement de matière important, tandis que les particules plus fines sont généralement plus adaptées lorsque la finition de surface et la qualité des bords sont des priorités.
La relation entre la taille des grains et la durée de vie des meules n’est pas toujours simple. Un abrasif trop grossier pour un processus particulier peut subir un impact excessif, tandis qu'un abrasif trop fin peut nécessiter une force de meulage plus élevée et devenir moins efficace.
C'est pourquoi la taille des grains de diamant doit être sélectionnée en fonction du type de verre, de l'épaisseur, de la finition des bords requise, de la configuration de la machine et des conditions de meulage.
Pour une discussion plus détaillée sur la sélection des grains, voir Comment choisir la bonne taille de grain de diamant pour le meulage du verre.
Le liant retient les particules de diamant dans la couche de travail et détermine la rapidité avec laquelle les particules abrasives usées sont libérées et de nouvelles arêtes de coupe deviennent disponibles.
Une liaison qui retient trop faiblement le diamant peut entraîner une perte prématurée de l'abrasif. Une liaison trop forte peut empêcher la libération efficace des particules usées, réduisant ainsi le tranchant de la meule et augmentant la force de meulage.
Le bon équilibre entre rétention de l’abrasif et auto-affûtage est donc essentiel pour contrôler l’usure de la meule.
Différentes applications de verre peuvent nécessiter des caractéristiques de liaison différentes. Le traitement du verre photovoltaïque en grand volume, le bordage du verre automobile et le meulage du verre pour appareils électroménagers n'imposent pas nécessairement les mêmes exigences à une meule.
Pour le traitement de précision du verre, la durée de vie dépend également de la capacité de la meule à conserver le profil prévu.
Une meule peut encore contenir suffisamment de matériau abrasif mais devenir inadaptée si sa géométrie de travail change de manière significative. La déviation du profil peut affecter les dimensions des bords, la géométrie du biseau, la qualité des coins et la consistance du verre fini.
Cela fait de la conservation du profil une partie importante de la durée de vie.
En d’autres termes, une meule qui dure plus longtemps n’est pas simplement une meule qui s’use lentement. Il devrait continuer à produire des résultats acceptables tout au long de sa période d'exploitation utile.
L'usure prématurée résulte généralement d'une inadéquation entre les paramètres de la roue, de la machine, du matériau et du traitement plutôt que d'un problème isolé.
Les causes courantes incluent :
Ces facteurs peuvent également interagir. Par exemple, une meule adaptée à une certaine épaisseur de verre peut s'user beaucoup plus rapidement si la vitesse d'avance est augmentée de manière significative sans ajuster les autres paramètres du processus.
Une pression excessive est un autre problème courant. Lorsque la charge mécanique sur les particules de diamant individuelles devient trop élevée, la rupture par abrasion et l’usure du liant peuvent s’accélérer. Le résultat peut être une consommation de roues plus élevée sans une augmentation correspondante de la production.
La première étape pour résoudre l’usure prématurée consiste donc à identifier si le problème provient du choix des roues, des conditions de la machine ou des paramètres de traitement.
L'extension de la durée de vie des roues commence avant que la roue n'atteigne la chaîne de production. Choisir une roue appropriée en fonction uniquement du diamètre ou du prix peut créer des problèmes plus tard.
Une sélection appropriée prend en compte le matériau à traiter, l'épaisseur du verre, la géométrie des bords requise, le type de machine, la vitesse de fonctionnement et la finition de surface souhaitée.
Pour une gamme plus large d'options spécifiques à des applications, les fabricants peuvent examiner les meules pour le traitement du verre en fonction des exigences de traitement.
La granulométrie doit correspondre à la quantité de matériau à enlever et à la qualité du bord fini.
Les grains plus grossiers sont généralement associés à un enlèvement de matière plus agressif, tandis que les grains plus fins sont couramment utilisés lorsqu'une finition plus lisse et un meilleur contrôle sont requis.
Cependant, choisir l’abrasif le plus grossier possible simplement pour augmenter la vitesse de production n’est pas toujours efficace. Un impact abrasif excessif peut augmenter l'usure, tandis qu'un grain inadapté peut créer davantage de défauts de bord et nécessiter une finition supplémentaire.
Une meilleure approche consiste à sélectionner la plus petite gamme de grains pratique qui offre l'équilibre requis entre l'enlèvement de matière, la qualité des bords et la consommation de la meule.
La sélection des obligations doit refléter les conditions de fonctionnement de la roue.
Une ligne de production à grand volume peut nécessiter un équilibre différent en termes de netteté et de rétention de l'abrasif par rapport à une application de précision où la stabilité dimensionnelle est plus importante.
Une bonne liaison peut aider la meule à maintenir une surface de coupe efficace sans perte excessive d'abrasif. Cela influence également la façon dont la meule réagit à mesure que les particules de diamant individuelles s'usent.
Pour cette raison, la liaison de la meule doit être considérée avec la taille des grains plutôt que traitée comme une spécification indépendante.
Les dimensions des roues doivent correspondre à l'équipement et au système de traitement. Le diamètre extérieur, le diamètre intérieur, le profil, la configuration de montage et la largeur de travail peuvent tous affecter les performances.
Le verre lui-même compte également. Une meule conçue pour le verre d'écran mince peut ne pas convenir à une application de verre automobile plus lourde, même lorsque le principe général de meulage est similaire.
Une spécification correctement adaptée réduit les charges mécaniques inutiles et aide à maintenir un contact stable entre la roue et le verre.
Même une meule de haute qualité peut subir une usure prématurée si les paramètres de rectification sont mal contrôlés.
L’objectif n’est pas nécessairement de fonctionner à la vitesse ou à la pression la plus basse possible. Au lieu de cela, la chaîne de production doit fonctionner dans une plage de traitement stable où l'enlèvement de matière, la génération de chaleur, l'usure des roues et la qualité des bords restent équilibrés.
| Paramètre | Effet potentiel sur la durée de vie des roues | Direction de l'optimisation |
|---|---|---|
| Vitesse de broyage | Une vitesse excessive peut augmenter la chaleur et l'usure | Adaptez la vitesse à la roue et à la machine |
| Vitesse d'avance | Une avance élevée peut augmenter la charge mécanique | Maintenir une vitesse d'alimentation stable |
| Pression de meulage | Une pression excessive accélère l’usure abrasive | Évitez les chargements inutiles |
| Profondeur de meulage | Un enlèvement important de matière augmente la charge des roues | Utiliser un taux de suppression approprié |
| Flux de liquide de refroidissement | Un mauvais refroidissement peut augmenter le stress thermique | Maintenir un approvisionnement adéquat en liquide de refroidissement |
La vitesse de meulage est directement liée à la génération de chaleur et au comportement de la meule.
L'augmentation de la vitesse peut améliorer la productivité dans un système approprié, mais une vitesse plus élevée ne signifie pas automatiquement une efficacité plus élevée. Si la génération de chaleur augmente plus rapidement que le système de refroidissement ne peut l’éliminer, l’usure des abrasifs et des liants peut s’accélérer.
La vitesse correcte dépend de la conception de la roue, de la machine, des spécifications du verre et des conditions du liquide de refroidissement.
Plutôt que de modifier la vitesse de manière agressive, les fabricants devraient établir une plage de fonctionnement stable et surveiller la qualité des carres et la consommation des roues.
La vitesse d'avance détermine la rapidité avec laquelle le verre se déplace dans le processus de meulage, tandis que la pression de meulage influence la charge exercée sur la meule.
Une vitesse d'avance plus élevée peut améliorer le rendement, mais une avance excessive peut augmenter la force requise pour enlever la matière. De même, une pression excessive peut provoquer une usure accélérée du diamant sans produire de gains de productivité proportionnels.
Un traitement stable est généralement plus précieux que de simplement pousser un paramètre à son maximum.
Si l'augmentation de l'avance entraîne une détérioration notable de la qualité des bords ou une forte augmentation de l'usure de la meule, le processus peut avoir dépassé sa plage de fonctionnement économique.
La quantité de matière enlevée lors de chaque opération de meulage affecte également la charge de la meule.
Un enlèvement important de matière augmente la quantité de travail effectué par la couche abrasive et peut générer plus de chaleur. Lorsque les conditions du processus le permettent, le contrôle de la profondeur de meulage peut contribuer à répartir la charge de travail de manière plus uniforme.
Pour les lignes de production automatisées, une allocation de matériaux stable est également importante. De grandes variations dans les dimensions du verre entrant peuvent créer des charges incohérentes et rendre l’usure des roues plus difficile à contrôler.
Le refroidissement est souvent considéré comme un moyen de protéger le verre, mais il joue également un rôle important dans l'usure des meules de verre.
Le meulage génère de la chaleur par friction et enlèvement de matière. Si cette chaleur n’est pas évacuée efficacement, les conditions thermiques peuvent affecter à la fois la pièce à usiner et la meule.
Un débit de liquide de refroidissement insuffisant peut contribuer à une température plus élevée de la meule, à un comportement de meulage instable, à des défauts de surface et à une usure accélérée. Un liquide de refroidissement mal dirigé peut créer un problème similaire même lorsque l’apport total de liquide de refroidissement semble suffisant.
Le système de refroidissement doit donc assurer une couverture constante de la zone de meulage. Le sens du débit, la position des buses, la propreté et la circulation doivent tous être vérifiés dans le cadre de la maintenance de routine du processus.
L’objectif n’est pas simplement d’utiliser plus de liquide de refroidissement. Il s'agit de garantir que la zone de broyage reçoit un refroidissement suffisant et constant dans les conditions de production réelles.
Les performances de la meule ne peuvent être séparées de l’état de la machine.
Une roue correctement conçue peut s'user de manière inégale si la broche, le système de montage ou la structure de la machine introduit des vibrations ou un désalignement. Cela peut créer une charge localisée et empêcher la couche abrasive de fonctionner uniformément.
Des vibrations excessives peuvent entraîner un contact irrégulier entre la roue et le verre. Au lieu de produire une action de meulage stable, la meule peut subir des impacts répétés ou des charges fluctuantes.
Les conséquences typiques incluent une usure inégale, des bords plus rugueux, une augmentation du bruit et une cohérence réduite du processus.
Lorsqu'une usure inhabituelle des roues apparaît soudainement, la vérification de la machine doit faire partie du processus de dépannage plutôt que de modifier immédiatement les spécifications de la roue.
Un montage incorrect peut faire sortir la roue de sa position prévue.
La surface de montage doit être propre et correctement installée, tandis que la roue doit être installée conformément aux exigences du fabricant de l'équipement. Tout faux-rond important doit être étudié avant de poursuivre la production.
L'alignement devient particulièrement important lorsque l'application nécessite une géométrie de bord cohérente sur de longues séries de production.
Pour les applications à grande vitesse, l'équilibre dynamique peut avoir une influence significative sur la stabilité de fonctionnement.
Une roue correctement équilibrée réduit les vibrations inutiles et permet un contact plus constant avec la pièce à usiner. Cela peut aider à protéger à la fois la roue et le verre fini.
La stabilité de la machine fait donc partie de la stratégie globale visant à prolonger la durée de vie des meules diamantées, en particulier dans le traitement automatisé et à grande vitesse du verre.
Le remplacement des roues ne doit pas être basé uniquement sur une durée de fonctionnement fixe.
Les équipes de production doivent surveiller à la fois la meule et le verre traité. Les changements dans la qualité des bords fournissent souvent une indication précoce que le système de rectification s'éloigne de son état de fonctionnement normal.
Les signes indiquant qu'une roue peut nécessiter une attention incluent :
Ces symptômes ne signifient pas toujours que la roue elle-même est défectueuse. Ils peuvent également indiquer des problèmes liés au liquide de refroidissement, à l'alignement de la machine, à la variation du verre ou aux paramètres de meulage.
Pour cette raison, le suivi doit prendre en compte l’ensemble du processus.
Une roue remplacée trop tôt augmente les coûts d’outillage. Une meule utilisée trop longtemps peut entraîner un verre défectueux, des retouches supplémentaires ou un arrêt de production inattendu.
Le point de remplacement économique est donc le point auquel l’utilisation continue ne fournit plus une valeur de transformation stable.
Pour les acheteurs industriels, le prix d’achat d’une meule ne représente qu’une partie de son coût réel.
A wheel with a lower initial price may require frequent replacement or create more process interruptions. Another wheel with a higher initial cost may process considerably more glass while maintaining stable quality.
The more useful metric is often the overall cost associated with wheel consumption.
This can include:
For example, a wheel that lasts longer but maintains acceptable edge quality can reduce the number of replacements required during a production cycle. Fewer replacements also mean less interruption to automated equipment.
This is particularly important for high-volume glass processing. Even a small reduction in wheel replacement frequency can have a meaningful effect when multiplied across many machines and long production runs.
For this reason, manufacturers should evaluate wheel replacement frequency, processed meters, edge quality, and downtime together rather than comparing purchase prices alone.
Different glass applications place different demands on a grinding wheel.
Photovoltaic glass production emphasizes high throughput and consistent edge quality. Automotive glass requires reliable profile retention and compatibility with specific edging equipment. Appliance glass processing may require a combination of high material removal, precision, and long operating life.
Application-specific wheel design can address these differences more effectively than a one-size-fits-all approach.
Photovoltaic glass is processed in high-volume manufacturing environments where wheel consumption can have a direct impact on production costs.
A PV Glass Grinding Wheel is designed around the requirements of photovoltaic glass edge processing, with emphasis on high grinding efficiency, wear resistance, and consistent edge quality.
For suitable production conditions, the Meijie PV glass grinding wheel can provide a typical service life of more than 50,000 meters per set, with certain applicable configurations exceeding 60,000 meters per slot.
Its specifications can also be adapted to different equipment and glass thicknesses, making it suitable for production lines that require both high throughput and stable processing.
Automotive glass often requires precise edge processing and stable geometry. The wheel must maintain its working profile while providing sufficient sharpness for efficient grinding.
An Automotive Glass Grinding Wheel can be designed around the specific requirements of automotive glass and the edging equipment used on the production line.
La meule pour verre automobile de Meijie utilise un abrasif diamanté avec une liaison de type M et se concentre sur le tranchant, la résistance à l'usure et la rétention de forme. La personnalisation OEM est également disponible lorsque différents modèles d'équipement ou conditions de traitement nécessitent des dimensions ou des profils de roue spécifiques.
Cette approche spécifique à l'application peut contribuer à réduire l'usure inutile causée par une configuration de roue inadaptée.
Le traitement du verre par appareil électroménager couvre une gamme de produits et d'exigences d'usinage, la stabilité et la polyvalence des roues sont donc importantes.
Une meule pour verre d'appareil est conçue pour les centres d'usinage CNC et les applications de bordure de verre, avec un abrasif diamant et un liant en alliage de bronze.
La meule est fabriquée par frittage à chaud sous vide et est conçue pour offrir des performances de meulage précises, une rétention de profil et une longue durée de vie. Dans des conditions de traitement appropriées, sa durée de vie peut dépasser 20 000 mètres.
Pour les environnements de production où des performances de meulage constantes sont aussi importantes que le coût initial de l'outillage, ces caractéristiques peuvent contribuer à un taux de consommation global inférieur.
Il n’existe pas de réglage unique qui puisse garantir une durée de vie maximale des roues. Les résultats les plus fiables proviennent de la gestion de plusieurs facteurs comme un seul processus.
Une stratégie pratique consiste à :
Cette approche est particulièrement utile lorsqu'une ligne de production doit subir des remplacements fréquents de roues. Au lieu de passer immédiatement à une autre roue, les fabricants peuvent identifier si la cause première est liée à la sélection, aux paramètres du processus, au refroidissement ou à l'état de la machine.
Prolonger la durée de vie des meules pour verre est en fin de compte une question de contrôle du processus plutôt qu'une simple question de choix d'une meule plus dure ou plus chère.
Une combinaison appropriée d'abrasif diamanté, de liant, de profil de meule, de paramètres de meulage, de refroidissement et de stabilité de la machine permet à la meule de conserver ses caractéristiques de travail plus longtemps. Dans le même temps, une surveillance régulière permet d’éviter qu’une usure excessive ne se transforme en défauts de bord ou en arrêt de production.
Pour les transformateurs de verre, la meilleure meule n’est donc pas forcément celle dont le prix d’achat est le plus bas ou la durée de vie théorique la plus longue. C'est celui qui maintient des performances de meulage fiables, une qualité de bord acceptable et une consommation prévisible tout au long du cycle de production.