Aug 13,2026
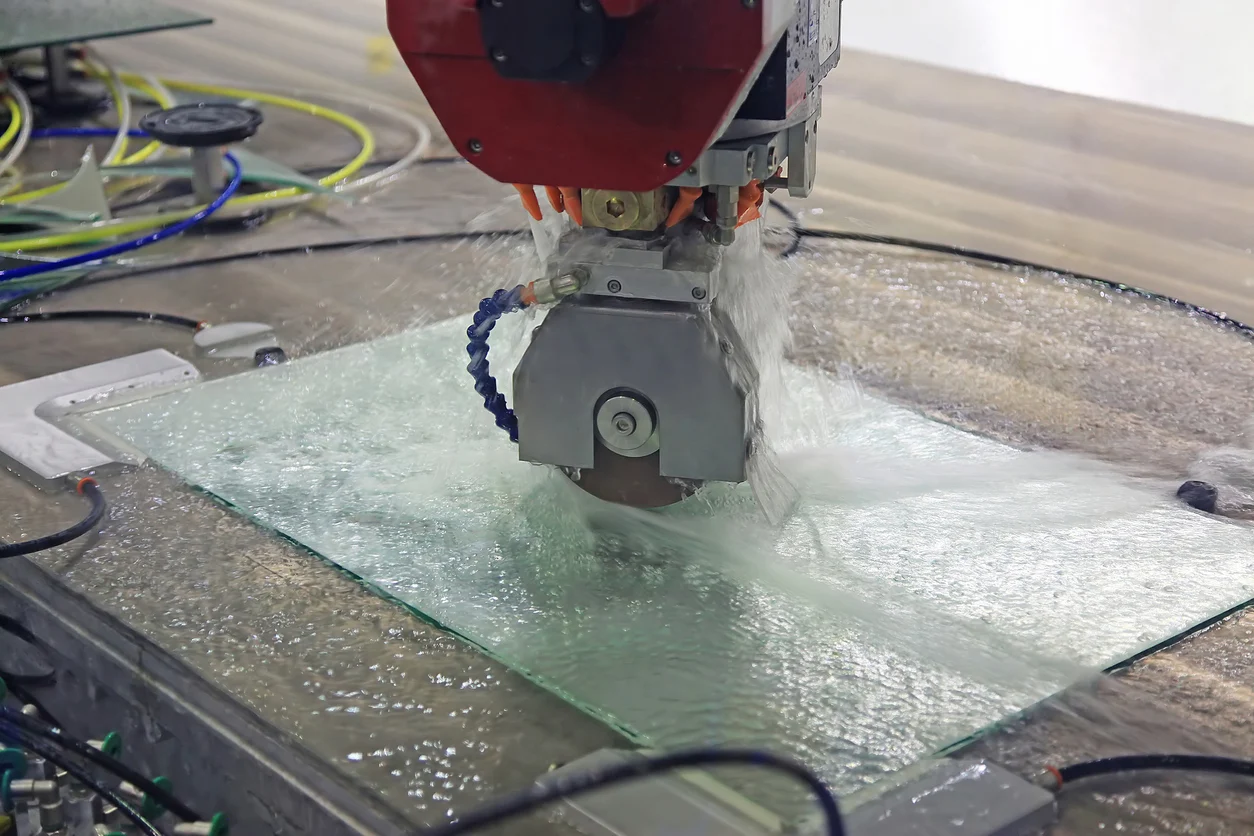
Pourquoi le verre s’écaille-t-il pendant le meulage ? Causes et solutions
Choisir la bonne taille de grain de diamant pour le meulage du verre est un élément important pour équilibrer l’efficacité du meulage, la qualité des bords, l’enlèvement de matière et la durée de vie des meules. Un grain qui fonctionne bien pour un enlèvement de matière agressif n'est peut-être pas la meilleure option lorsque le processus nécessite un bord de verre plus lisse ou un contrôle dimensionnel plus strict.
Le choix ne dépend pas seulement du verre lui-même. L'épaisseur du verre, l'enlèvement de matière requis, la vitesse de meulage, la qualité des bords, la configuration de la machine, le profil de la meule et les conditions de traitement peuvent tous influencer la granulométrie appropriée de la meule pour verre.
Pour cette raison, il n’existe pas de grain universel adapté à chaque application de meulage du verre. Un processus de sélection pratique commence par les exigences de production, puis adapte le grain diamanté aux conditions de meulage réelles. Le guide suivant explique comment les différentes tailles de grains affectent les performances de meulage et comment les fabricants peuvent aborder la sélection des grains pour le traitement du verre photovoltaïque et des appareils électroménagers .
La taille des grains de diamant fait référence à la plage de tailles des particules abrasives de diamant utilisées dans une meule. Les spécifications courantes pour les meules de verre incluent 80#, 150#, 200#, 300# et 400#. La spécification du grain est l'un des facteurs qui déterminent la manière dont l'abrasif interagit avec le verre pendant le meulage.
En général, les grains de diamant plus grossiers offrent une action de coupe plus agressive et peuvent être utiles lorsqu'un enlèvement de matière relativement important est nécessaire. Un grain plus fin met davantage l’accent sur les caractéristiques de meulage et de finition contrôlées. Cependant, le nombre de grains ne doit pas être traité comme un indicateur indépendant des performances globales de la roue.
Le même grain peut se comporter différemment selon le liant de la meule, la concentration en diamant, le profil, les paramètres de la machine, les caractéristiques du verre et les conditions de meulage. Par conséquent, les grains de diamant pour le meulage du verre doivent toujours être considérés comme faisant partie des spécifications complètes de la meule plutôt que comme un paramètre unique.
Les chiffres identifient différentes plages de tailles de particules abrasives. Dans les spécifications d'une meule, le choix entre 80#, 150#, 200# et 400# représente un changement dans les caractéristiques abrasives plutôt qu'un simple classement de qualité.
Par exemple, une meule 80# et une meule 400# ne doivent pas être considérées comme le même outil avec des niveaux de performances différents. Ils sont destinés à fournir différentes caractéristiques de broyage et peuvent être appropriés dans différentes conditions de traitement.
Un moyen utile de comprendre la fourchette est de considérer l’équilibre souhaité :
Grain plus grossier → accent accru sur l'enlèvement de matière et l'agressivité du meulage
Grain plus fin → accent accru sur le meulage et la finition contrôlés
Cela ne signifie pas que chaque ligne de production doit automatiquement évoluer vers un grain grossier pour plus d'efficacité ou un grain fin pour plus de qualité. Le choix correct dépend de ce que l’opération de meulage doit accomplir.
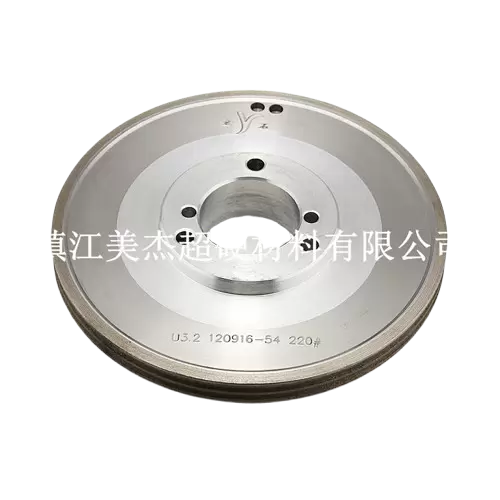
La principale raison pour laquelle la taille des grains est importante est qu'elle modifie l'interaction entre l'abrasif et la surface du verre. Cette interaction affecte l'enlèvement de matière, le comportement de meulage, la qualité des bords et la façon dont la meule s'use pendant le fonctionnement.
Pour les fabricants qui sélectionnent une granulométrie de meule de verre, ces effets doivent être considérés ensemble plutôt qu'évalués séparément.
Lorsque le processus de meulage nécessite un enlèvement de matière important, un grain de diamant plus grossier peut fournir une action de meulage plus agressive. Les particules abrasives plus grosses peuvent s'engager plus activement dans le verre et permettre un enlèvement efficace de la matière dans des conditions de fonctionnement appropriées.
Cela peut être particulièrement pertinent pour les processus impliquant un broyage intensif ou des exigences de production plus élevées. Dans de telles applications, l’efficacité de la rectification est souvent étroitement liée à la vitesse d’avance, à la profondeur de rectification, à l’affûtage des meules et à la stabilité de la machine.
Cependant, la taille des grains ne détermine pas à elle seule le taux d’enlèvement de matière. Une meule plus grossière utilisée dans des conditions inappropriées peut ne pas apporter l'amélioration de productivité attendue. Une pression de meulage excessive, une vitesse d'avance inappropriée, un mauvais refroidissement ou des spécifications de meule inadaptées peuvent affecter négativement le processus.
Pour cette raison, l’efficacité du broyage doit être considérée comme le résultat du système de broyage complet.
La question pratique n’est pas simplement :
« Quel grain est le plus grossier ? »
C'est:
« Quel grain permet un enlèvement de matière suffisant tout en conservant la qualité des bords et la stabilité du processus requises ? »
Cette distinction est importante lors de la sélection d’une meule diamantée pour le verre.
La taille des grains peut également influencer les caractéristiques du bord du verre fini.
Lorsqu'une application met davantage l'accent sur une finition contrôlée, un grain plus fin peut être envisagé car l'action abrasive est généralement plus adaptée aux conditions de meulage orientées vers la finition. Cela peut être pertinent lorsque le bord final nécessite un aspect contrôlé, une précision dimensionnelle ou une irrégularité de surface réduite.
Cependant, les grains fins ne doivent pas automatiquement être interprétés comme une solution à tous les problèmes de bords de verre. La qualité des bords du verre dépend de plusieurs facteurs, notamment l'état de la meule, la profondeur de meulage, la vitesse d'avance, les vibrations de la machine, le refroidissement et l'état du verre lui-même.
Une meule avec des spécifications inappropriées peut toujours produire de mauvais résultats même lorsqu'un grain fin est sélectionné.
Ceci est particulièrement important pour les fabricants confrontés à des défauts de bord. Le passage d'un grain grossier à un grain fin peut modifier le comportement de broyage, mais cela n'élimine pas la nécessité d'étudier l'ensemble du système de traitement.
La taille des grains est également liée au comportement d'une meule au fur et à mesure de son usure, mais elle ne doit pas être utilisée comme seule mesure de la durée de vie de la meule diamantée.
La durée de vie réelle dépend de l'abrasif, du liant, de la concentration en diamant, des caractéristiques du verre, de la pression de meulage, de la vitesse d'avance, de l'état de la machine et d'autres facteurs de fonctionnement.
Une meule offrant de bonnes performances de coupe mais qui s'use rapidement peut nécessiter un remplacement fréquent. À l’inverse, une meule avec un rapport de meulage approprié et une rétention stable de l’abrasif peut supporter des intervalles de production plus longs.
Par conséquent, lors de l’évaluation de l’usure des meules de verre, les fabricants doivent examiner les performances de production totales plutôt que uniquement le nombre de grains.
Les indicateurs importants comprennent :
Un grain qui fonctionne bien dans la production réelle peut donc offrir une plus grande valeur qu'un grain sélectionné uniquement parce qu'il semble plus agressif ou plus fin sur le papier.
Il n’existe pas de réponse universelle quant à savoir si les grains de diamant grossiers ou fins conviennent mieux au meulage du verre. Chacun a un rôle différent et le choix approprié dépend de l'objectif du traitement.
La distinction clé est de savoir si l'exploitation met davantage l'accent sur l'enlèvement de matière et la productivité ou sur la qualité contrôlée du meulage et de la finition.
Un grain diamanté grossier peut être approprié lorsque le processus nécessite un enlèvement de matière relativement important. Il peut être envisagé pour les opérations de meulage plus lourdes où l'objectif principal est d'éliminer efficacement la matière plutôt que d'atteindre l'état de finition final en une seule opération.
Les avantages potentiels comprennent :
Cependant, les grains grossiers doivent être adaptés aux paramètres de broyage corrects. Si la profondeur de meulage ou la vitesse d'avance est excessive, le processus peut générer des contraintes indésirables sur le bord du verre.
Par conséquent, les grains grossiers pour le meulage du verre doivent être sélectionnés en fonction des besoins réels en enlèvement de matière plutôt que de simplement choisir le plus gros abrasif disponible.
Les grains de diamant fins peuvent être envisagés lorsque le processus accorde une plus grande importance aux caractéristiques contrôlées de meulage et de finition.
Les applications potentielles incluent les opérations où :
Un grain plus fin peut être utile dans ces conditions, mais il doit encore être combiné avec un liant, des spécifications de meule, une configuration de la machine et un processus de meulage appropriés.
L’objectif n’est pas de choisir le grain le plus fin possible. L’objectif est plutôt de sélectionner un grain qui offre les performances de finition requises sans réduire inutilement l’efficacité du meulage.
Une erreur courante consiste à rechercher le meilleur grain pour le meulage du verre et à l’appliquer à chaque ligne de production.
En réalité, le même type de verre peut être traité dans des conditions très différentes. Deux fabricants peuvent utiliser la même épaisseur de verre mais avoir des machines, des vitesses d'avance, des profondeurs de meulage, des profils de meules et des exigences de qualité de bord différents.
Par conséquent, un grain qui fonctionne bien dans un environnement de production peut ne pas produire le même résultat dans un autre.
La meilleure approche consiste à établir d'abord le résultat de broyage requis, puis à sélectionner le grain en fonction du processus.
La sélection d’une meule de verre appropriée ne se limite pas à examiner le nombre de grains. Plusieurs variables de production doivent être considérées ensemble.
L'épaisseur du verre est un point de départ important car elle affecte les conditions de traitement et la quantité de matière qui peut devoir être enlevée.
Les produits couverts par Meijie incluent des applications de traitement du verre allant de 2 à 18 mm, démontrant que différentes épaisseurs peuvent relever de la même gamme générale de produits de meules.
Cependant, l’épaisseur du verre ne doit pas être utilisée comme formule directe pour sélectionner le grain.
Par exemple, il serait trop simpliste de conclure qu’un verre plus épais nécessite toujours un grain grossier et qu’un verre fin nécessite toujours un grain fin. L'enlèvement de matière, la géométrie des bords, la profondeur de meulage, l'avance et la finition souhaitée peuvent tous modifier la sélection appropriée.
Par conséquent, la granulométrie du diamant pour différentes épaisseurs de verre doit être évaluée dans le contexte du processus complet.
La quantité de matériau à enlever est souvent plus directement liée au choix des grains qu'à l'épaisseur du verre seule.
Un processus impliquant un enlèvement de matière important a des exigences différentes de celles d'une opération de finition légère. Si le processus de production nécessite un broyage agressif, un grain plus grossier peut être envisagé. Si seule une finition contrôlée est requise, un grain plus fin peut être plus approprié.
L’étape de broyage doit donc être identifiée en premier :
Le grain requis peut alors être évalué en fonction de cette étape.
La qualité des bords est une autre considération majeure.
Si le produit final nécessite un bord contrôlé et constant, la meule doit être sélectionnée en fonction de la finition requise et de la tolérance dimensionnelle. Un grain qui permet un enlèvement de matière adéquat mais produit un état de bord inacceptable n'est pas un choix efficace.
Dans le même temps, les éclats de verre lors du meulage ne peuvent pas être attribués uniquement à la taille des grains. L’usure des meules, la vitesse d’avance, la profondeur de meulage, les vibrations, le refroidissement et la stabilité de la machine peuvent tous contribuer à l’écaillage.
Cela signifie que la sélection des grains doit faire partie d'une stratégie plus large de contrôle des défauts plutôt que d'être considérée comme la seule solution aux problèmes de bords.
La vitesse de meulage et la vitesse d'avance affectent l'agressivité de la meule avec le verre.
Les lignes de production à grand volume peuvent nécessiter des vitesses d'avance plus élevées, ce qui rend l'affûtage des meules, la résistance à l'usure et la stabilité du processus particulièrement importants. Des opérations de précision plus lentes peuvent mettre davantage l'accent sur l'enlèvement de matière contrôlé et la qualité des bords.
Changer de grain sans revoir les paramètres de fonctionnement peut donc produire des résultats incohérents.
Pour sélectionner une meule diamantée appropriée, il convient de prendre en compte la taille des grains ainsi que les conditions de fonctionnement réelles de la machine.
La rectifieuse détermine de nombreuses exigences physiques pour la meule.
Le diamètre extérieur, le diamètre intérieur, la configuration de montage, le profil de la meule, les conditions de la broche et la configuration de la tête de meulage doivent tous être pris en compte.
Ceci est particulièrement important car un grain approprié ne peut pas compenser une spécification de roue incompatible.
Pour les applications de production, le fabricant doit donc vérifier :
La meule finale doit correspondre à la fois aux exigences en matière d'abrasif et à l'équipement.
Différentes applications de verre peuvent avoir des priorités de traitement différentes. Le verre photovoltaïque, le verre électroménager et le verre automobile peuvent tous utiliser des meules diamantées, mais leurs exigences de production ne sont pas identiques.
La sélection des grains doit donc commencer par l'objectif de traitement réel pour chaque application.
Le traitement du verre photovoltaïque met souvent l'accent sur l'efficacité de la production, la qualité stable des bords et les performances de meulage à long terme. Le traitement de gros volumes peut faire en sorte que l’usure des roues et la fréquence de remplacement soient des considérations importantes.
Pour cette application, la meule pour verre PV est disponible avec des grains de diamant allant de 80# à 400#. Le produit peut traiter du verre photovoltaïque d'une épaisseur de 2 à 18 mm et prend en charge différents profils de meules pour les besoins de meulage des bords.
La gamme disponible offre une flexibilité plutôt que de prescrire un grain universel. Les fabricants peuvent prendre en compte l'enlèvement de matière requis, la qualité des bords, la vitesse de meulage, l'épaisseur du verre et les conditions de la machine lorsqu'ils déterminent les spécifications appropriées.
Le produit est également compatible avec les principaux équipements de traitement du verre photovoltaïque tels que Bottero, KLW, Yihai, Demai et Faborman, ce qui souligne l'importance d'adapter la meule à l'équipement de production ainsi que les exigences en matière d'abrasif.
Pour la production de verre photovoltaïque à haut débit, la sélection des grains devrait en fin de compte permettre un équilibre entre l'efficacité du meulage, la qualité des bords et la durée de vie des meules.
Le traitement du verre par appareils électroménagers peut impliquer des centres d’usinage CNC et différents types d’équipements de bordure de verre. En fonction du processus, les fabricants peuvent exiger une combinaison d'efficacité d'enlèvement de matière, de stabilité dimensionnelle, de rétention de profil et de finition des bords.
La meule pour verre pour appareils électroménagers est disponible dans des grains de diamant allant de 80# à 400#. Cette gamme prend en charge différentes exigences de traitement, y compris les applications impliquant des opérations de meulage lourdes et de coupe profonde à avance lente, ainsi que les processus où une plus grande attention est accordée à la qualité de finition.
Le produit utilise également un frittage par presse à chaud sous vide à 800-1 000 °C et un équilibrage dynamique professionnel pour garantir un fonctionnement stable.
Pour le verre d'appareil électroménager, le grain approprié doit donc être sélectionné en fonction de l'étape de broyage spécifique et du résultat requis plutôt qu'en fonction de la seule catégorie de verre.
Le verre automobile introduit une autre considération importante : la géométrie des bords.
Bien que la taille des grains affecte le comportement abrasif, le profil de la meule détermine également la manière dont l'abrasif entre en contact et façonne le bord du verre. Le traitement du verre automobile peut impliquer des configurations de type V, à bord rond, à bord en échelle et à bord plat.
Par conséquent, les fabricants qui choisissent une meule pour verre automobile doivent prendre en compte à la fois les spécifications abrasives et les exigences de profil.
Il s'agit d'un rappel important que la taille des grains n'est qu'un élément du choix des meules. Pour les applications impliquant une géométrie de bord complexe, la rétention du profil et la compatibilité des équipements peuvent être tout aussi importantes.
Une approche systématique peut rendre la sélection de meules diamantées plus fiable que le choix d'un grain basé sur un seul paramètre.
Commencez par identifier le type de verre en cours de traitement.
Le verre photovoltaïque, le verre pour appareils électroménagers et le verre automobile peuvent avoir des exigences de production différentes. La connaissance de l'application établit le contexte de traitement initial.
Déterminez l'épaisseur réelle du verre et si plusieurs épaisseurs seront traitées sur la même ligne de production.
L'épaisseur affecte les conditions de meulage, mais elle doit être prise en compte en même temps que la quantité de matériau à enlever et la géométrie des bords requise.
Déterminez la quantité de matériau qui doit être retirée du bord du verre.
Le meulage intensif et la finition légère ne doivent pas automatiquement utiliser les mêmes spécifications de grain. Un processus de production avec un enlèvement de matière important peut nécessiter des spécifications d'abrasif plus agressives, tandis qu'une opération de finition peut nécessiter un plus grand contrôle.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
La spécification idéale d’une meule est généralement celle qui fournit un équilibre acceptable entre plusieurs exigences concurrentes plutôt que de maximiser un seul indicateur de performance.
Les environnements de production à grand volume nécessitent généralement un enlèvement de matière stable et des performances de roue prévisibles.
Dans ces conditions, les constructeurs doivent considérer :
Enlèvement de matière + avance + netteté de la meule + résistance à l'usure
Un grain plus agressif peut être approprié lorsqu'un enlèvement de matière important est nécessaire, mais la meule complète et le processus doivent toujours maintenir une qualité de bord acceptable.
Les applications axées sur la précision peuvent mettre davantage l'accent sur l'état des bords, la stabilité dimensionnelle et la précision du profil.
Ici, les fabricants devraient considérer :
Qualité des bords + stabilité du meulage + grain + profil de la meule
Le grain le plus fin disponible n’est pas automatiquement la bonne réponse. La roue doit encore offrir une productivité suffisante et rester stable dans les conditions réelles de fonctionnement.
Le coût des roues ne doit pas être évalué uniquement par le prix d’achat.
Une meule dont le coût initial est plus élevé peut offrir une meilleure rentabilité globale si elle offre :
Pour cette raison, la durée de vie de la meule diamantée et l’efficacité de meulage doivent être prises en compte ensemble lors de l’évaluation du coût total de traitement.
La bonne taille de grain de diamant pour le meulage du verre est déterminée par la relation entre le verre, l'objectif de meulage, la machine et le résultat final souhaité. Il n’existe pas de grain universel offrant les meilleures performances pour chaque application.
Un grain plus grossier peut être envisagé lorsque l'enlèvement de matière et l'efficacité du meulage sont importants, tandis qu'un grain plus fin peut être plus adapté aux exigences de finition contrôlées. Cependant, l'épaisseur du verre, la vitesse d'avance, la profondeur de meulage, le profil de la meule, le liant, la configuration de la machine et les exigences en matière de qualité des bords doivent également être évalués.
Pour le verre PV, la sélection des grains doit répondre aux exigences de production en grand volume, de qualité de bord stable et de durée de vie des meules. Pour le verre des appareils électroménagers, l’équilibre entre l’enlèvement de matière, la stabilité dimensionnelle et la finition peut être particulièrement important. D'autres applications, telles que le verre automobile, peuvent nécessiter la même attention au profil des roues et à la géométrie des bords.
L'approche la plus fiable consiste donc à définir d'abord les exigences de traitement, à sélectionner une gamme de grains appropriée et à valider la meule dans des conditions de production réelles. Cette approche permet aux fabricants d'équilibrer l'efficacité du meulage, la qualité des bords et la durée de vie des meules au lieu de choisir un grain basé sur une seule spécification.