Sep 18,2026
Pourquoi le broyage des plaquettes SiC est-il plus difficile ?
La sélection d'une tête de meulage diamantée appropriée pour les composants optiques de précision nécessite plus que l'adaptation du diamètre d'un outil à une pièce. Les propriétés des matériaux, la géométrie des composants, les tolérances dimensionnelles, les exigences en matière d'état de surface et la compatibilité des machines influencent toutes l'adéquation d'une tête de meulage à une application particulière. Un outil adapté à la machine peut néanmoins ne pas convenir au contour ou à la qualité de surface requis.
Pour les fabricants traitant des hémisphères de quartz, des vitrocéramiques ou des plaques de recouvrement en saphir, ces considérations sont particulièrement importantes car le composant fini peut avoir des exigences géométriques et de surface exigeantes. Le processus de sélection doit commencer par la pièce à usiner et ses critères d'acceptation, puis passer aux dimensions de la tête de meulage, à la taille des grains de diamant et aux conditions de fonctionnement.
Ce guide explique comment évaluer ces facteurs lors du choix d'une tête de meulage diamantée pour les composants optiques de précision, avec des considérations pratiques sur la compatibilité des équipements et la communication avec les fournisseurs.
La première étape de la rectification optique de précision consiste à déterminer ce que la pièce attend du processus d'usinage. Le matériau seul ne détermine pas la bonne tête de meulage. La forme de la pièce, la zone à traiter, la quantité de matière à enlever ainsi que la finition requise doivent également être pris en compte.
Différents composants optiques présentent différentes contraintes d'usinage. Un hémisphère de quartz, par exemple, a un profil incurvé qui nécessite une attention particulière à l'accès à l'outil et à la précision du contour. Une plaque de recouvrement en saphir peut avoir des exigences de bord ou de profil différentes en fonction de sa conception. Les composants en vitrocéramique doivent également être évalués en fonction de leur géométrie spécifique et de leurs spécifications de qualité.
Ces différences affectent les dimensions et la configuration de la tête de meulage, ainsi que les conditions dans lesquelles elle fonctionnera. La sélection d'un outil basée uniquement sur le nom du matériau peut négliger la tâche d'usinage réelle.
Avant de comparer des produits, établissez les informations suivantes :
Détails de la pièce : matériau, dessin, dimensions, contour et zone à meuler.
Exigences de qualité : tolérances dimensionnelles, rugosité de surface, état des bords et critères d'inspection applicables.
Exigences d'usinage : l'opération prévue, l'espace de travail disponible et la quantité de matière à enlever.
Ces détails constituent un point de départ pratique pour évaluer une application d’usinage de composants optiques de précision. Ils permettent également de faire la distinction entre un outil physiquement compatible avec la configuration et un autre adapté au résultat recherché.
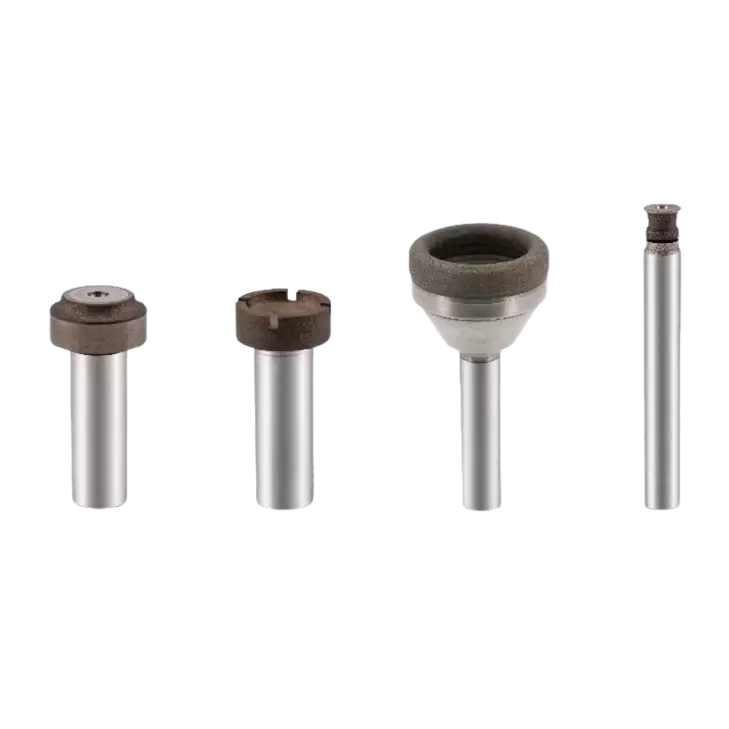
Les dimensions de la tête de meulage influencent l'accès aux outils, la compatibilité de la machine et la capacité d'atteindre la zone de traitement prévue. Trois dimensions méritent une attention particulière : le diamètre de la tête, le diamètre de la tige et la longueur totale.
Le diamètre de la tête doit être évalué par rapport au contour de la pièce, à l'espace d'usinage disponible et à la plage de fonctionnement de l'équipement. Un diamètre trop grand pour la zone prévue peut restreindre l'accès, alors qu'un diamètre plus petit n'est pas automatiquement meilleur. Le choix approprié dépend de la géométrie et de la configuration de la machine.
Le diamètre de la tige est avant tout une considération d’interface. Il doit correspondre au dispositif de serrage de la machine et à la configuration d'outil autorisée. Une inadéquation peut empêcher une installation correcte ou compromettre l'adéquation de la configuration, quelles que soient les caractéristiques abrasives de la tête de meulage.
La longueur totale compte également lorsque l'outil doit atteindre une zone particulière. L'espace disponible autour de la pièce, le jeu des fixations et la position de la zone d'usinage doivent être vérifiés avant de commander. Un accès adéquat doit être établi sans supposer qu'un outil plus long produira nécessairement de meilleurs résultats.
Les spécifications suivantes sont répertoriées pour la tête de meulage optique de précision de Meijie :
| Paramètre | Spécification du produit | Considération de sélection |
|---|---|---|
| Diamètre de la tête de meulage | Ø4–30 mm | Faire correspondre le contour de la pièce à usiner et l'espace disponible |
| Diamètre de la tige | Ø6 mm ou Ø10 mm | Confirmer la compatibilité avec l'interface de la machine |
| Longueur totale | Moins de 75 mm | Vérifiez la portée, le dégagement du luminaire et les interférences |
Ces dimensions permettent de restreindre les options disponibles, mais elles ne remplacent pas un examen du dessin réel de la pièce et de la configuration de la machine. Les acheteurs doivent confirmer les dimensions requises avant de considérer une spécification répertoriée comme adaptée à leur application.
Pour les détails complets du produit, y compris les dimensions disponibles et autres spécifications, reportez-vous à la tête de meulage optique de précision de Meijie .
La taille des grains de la tête de meulage diamantée est un autre facteur de sélection important. Les spécifications du produit Meijie répertorient une gamme de grains de 100# à 3000#. Choisir dans cette gamme nécessite de comprendre l’étape d’usinage prévue et la qualité attendue du composant fini.
La sélection des grains implique d’équilibrer plusieurs exigences. Le processus doit éliminer la matière à un rythme approprié tout en produisant une surface répondant à la finition spécifiée. L'équilibre approprié dépend du matériau de la pièce, de la géométrie, des conditions d'usinage et des opérations de finition supplémentaires qui suivront.
Une erreur courante consiste à choisir une granulométrie basée sur l’hypothèse générale selon laquelle un grain plus fin est toujours préférable pour un travail de précision. Des qualités abrasives plus fines peuvent être pertinentes lorsque la finition de surface est une priorité, mais la taille des grains à elle seule ne détermine pas le résultat final. L'état de la machine, la géométrie de l'outil, le support de la pièce et les conditions de fonctionnement affectent également la qualité de la surface traitée.
L'hypothèse inverse est tout aussi peu fiable : choisir une nuance plus grossière uniquement pour augmenter l'enlèvement de matière peut ne pas être approprié lorsque le composant présente des exigences élevées en matière de surface ou de contour. Le choix doit refléter l’étape réelle du traitement plutôt qu’un seul objectif de performance.
Lors de l’évaluation de la taille des grains, posez-vous trois questions :
Quel état de surface la pièce doit-elle atteindre à la fin de l'opération de meulage ?
La tête de meulage est-elle utilisée pour l'enlèvement de matière initial ou pour une étape de finition ultérieure ?
Le grain sélectionné et les conditions opératoires proposées peuvent-ils être validés sur le matériel et l'équipement prévus ?
Ces questions aident à maintenir les décisions de meulage optique de précision liées à des exigences mesurables. Lorsque l'application n'est pas familière, des essais représentatifs et des résultats d'inspection sont plus fiables que la sélection d'un grain uniquement à partir d'un tableau à usage général.
La gamme 100#–3000# disponible doit donc être traitée comme une spécification de produit et non comme une recommandation universelle pour chaque matériau optique ou tâche d'usinage.
Les composants optiques de précision peuvent avoir des exigences distinctes en matière de géométrie et de qualité de surface. Un composant peut respecter sa tolérance dimensionnelle tout en ne satisfaisant pas à ses exigences en matière d'état de surface. A l’inverse, une surface d’apparence lisse ne prouve pas que le contour ou les dimensions sont corrects.
Pour cette raison, la précision dimensionnelle des composants optiques et la finition de la surface de meulage optique doivent être évaluées indépendamment lors de la sélection de l'outil.
La page produit de Meijie identifie les exigences d'usinage d'une tolérance géométrique inférieure à 0,01 mm et d'une rugosité de surface inférieure à Ra 0,5 μm. Ces chiffres fournissent un contexte utile pour comprendre le niveau de précision associé aux applications prévues du produit. Elles ne doivent cependant pas être interprétées comme des garanties inconditionnelles pour chaque matériau, machine, géométrie de composant ou condition de traitement.
Les résultats réels dépendent de la configuration d’usinage complète. Le positionnement de la pièce, la stabilité de la machine, l'état de l'outil, les paramètres de fonctionnement et la méthode d'inspection peuvent tous influencer la conformité du composant fini aux exigences spécifiées. Une tête de meulage adaptée constitue une partie de ce processus plutôt que le seul déterminant de la qualité.
Avant de sélectionner un outil, définissez les critères d’acceptation en termes mesurables. Confirmez la tolérance dimensionnelle requise, le paramètre et la limite de rugosité de surface, ainsi que la manière dont la pièce finie sera inspectée. Si le composant comprend un contour complexe, précisez quelles dimensions ou caractéristiques de profil sont critiques.
Il est également important d'indiquer si les exigences énoncées s'appliquent immédiatement après le meulage ou après des opérations de finition ultérieures. Sans cette distinction, un fournisseur peut évaluer l’outil par rapport à une étape du processus différente de celle souhaitée par l’acheteur.
Des exigences de qualité claires facilitent l'évaluation de la pertinence d'une tête de meulage diamantée proposée et la comparaison des résultats des essais avec la même norme.
Une tête de meulage doit être adaptée à la fois à la pièce à usiner et à la machine. Avant de commander, vérifiez l'interface de serrage, la vitesse de fonctionnement autorisée, l'espace de travail disponible et les dispositions de refroidissement et d'élimination des copeaux pertinentes pour l'application.
La tête de meulage d'optique de précision de Meijie indique une vitesse de rotation de l'équipement de 9 000 à 32 000 tr/min et une vitesse d'avance de 50 à 500 mm/min. Ces valeurs décrivent les plages de fonctionnement spécifiées ; ils ne doivent pas être traités comme une combinaison de vitesse et d’avance recommandée pour chaque travail.
Les réglages appropriés dépendent de la machine, de la pièce à usiner, de la configuration de la tête de meulage et des exigences de l'opération. Une vitesse comprise dans la plage indiquée n’établit pas en soi qu’une configuration particulière est adaptée. Les limites du fabricant de l'équipement et les directives d'application du fournisseur d'outils doivent être vérifiées avant l'utilisation.
La compatibilité implique également la disposition physique de la machine. Confirmez que la tige peut être maintenue correctement, que la tête sélectionnée peut atteindre la zone de traitement requise et que la pièce à usiner et le dispositif laissent un espace suffisant. Si le refroidissement et l'élimination des copeaux sont pertinents pour la configuration, ces conditions doivent être évaluées dans le cadre du processus plutôt qu'après l'apparition d'un problème de qualité.
Une vérification pratique de l’équipement doit porter sur :
Interface et jeu : compatibilité des tiges, disposition de serrage, portée de l'outil et interférence potentielle avec la pièce ou le montage.
Limites de fonctionnement : vitesse de broche autorisée, conditions d'avance applicables et toute restriction spécifiée par le fournisseur de la machine ou de l'outil.
Conditions du procédé : refroidissement, évacuation des copeaux, support de la pièce et méthode d'inspection utilisée pour vérifier les résultats.
Meijie décrit sa tête de meulage optique de précision comme compatible avec les machines à double bordure de différentes marques. Néanmoins, les acheteurs doivent confirmer la configuration particulière de la machine et les exigences d'application plutôt que de supposer que la compatibilité de la marque élimine le besoin de vérification technique.
Une configuration bien adaptée facilite l'évaluation de l'outil dans des conditions contrôlées et détermine si la configuration sélectionnée répond à la norme de qualité requise.
Une fois les exigences de la pièce à usiner, les dimensions, la granulométrie et les conditions de la machine examinées, la tâche restante consiste à fournir au fournisseur suffisamment d'informations pour évaluer la configuration proposée.
Une fiche technique de produit constitue un point de départ utile, mais elle ne répond pas nécessairement à toutes les questions spécifiques à une application. Par exemple, une plage de diamètres répertoriée n'établit pas quel diamètre est approprié pour un contour particulier, et une plage de grains disponible n'identifie pas la meilleure qualité pour un processus non testé.
Avant de demander une recommandation ou un devis, préparez les informations suivantes :
Informations sur la pièce : matériau, dessin, géométrie, zone d'usinage et étape d'usinage en cours.
Exigences de qualité : dimensions cibles, tolérance géométrique, rugosité de surface et critères de contrôle.
Informations sur l'équipement : modèle de machine, interface de serrage, vitesse autorisée, espace disponible et dispositions de refroidissement pertinentes.
Contexte du processus : l'opération de broyage prévue, les problèmes de qualité actuels et les résultats des essais précédents.
Plus ces détails sont clairement documentés, plus il est facile de déterminer si les spécifications disponibles correspondent à l'application. Les dessins et les critères d'acceptation mesurables sont particulièrement utiles lorsque la précision des contours ou un accès restreint aux outils sont impliqués.
Si l'application nécessite un résultat qui n'a pas encore été démontré dans des conditions comparables, demandez au fournisseur quelles informations ou quels tests sont nécessaires pour vérifier l'adéquation. Il est préférable de supposer qu'un outil atteindra un objectif simplement parce que ses dimensions nominales se situent dans la plage indiquée.
Un processus de sélection structuré fournit également une base solide pour comparer les alternatives. Plutôt que d'évaluer les outils uniquement en fonction du prix ou d'une seule spécification, les acheteurs peuvent comparer si chaque option répond aux mêmes exigences en matière de pièce, de machine et de qualité.
Le choix d'une tête de meulage diamantée adaptée aux composants optiques de précision commence par la pièce à usiner et ses critères d'acceptation. Le matériau et la géométrie établissent les exigences de l'application ; Le diamètre de la tête, la taille de la tige, la longueur totale et la taille des grains aident à restreindre les options disponibles. La compatibilité de la machine et les conditions de fonctionnement doivent ensuite être vérifiées avant que la configuration ne soit évaluée dans la pratique.
La tête de meulage d'optique de précision de Meijie est spécifiée pour les applications impliquant des hémisphères de quartz, des vitrocéramiques et des plaques de recouvrement en saphir, avec des plages de dimensions, de grains et de fonctionnement définies. Le bon choix dépend toujours du composant individuel et de la configuration du traitement.
En documentant les exigences des pièces à usiner et en confirmant les spécifications pertinentes avant de passer commande, les fabricants peuvent effectuer une sélection plus éclairée et évaluer l'adéquation par rapport à des critères mesurables.