Sep 03,2026
Traitement CNC des bords du verre : exigences en matière de meules pour les centres d'usinage
La précision dimensionnelle est une exigence essentielle dans la rectification optique de précision, en particulier lorsque les composants doivent respecter des tolérances strictes ou conserver des contours complexes. Même lorsqu'une surface rectifiée semble lisse, la pièce finie peut toujours tomber en dehors de ses dimensions spécifiées en raison d'erreurs de positionnement, de l'usure de l'outil, d'un enlèvement de matière incohérent ou de différences de mesure. Ces problèmes peuvent affecter l’ajustement des composants, le traitement ultérieur et les résultats de l’inspection finale.
Pour obtenir une précision constante, il ne suffit pas de sélectionner un outil de meulage approprié. Le positionnement de la pièce, l'état de la machine, l'installation des outils, les paramètres de meulage et l'inspection dimensionnelle doivent fonctionner ensemble comme un processus contrôlé. Lorsque des écarts dimensionnels surviennent, identifier leur source est plus efficace que de modifier plusieurs conditions d'usinage à la fois. Une approche systématique aide les fabricants à déterminer si le problème provient de la configuration, de l'opération de meulage ou de la procédure de mesure.
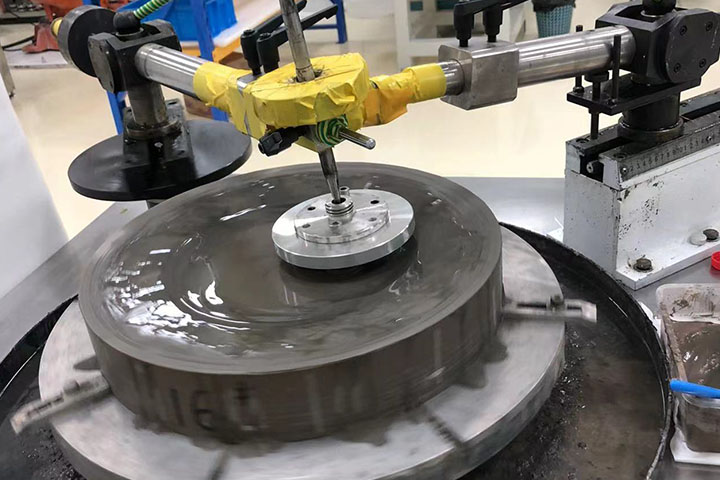
La précision dimensionnelle dans le meulage optique de précision décrit dans quelle mesure le composant fini correspond aux dimensions spécifiées dans son dessin technique. Selon le composant, ces exigences peuvent couvrir le diamètre, l'épaisseur, la taille du trou, la géométrie des bords, les dimensions du contour ou la position de caractéristiques spécifiques. La tolérance applicable définit l'écart autorisé ; la précision requise doit donc être évaluée par rapport au dessin plutôt qu'à une hypothèse générale sur ce qui constitue une rectification de précision.
La précision dimensionnelle est également différente de la finition de surface. La rugosité de la surface décrit les variations à petite échelle d'une surface, tandis que la tolérance dimensionnelle concerne la différence autorisée entre une dimension mesurée et sa valeur spécifiée. La précision du profil indique si la forme finie suit la géométrie requise. Un composant peut avoir une surface relativement lisse tout en présentant un diamètre ou un profil incorrect. A l’inverse, une dimension peut rentrer dans la tolérance alors que l’état de surface reste inadapté à l’application envisagée.
Plusieurs parties du processus d'usinage influencent le résultat final. L'emplacement de la pièce détermine la façon dont le composant est référencé pendant le meulage. Le mouvement de la machine et l'état de la broche affectent la relation entre l'outil et la pièce. La géométrie, l'installation et l'usure de l'outil influencent le processus d'enlèvement de matière, tandis que l'avance, la profondeur de meulage et la surépaisseur d'usinage affectent la quantité de matière enlevée. Les méthodes de mesure déterminent si les dimensions finies sont évaluées de manière cohérente.
Ces facteurs sont interconnectés. Par exemple, le réglage de la vitesse d'avance peut ne pas corriger une erreur dimensionnelle provoquée par un point de référence pièce mal établi. De même, le remplacement d’une tête de meulage usée ne résoudra pas un problème causé par un serrage incohérent. Un contrôle efficace du processus de meulage de précision commence par la compréhension de la manière dont l’ensemble de la configuration contribue au résultat mesuré.
Les erreurs dimensionnelles n’ont pas toujours une cause unique. Une pièce qui mesure trop grande à plusieurs reprises peut indiquer un décalage de configuration incorrect, une surépaisseur d'usinage inappropriée ou une erreur dans la référence de mesure. Une variation entre des composants nominalement identiques peut plutôt indiquer un positionnement incohérent, un changement de l'état de l'outil ou des fluctuations dans le processus d'usinage. La tendance observée constitue un point de départ pour l'enquête, mais des mesures et des vérifications de l'équipement sont nécessaires pour confirmer la cause.
La pièce à usiner doit être située de manière cohérente par rapport à la machine et à la tête de meulage. Si sa surface de référence n'est pas correctement positionnée ou si le dispositif de serrage permet un mouvement pendant l'usinage, l'outil peut retirer de la matière d'une position involontaire. Cela peut produire des écarts dimensionnels même lorsque la trajectoire programmée et les paramètres d'usinage nominaux restent inchangés.
La force de serrage compte également. Une retenue insuffisante peut permettre au composant de se déplacer, tandis qu'un serrage inapproprié peut déformer une pièce délicate. L'effet dépend du matériau, de la géométrie, de l'épaisseur, de la disposition des supports et des forces d'usinage. Pour les composants optiques présentant des surfaces courbes ou des sections minces, le luminaire doit fournir un support stable sans introduire de distorsion évitable.
Le mouvement de la machine, l'état de la broche et l'installation de l'outil influencent la relation entre la tête de meulage et la pièce à usiner. Un comportement anormal de la broche, une contamination au niveau d'une interface de montage, une mise en place incorrecte ou un faux-rond excessif de l'outil peuvent affecter la cohérence de l'enlèvement de matière. L'usure des composants concernés de la machine peut également contribuer à des écarts qui deviennent plus visibles lors de productions répétées.
L’état de l’outil doit être évalué parallèlement à l’état de la machine. Une tête de meulage qui s'est usée de manière inégale ou qui ne fonctionne plus de manière constante peut produire des résultats différents de ceux obtenus lors de la première installation de l'outil. Cependant, tous les écarts dimensionnels ne constituent pas une preuve de l’usure de l’outil. L'inspection doit déterminer si l'outil, le dispositif de montage ou la machine contribue réellement au problème.
Les changements d'avance, de profondeur de meulage, de surépaisseur de matière ou d'autres conditions de fonctionnement peuvent modifier la charge d'usinage et la quantité de matière enlevée. Si ces conditions varient d'une pièce à l'autre, la cohérence dimensionnelle peut en souffrir. Les différences dans la façon dont les pièces sont mesurées peuvent créer une autre source de variation apparente, en particulier lorsque les opérateurs utilisent des points de référence différents ou appliquent des procédures d'inspection différentes.
Le tableau suivant relie les symptômes courants aux contrôles pratiques. Il s’agit là de points de départ diagnostiques plutôt que de règles définitives de cause à effet.
| Problème observé | Facteurs possibles à vérifier | Vérification recommandée |
|---|---|---|
| Dimensions systématiquement trop grandes ou trop petites | Sélection de référence, décalages machine, surépaisseur d'usinage, référence de mesure | Vérifiez les références du dessin, les valeurs de configuration et l'enlèvement de matière réel. |
| Les dimensions varient selon les pièces | Répétabilité du serrage, état de l'outil, stabilité de la machine, variation des paramètres | Comparez les conditions de configuration, l'état de l'outil et les mesures enregistrées |
| Des écarts de profil se produisent dans différentes zones | Alignement de la pièce, géométrie de l'outil, mouvement de la machine, trajectoire d'usinage | Inspectez l'alignement et l'état de l'outil, puis comparez le profil mesuré avec le dessin. |
Un diagnostic utile doit tenir compte de la géométrie du composant, de la configuration de la machine et de la méthode de mesure. Changer un outil ou ajuster un paramètre avant de vérifier ces principes fondamentaux peut introduire des variations supplémentaires et rendre la cause initiale plus difficile à identifier.
Une configuration d'usinage stable constitue la base de résultats dimensionnels reproductibles. Avant le début du meulage, les données de la pièce, l'emplacement du montage et la référence d'usinage prévue doivent être vérifiées par rapport aux exigences du dessin et du processus. La même référence doit être conservée tout au long des opérations concernées. Si le composant est retiré et repositionné entre les étapes, la répétabilité de ce repositionnement devient importante.
La préparation des machines mérite la même attention. La broche, les axes de mouvement concernés, l'interface de montage de l'outil et le montage doivent être inspectés conformément aux procédures du fabricant de la machine. La saleté ou les dommages sur une surface de montage peuvent empêcher un outil de s'asseoir correctement. Tout problème suspecté de broche ou de mouvement doit être évalué à l'aide de méthodes d'inspection appropriées plutôt que corrigé par des modifications arbitraires du programme d'usinage.
La tête de meulage elle-même doit être adaptée à l'opération d'usinage. Son diamètre, son diamètre de tige, sa longueur utile, son profil et la taille de ses grains abrasifs déterminent s'il peut atteindre la caractéristique requise et fonctionner de manière appropriée dans l'espace d'usinage disponible. Un outil qui ne s'adapte pas correctement à l'interface de l'équipement ou dont la géométrie n'est pas adaptée à l'entité cible peut rendre plus difficile un enlèvement de matière cohérent.
Pour les applications impliquant des composants optiques de précision, une tête de meulage optique de précision est une option d'outil à évaluer par rapport aux exigences de la pièce et de l'équipement. La page produit de Meijie répertorie les diamètres de tête de meulage de Ø4 à Ø30 mm, les diamètres de tige de Ø6 mm et Ø10 mm et les tailles de grain de 100# à 3000#. Il s'agit des gammes de produits répertoriées et non de recommandations universelles pour chaque opération de meulage optique. La configuration appropriée dépend du composant, de la fonction d'usinage, de l'interface machine et de la finition requise.
L'installation et l'usure des outils doivent également être surveillées pendant la production. Une tête de meulage qui convenait au début d'un travail peut ne pas conserver indéfiniment les mêmes performances. Les intervalles d'inspection doivent refléter l'application, les conditions de fonctionnement et le comportement observé de l'outil. Si une dérive dimensionnelle se développe au fil du temps, la comparaison des mesures avec les enregistrements d'utilisation des outils peut aider à déterminer si l'état de l'outil est un facteur contributif.
La clé est d’établir une base de référence reproductible. Lorsque le positionnement de la pièce, l'état de la machine et l'installation des outils sont stables, les modifications du résultat mesuré deviennent plus faciles à associer aux conditions d'usinage spécifiques. Sans cette base de référence, il est difficile de dire si un ajustement de paramètre a réellement amélioré la précision.
Les paramètres de meulage influencent à la fois le taux d'enlèvement de matière et les conditions dans lesquelles l'outil entre en contact avec la pièce. La vitesse de broche, l’avance, la profondeur de meulage et la surépaisseur d’usinage doivent donc être prises en compte ensemble. Un réglage qui fonctionne pour un matériau ou une géométrie de composant peut ne pas produire le même résultat sur un autre, même lorsque le même type de tête de meulage est utilisé.
La vitesse de broche affecte les conditions de fonctionnement à l’interface de meulage. Son adéquation dépend des spécifications de l'outil, des capacités de la machine, du matériau de la pièce à usiner et des exigences du processus. L’augmentation de la vitesse n’améliore pas automatiquement la précision dimensionnelle. Le résultat doit être évalué en fonction de l'état de l'outil, du comportement de la machine et de la qualité du composant fini.
La vitesse d'avance influence la rapidité avec laquelle l'outil avance par rapport à la pièce. Une avance plus élevée peut augmenter l'enlèvement de matière par unité de temps, mais elle peut également modifier la charge d'usinage et les conditions dans lesquelles la surface cible est générée. Une avance inférieure n’est pas non plus une solution universelle aux erreurs dimensionnelles. Si le problème sous-jacent est un positionnement incorrect ou un montage instable, la modification de la vitesse d'avance peut avoir peu d'effet sur la source réelle de l'écart.
La profondeur de meulage et la surépaisseur d'usinage déterminent la quantité de matière restant à enlever à chaque étape. Une tolérance inappropriée peut compliquer le contrôle final des dimensions, en particulier lorsque le processus doit s'adapter aux variations de la pièce entrante. Lorsque le processus de fabrication permet des opérations d'ébauche et de finition séparées, la répartition de l'enlèvement de matière entre les étapes doit être établie par la validation du processus plutôt que de supposer qu'elle suit un ratio fixe.
Pour une précision dimensionnelle fiable de la rectification optique, l'optimisation des paramètres ne doit commencer qu'après avoir vérifié la configuration de la pièce, l'installation de l'outil et la procédure de mesure. Établissez une condition de départ reproductible, puis ajustez une variable pertinente tout en gardant les autres conditions aussi cohérentes que possible. Mesurez le composant résultant et enregistrez les paramètres à côté des résultats dimensionnels. Cela permet de déterminer plus facilement si le changement a amélioré la précision, n'a eu aucun effet significatif ou a introduit un autre problème.
Les résultats des essais doivent être évalués par rapport aux exigences réelles du dessin. Une combinaison de paramètres qui produit un bon état de surface peut toujours laisser une dimension critique en dehors de la tolérance. De même, une dimension qui réussit l'inspection sur un échantillon ne garantit pas que le processus restera stable pendant une production plus longue. Les résultats dimensionnels et les autres caractéristiques de qualité requises doivent être pris en compte avant d'adopter un processus révisé.
L’inspection n’est pas simplement l’étape finale utilisée pour accepter ou rejeter un composant. Il fournit les preuves nécessaires pour déterminer si le processus de broyage est sous contrôle. Avant de mesurer, l'inspecteur doit identifier les dimensions critiques, les tolérances spécifiées, les références de référence et les emplacements de mesure définis par le dessin technique. Sans référence cohérente, deux mesures peuvent différer même lorsque la composante physique n'a pas changé.
La méthode de mesure doit être adaptée à la caractéristique évaluée. Un diamètre, une épaisseur, un trou et un profil complexe peuvent nécessiter différentes approches d'inspection. Le système de mesure doit avoir une résolution appropriée et être entretenu et calibré conformément aux procédures applicables. Lorsque la tolérance est étroite, l’incertitude et la répétabilité des mesures deviennent particulièrement importantes car elles affectent la confiance dans le résultat rapporté.
Les conditions de mesure doivent également rester cohérentes. Le composant doit être positionné correctement et la procédure d'inspection doit utiliser les mêmes points de référence pertinents. Pour les pièces optiques délicates ou de forme irrégulière, la disposition du support et le contact de mesure peuvent affecter le résultat. Les contours complexes peuvent nécessiter plusieurs emplacements de mesure ou une méthode capable d'évaluer le profil pertinent plutôt que de s'appuyer sur un seul point.
Un seul composant conforme ne démontre pas que le processus produira des résultats cohérents dans un lot. Des mesures répétées peuvent révéler si les dimensions restent proches de la cible, dérivent progressivement ou fluctuent d'une pièce à l'autre. Ces modèles aident à déterminer si des contrôles supplémentaires sont nécessaires sur le support, la tête de meulage, l'état de la machine ou les paramètres de fonctionnement.
Lorsqu'un composant échoue à l'inspection, vérifiez d'abord que les exigences du dessin et la procédure de mesure ont été interprétées correctement. Répétez la mesure le cas échéant et confirmez que les données et la méthode d'inspection sont cohérentes. Si l'écart est confirmé, comparez le résultat avec les informations de configuration, l'état de l'outil, les paramètres d'usinage et les enregistrements d'inspection précédents. Après une action corrective, mesurez à nouveau le composant pour vérifier l'effet.
Cette approche permet de distinguer un problème d'usinage réel d'une incohérence de mesure. Il crée également un enregistrement utile de la relation entre les conditions du processus et les dimensions finies, facilitant ainsi l'étude des problèmes récurrents.
Lorsque des écarts dimensionnels se produisent, une séquence de dépannage cohérente réduit les changements d’outils et les ajustements de paramètres inutiles. L'objectif est de confirmer le problème mesuré, d'identifier le facteur contributif le plus plausible et de vérifier le résultat après une action corrective.
Vérifiez la mesure : vérifiez la tolérance du dessin, les données, la méthode d'inspection, l'équipement de mesure et la répétabilité du résultat. Confirmez que l’écart est réel avant de modifier le processus.
Inspectez la configuration et l'outil : examinez le positionnement de la pièce, la stabilité du serrage, l'installation de l'outil, l'usure de l'outil et les conditions pertinentes de la machine. Recherchez les changements par rapport à la ligne de base d'usinage établie.
Examinez le processus et confirmez le résultat : comparez les paramètres d'usinage réels et les enregistrements d'enlèvement de matière avec les paramètres prévus. Ajustez une variable contrôlée lorsque cela est justifié, puis mesurez à nouveau la pièce et enregistrez le résultat.
La séquence doit guider l’enquête plutôt que remplacer le jugement technique. Des écarts persistants ou inexpliqués peuvent nécessiter une inspection plus détaillée de la machine, un examen du processus ou une évaluation du système de mesure. L'enregistrement du problème et de l'action corrective permet d'éviter des dépannages répétés basés sur des suppositions.
La haute précision dimensionnelle dans la rectification optique de précision dépend d'un processus reproductible, et non d'une seule spécification d'outil ou d'un seul paramètre d'usinage. Un positionnement stable de la pièce, des conditions appropriées de la machine et de la tête de meulage, un enlèvement de matière contrôlé et une inspection cohérente contribuent tous à des résultats fiables. Lorsque des écarts se produisent, la confirmation de la mesure et la vérification de la configuration avant de modifier les conditions de fonctionnement rendent l'enquête plus efficace.
Pour les fabricants traitant des composants optiques de précision, l’amélioration la plus utile est un processus qui relie les conditions d’usinage aux résultats dimensionnels vérifiés. Les outils de meulage appropriés restent une partie importante de ce processus, mais leurs performances doivent être évaluées dans le contexte de la pièce à usiner et de l'équipement réels. La tête de meulage optique de précision de Meijie fournit des spécifications de produit permettant d'évaluer une configuration d'outil potentielle par rapport à ces exigences.